-
 发布时间2025.07.24
河北PP焊接商家
在医疗器械领域,PVC焊接也有一定的应用。PVC材料由于其良好的柔韧性、生物相容性和成本效益,常用于制造一些医疗器械的部件,如输液管、导尿管等。对于这些医疗器械的PVC焊接,卫生与安全是首要考虑因素。焊接过程必须在无菌环境下进行,以防止微生物污染。焊接设备与工具要经过严格的消毒处理,操作人员需穿戴无菌防护服。同时,焊接工艺要确保不会对PVC材料的生物相容性产生负面影响,不会引入有害物质或改变材料的表面性质。焊接完成后,还要对医疗器械进行严格的质量检测,包括生物相容性测试、无菌测试以及物理性能检测等,确保其符合医疗器械的相关标准与规范,保障患者的使用安全与健康。PP 塑料周转箱热气焊接焊缝拉伸强...
[查看详情] -
 发布时间2025.07.24
江苏焊接联系人
PP焊接的质量控制是整个焊接过程中的关键环节。首先,原材料的质量把控是基础。只有使用符合标准的PP材料,才能为高质量的焊接提供保障。对PP材料的物理性能、化学组成等进行严格检测,确保其各项指标在规定范围内。在焊接过程中,实时监测焊接参数是关键步骤。通过安装在焊接设备上的传感器,对温度、压力、焊接速度等参数进行连续测量和记录。一旦发现参数偏离设定值,立即进行调整。例如,如果温度传感器检测到焊接温度过高,控制系统会自动降低加热功率,使温度恢复正常。焊接完成后,的质量检测手段不可或缺。除了外观检查和压力测试外,还可以采用无损检测技术,如X射线检测或超声波探伤。这些技术能够检测到焊缝内部的缺陷,如微小...
[查看详情] -
 发布时间2025.07.23
河北PVC焊接大概多少钱
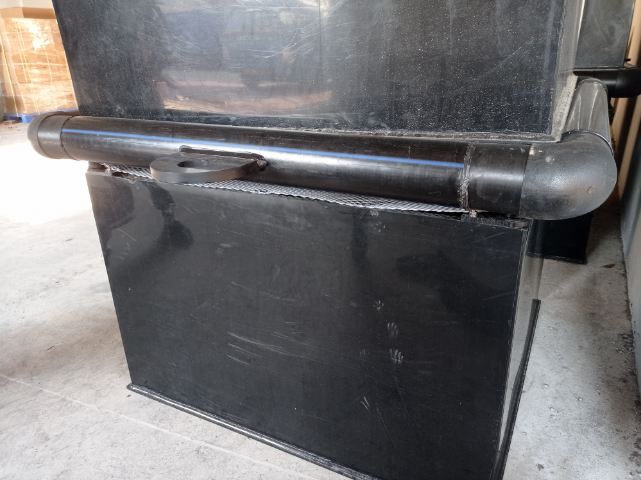
PVC焊接需要使用专门的工具和设备,包括热风焊枪、加热板、温度控制器和压力装置等。热风焊枪是较常用的工具,它通过电热丝加热空气,并将热风集中喷射到焊接部位。加热板则适用于较大面积的焊接,通常用于管道对接。温度控制器用于确保焊接过程中的温度稳定,避免因温度波动而影响焊接质量。压力装置则用于在焊接过程中施加均匀的压力,以确保焊接接头的紧密性。此外,还需要使用清洁工具(如砂纸或清洁剂)来清理焊接表面,以确保焊接质量。PEI 微发泡天线罩介电常数低适用于 5G。河北PVC焊接大概多少钱PE焊接在环保工程中的应用有助于推动可持续发展。在垃圾填埋场渗滤液收集系统中,PE管道用于输送含有各种污染物的渗滤液。...
[查看详情] -
 发布时间2025.07.23
甘肃焊接要多少钱
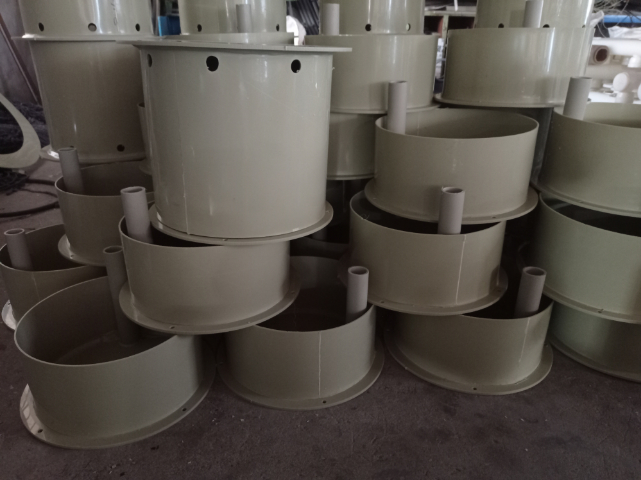
钎焊技术在硬质合金刀具制造中不可或缺。上海罗苹实业采用高频感应钎焊工艺,将硬质合金刀片与碳钢刀体连接,选用 Ag-Cu-Zn 合金作为钎料,钎焊温度 780-820℃,保温时间 10-15s。配备高频感应加热设备,频率 50-100kHz,通过控制感应线圈的功率与频率,使钎料均匀铺展,钎缝宽度≤0.1mm。焊前对刀片和刀体表面进行喷砂处理,去除氧化膜,提高钎焊强度。经抗剪强度测试,刀片的抗剪强度≥400MPa,满足强度高切削加工需求。公司为机械加工企业提供的焊接刀具,经切削试验,在转速 3000r/min、进给量 0.2mm/r 的条件下连续切削 4 小时,刀片无脱落、无崩刃现象,刀具寿命达到...
[查看详情] -
 发布时间2025.07.23
上海PE焊接联系方式
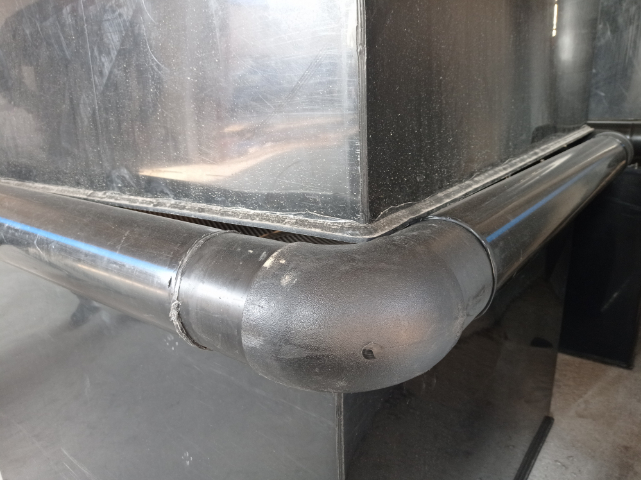
PVC焊接是一种通过加热使聚氯乙烯材料表面熔化,再通过压力使其连接在一起的技术。这种焊接方法广泛应用于管道系统、水箱制造以及其他需要强度高和密封性的场合。PVC焊接的基本原理是利用热风或加热板将PVC材料的表面加热至其熔化温度(通常为200-250°C),然后在熔融状态下将两个部件压合在一起,冷却后形成牢固的连接。焊接过程中,温度控制至关重要,过高的温度会导致材料降解,而过低的温度则无法形成有效的连接。此外,焊接压力和时间也需要精确控制,以确保焊接接头的强度和密封性。碳纤维增强 PA66 部件较金属减重 40% 用于航空。上海PE焊接联系方式PVC焊接在农业灌溉领域的应用具有明显优势。PVC灌...
[查看详情] -
发布时间2025.07.23
陕西PVC焊接
电阻点焊在汽车车身制造中实现高效连接。上海罗苹实业为汽车主机厂提供车身点焊服务,采用伺服电极压力控制的点焊机,电极压力 5-10kN,压力控制精度 ±5%,焊接时间 10-30 周波。对厚度 0.7-1.2mm 的镀锌钢板,通过优化焊接电流(8-12kA)和电极头形状,使焊点的熔核直径≥4mm,且无飞溅、压痕均匀,压痕深度不超过板材厚度的 25%。公司通过机器人点焊工作站,配备六轴工业机器人,定位精度 ±0.5mm,可实现车身部件的自动化焊接。每台车的焊点数量可达 5000 个以上,焊接节拍控制在 60 秒以内,满足汽车大批量生产需求。经车身强度测试,焊接后的车身刚度达到设计要求的 105%,...
[查看详情] -
 发布时间2025.07.22
山西PE焊接推荐厂家
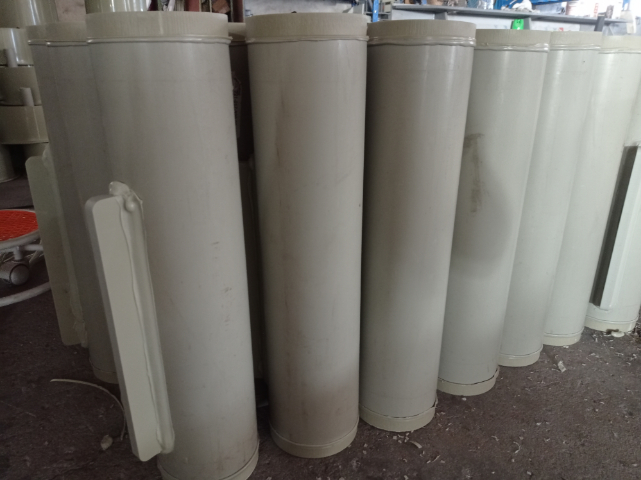
上海罗苹实业的摩擦焊技术适用于异种金属连接。在铜铝过渡接头焊接中,使用专门使用的摩擦焊机,控制摩擦压力 120-150MPa,摩擦时间 3-5s,顶锻压力 200-250MPa,顶锻时间 1-2s。通过优化摩擦速度和顶锻量,使接头的界面形成均匀的扩散层,导电率达到铜母材的 85%,抗拉强度≥200MPa。公司为电力行业生产的铜铝过渡排,经大电流测试(1000A),接头温升≤50K,低于国家标准要求的 70K,满足电力传输的低损耗要求。同时,接头的抗腐蚀性能良好,在盐雾环境中试验 1000 小时,接触电阻增长不超过 10%,确保电力连接的可靠性和稳定性。换热器钎焊后导热系数达 300W/(m・K...
[查看详情] -
 发布时间2025.07.21
河南PVC焊接供应商家
塑料焊接技术在包装行业发挥重要作用。上海罗苹实业采用热气焊接工艺加工 PP 塑料周转箱,使用专门使用的热气焊接*,温度控制在 230-250℃,热风流量 10-15L/min,焊接时使用直径 2.0mm 的 PP 焊条,焊接速度 8-10mm/s,通过调整焊接角度和压力,使焊缝的拉伸强度达到 20MPa,断裂伸长率达到 300%。在食品级包装容器焊接中,公司选用符合食品接触安全标准的无卤阻燃 PP 材料,焊接过程中严格控制温度和焊接速度,减少挥发物产生。焊后经第三方检测机构检测,容器的卫生指标符合 GB 4806.7 标准,挥发物含量≤0.1mg/L,确保食品包装的安全性与密封性,同时容器的密...
[查看详情] -
发布时间2025.07.21
天津焊接推荐厂家
PE焊接的操作人员需要经过专业的培训和考核,才能熟练掌握焊接技术并确保焊接质量。他们不*要熟悉不同焊接设备的操作流程和性能特点,还要深入了解PE材料的性能以及各种焊接参数对焊接质量的影响。在实际操作中,操作人员要严格按照操作规程进行作业,例如在热熔焊接时,准确控制加热板的温度、加热时间和对接压力,以及冷却时间。同时,要具备敏锐的观察力,能够及时发现焊接过程中出现的问题,如熔接面是否均匀、焊缝是否有异常气泡等,并采取相应的措施进行处理。此外,操作人员还应定期对焊接设备进行维护保养,检查加热元件、电气线路和机械部件的运行状况,确保设备处于良好的工作状态,为高质量的PE焊接提供保障。电子设备 PC ...
[查看详情] -
发布时间2025.07.21
江苏PE焊接供应商
PE焊接的操作人员需要经过专业的培训和考核,才能熟练掌握焊接技术并确保焊接质量。他们不*要熟悉不同焊接设备的操作流程和性能特点,还要深入了解PE材料的性能以及各种焊接参数对焊接质量的影响。在实际操作中,操作人员要严格按照操作规程进行作业,例如在热熔焊接时,准确控制加热板的温度、加热时间和对接压力,以及冷却时间。同时,要具备敏锐的观察力,能够及时发现焊接过程中出现的问题,如熔接面是否均匀、焊缝是否有异常气泡等,并采取相应的措施进行处理。此外,操作人员还应定期对焊接设备进行维护保养,检查加热元件、电气线路和机械部件的运行状况,确保设备处于良好的工作状态,为高质量的PE焊接提供保障。PVC/PMMA...
[查看详情] -
 发布时间2025.07.20
重庆PE焊接商家
PVC焊接在化工管道系统中的应用面临着特殊挑战。化工环境通常存在各种腐蚀性介质,这就要求PVC焊接接头不*要有足够的机械强度,还要具备突出的耐化学腐蚀性。在焊接前,需对PVC管道材料进行严格筛选,确保其化学组成适合特定的化工介质环境。焊接过程中,为了增强焊缝的耐腐蚀性能,可以采用特殊配方的焊条或在焊接后对焊缝进行防腐处理,如涂覆耐腐蚀涂层。同时,由于化工生产的连续性要求,PVC化工管道焊接的质量稳定性至关重要。因此,要建立完善的焊接质量监控体系,对每一道焊缝进行严格的检测,包括外观检查、无损探伤以及模拟化工工况的耐腐蚀试验等,确保管道系统在长期运行中不会因焊接质量问题而发生泄漏或腐蚀失效,保障...
[查看详情] -
发布时间2025.07.20
河北PVC焊接供应商
PVC电气绝缘套管的焊接对绝缘性能要求较高。由于其在电气设备中用于保护电线电缆,防止触电与短路事故发生,所以焊接后的套管必须保持完整的绝缘结构。在焊接过程中,除了要保证焊缝的机械强度外,还需避免因焊接操作引入杂质或产生局部缺陷而降低绝缘性能。热空气焊接时,应使用纯净、干燥的热空气源,防止水分或灰尘混入焊接区域。焊接后,对套管进行绝缘电阻测试是必不可少的环节,通过专业仪器检测其绝缘电阻值是否符合电气安全标准。只有焊接质量合格的PVC绝缘套管才能有效保障电气系统的安全稳定运行,防止因绝缘失效引发的电气火灾等严重事故。POM 机械零件在潮湿环境尺寸变化率<0.1%。河北PVC焊接供应商PVC焊接操作...
[查看详情] -
发布时间2025.07.18
湖北PVC焊接联系方式
PVC焊接的操作步骤 PVC焊接的操作步骤通常包括预热、焊接和冷却三个阶段。首先,使用热风焊枪或加热板对焊接部位进行预热,使其表面达到熔化温度。预热时应注意均匀加热,避免局部过热或加热不足。接下来,将两个焊接部件压合在一起,并施加适当的压力,以确保熔融材料充分接触并形成牢固的连接。焊接过程中,操作人员应保持稳定的焊接速度,避免过快或过慢。焊接完成后,应让接头自然冷却,避免外力干扰,以确保焊接接头的强度和密封性。 铜铝过渡接头摩擦焊导电率达铜母材 85% 且抗拉强。湖北PVC焊接联系方式上海罗苹实业的摩擦焊技术适用于异种金属连接。在铜铝过渡接头焊接中,使用专门使用的摩擦焊机,控制摩擦压...
[查看详情] -
发布时间2025.07.18
重庆焊接大概多少钱
搅拌摩擦焊在铝合金船舶制造中优势明显。上海罗苹实业为游艇制造商提供铝合金板材的搅拌摩擦焊服务,针对 5083 铝合金,配备大型搅拌摩擦焊设备,搅拌头转速 1000r/min,行进速度 200mm/min,轴肩压力 12kN。焊接过程中不产生飞溅和烟尘,接头的耐腐蚀性与母材相当,且无焊接气孔、裂纹等缺陷。在游艇甲板焊接中,通过该工艺实现长焊缝的连续焊接,较大焊接长度可达 10m 以上,焊后无需热处理,变形量小于 0.5mm/m。经水密性测试,在 0.02MPa 压力下保压 30 分钟无泄漏,保证游艇的水密性与结构强度。同时,焊接接头的拉伸强度达到母材的 90%,屈服强度达到母材的 85%,满足船...
[查看详情] -
发布时间2025.07.18
青海PE焊接联系方式
PP焊接工艺在环保设备制造领域的应用具有重要意义。在污水处理设备中,PP焊接的耐腐蚀性能使其能够承受污水中的各种化学物质的侵蚀。PP焊接用于制造污水池、管道、过滤器外壳等部件。在焊接污水管道时,由于污水中可能含有固体颗粒、纤维等杂质,这些杂质容易在焊接部位堆积,影响焊接质量。因此,在焊接前需要对管道内部进行彻底的清洗和吹扫,确保焊接环境干净。对于大型污水池的焊接,除了要保证焊缝的密封性防止污水渗漏外,还要考虑到池体的结构强度。采用加强筋与PP板材焊接的方式,可以增强池体的整体强度,使其能够承受污水的压力和外部环境的作用力。而且,PP焊接环保设备在使用寿命结束后,PP材料可以方便地回收再利用,符...
[查看详情] -
发布时间2025.07.17
浙江PE焊接供应商
塑料焊接技术在包装行业发挥重要作用。上海罗苹实业采用热气焊接工艺加工 PP 塑料周转箱,使用专门使用的热气焊接*,温度控制在 230-250℃,热风流量 10-15L/min,焊接时使用直径 2.0mm 的 PP 焊条,焊接速度 8-10mm/s,通过调整焊接角度和压力,使焊缝的拉伸强度达到 20MPa,断裂伸长率达到 300%。在食品级包装容器焊接中,公司选用符合食品接触安全标准的无卤阻燃 PP 材料,焊接过程中严格控制温度和焊接速度,减少挥发物产生。焊后经第三方检测机构检测,容器的卫生指标符合 GB 4806.7 标准,挥发物含量≤0.1mg/L,确保食品包装的安全性与密封性,同时容器的密...
[查看详情] -
发布时间2025.07.17
江西PP焊接推荐厂家
在PE管道系统的安装中,PE焊接的质量直接决定了整个管道网络的可靠性和耐久性。PE管道由于其重量轻、便于施工和成本相对较低等优点,在城市燃气输送和供水工程中大量使用。在焊接前,必须对管材和管件的连接部位进行严格的清洁和修整,去除表面的灰尘、油污和氧化层,确保焊接面平整光滑,以利于分子间的充分融合。对于热熔焊接,加热板的温度均匀性至关重要,它能保证管材端面受热一致,避免出现局部未熔合或过热变形的情况。焊接完成后,要对焊缝进行外观检查,查看焊缝是否饱满、有无气孔或夹渣等缺陷。同时,还需按照相关标准进行压力测试,模拟管道在实际运行中的压力条件,检验焊缝的密封性和强度,只有通过严格检测的焊接接头才能确...
[查看详情] -
发布时间2025.07.16
上海PVC焊接商家
焊接技术凭借连接强度高的特性,在工业制造中占据重要地位。上海罗苹实业有限公司采用数字化控制的电弧焊工艺,配备德国进口的逆变式焊接电源,可实现焊接电流与电压的精确调节,波动范围控制在 ±2% 以内。以钢结构焊接为例,在桥梁支座焊接作业中,公司采用多层多道焊工艺,每层焊缝的熔深严格控制在 3-5mm,通过脉冲焊接技术减少热输入,降低焊接变形。焊后运用超声波探伤仪进行 100% 检测,检测灵敏度达到 φ1mm 平底孔当量,I 级焊缝合格率达 98% 以上。经拉伸试验,焊接接头的抗拉强度达到母材的 92%,屈服强度达到母材的 90%,确保钢结构连接的可靠性,完全满足市政工程对承重结构的严苛要求。铝合金...
[查看详情] -
 发布时间2025.07.16
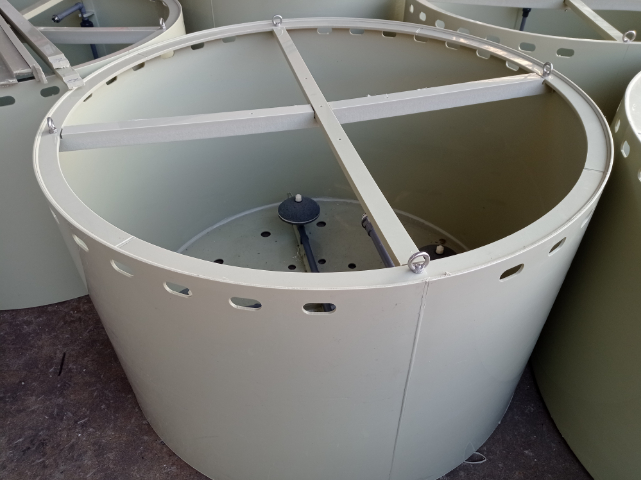
贵州PVC焊接报价
PVC焊接在玩具制造行业中扮演着重要角色。PVC塑料因其色彩鲜艳、可塑性强、成本低廉等特点,成为制造玩具的常用材料之一。在PVC玩具焊接中,除了要保证焊接强度满足玩具的正常使用要求外,还要注重玩具的安全性与趣味性。焊接处不能有尖锐边角或易脱落部件,以免对儿童造成伤害。例如,在焊接塑料玩具人偶的关节部位时,要采用合适的焊接工艺,确保关节活动灵活且连接牢固。同时,通过巧妙的焊接设计,可以创造出各种具有独特功能和玩法的玩具,如可拼接、可变形的玩具组件。为了符合玩具安全标准,PVC玩具焊接还需考虑材料的环保性与无毒害性,对焊接过程中使用的焊条、助剂等进行严格筛选,确保玩具对儿童的健康无害,为儿童提供安...
[查看详情] -
发布时间2025.07.15
湖北焊接供应商家
上海罗苹实业的电阻焊技术在汽车零部件制造中应用普遍。针对汽车座椅骨架的点焊工艺,采用中频逆变焊机,焊接电流 10-15kA,焊接时间 10-20 周波,电极压力 4-6kN。公司建立了完善的焊接参数数据库,根据不同板材厚度(0.8-3mm)和材质(低碳钢、强钢)自动匹配较好焊接参数,确保焊点质量稳定。生产线配备在线焊点监测系统,实时检测焊接电流、电极压力和焊接时间曲线,通过分析曲线形态判断焊点质量,及时发现异常并报警。经破坏性试验,焊点的压痕深度不超过板材厚度的 30%,熔核直径≥5mm,抗拉剪力≥3kN,为汽车安全性能提供坚实保障。搪玻璃涂层反应釜耐酸碱适用于化工制药工况。湖北焊接供应商家 ...
[查看详情] -
发布时间2025.07.14
浙江焊接哪个好
PE焊接技术的创新与材料科学的发展密切相关。随着新型聚乙烯材料的不断研发,如增强聚乙烯(PE-RT)、交联聚乙烯(PEX)等,PE焊接工艺也需要相应地进行调整和优化。这些新型材料在物理性能和化学性能上与传统聚乙烯有所不同,例如,PE-RT具有更高的耐热性,PEX具有更好的抗蠕变性。在焊接这些新型PE材料时,需要研究不同的焊接温度、压力和时间等参数,以确保焊接接头能够充分发挥材料的优良性能。此外,材料的改性技术也为PE焊接带来了新的机遇,通过添加特定的添加剂或采用共混技术,可以改善PE材料的焊接性能,如提高熔体的流动性、增强焊接接头的强度和耐候性等,进一步拓展了PE焊接技术在不同领域的应用范围。...
[查看详情] -
发布时间2025.07.14
浙江PVC焊接报价
在建筑给排水系统中,PE焊接的应用为管道安装带来了诸多便利。PE管道具有良好的耐温性和耐老化性,能够适应建筑内部不同的水温环境和长期使用的要求。在焊接PE给排水管道时,要注意管道的坡度和垂直度,确保排水顺畅。同时,为了防止管道在使用过程中因热胀冷缩而产生变形或损坏,通常会设置伸缩节,并在伸缩节处采用特殊的焊接工艺或管件连接方式。在高层住宅建筑中,PE管道的焊接还要考虑到管道系统的承压能力,选择合适的管材壁厚和焊接参数,以满足高层建筑对给排水系统的压力要求。通过高质量的PE焊接,可以构建安全、可靠、高效的建筑给排水管道网络,为居民提供舒适的生活环境。公司管道氩电联焊工艺确保天然气管道 0.8MP...
[查看详情] -
发布时间2025.07.13
重庆焊接报价
PVC焊接,即聚氯乙烯焊接,在塑料加工与众多工程领域占据着重要地位。PVC材料具有良好的化学稳定性、耐腐蚀性和绝缘性,这使得它在建筑给排水、化工管道、电气绝缘套管等方面广泛应用。PVC焊接主要采用热空气焊接与热板焊接等方式。热空气焊接是利用热空气产生的高温气流对PVC板材或管材的焊接部位进行加热,使其软化,随后将焊条填充进焊缝并压实,冷却后形成牢固连接。在这一过程中,热空气的温度、流速以及焊接速度等参数的精细控制极为关键。温度过高会使PVC材料分解变质,过低则无法实现有效焊接;流速不稳定可能导致加热不均匀,影响焊接质量;焊接速度过快易造成焊缝虚焊,过慢则可能使材料过度受热变形。纳米 TiO₂改...
[查看详情] -
发布时间2025.07.13
山东PVC焊接供应商
PVC焊接在玩具制造行业中扮演着重要角色。PVC塑料因其色彩鲜艳、可塑性强、成本低廉等特点,成为制造玩具的常用材料之一。在PVC玩具焊接中,除了要保证焊接强度满足玩具的正常使用要求外,还要注重玩具的安全性与趣味性。焊接处不能有尖锐边角或易脱落部件,以免对儿童造成伤害。例如,在焊接塑料玩具人偶的关节部位时,要采用合适的焊接工艺,确保关节活动灵活且连接牢固。同时,通过巧妙的焊接设计,可以创造出各种具有独特功能和玩法的玩具,如可拼接、可变形的玩具组件。为了符合玩具安全标准,PVC玩具焊接还需考虑材料的环保性与无毒害性,对焊接过程中使用的焊条、助剂等进行严格筛选,确保玩具对儿童的健康无害,为儿童提供安...
[查看详情] -
发布时间2025.07.13
甘肃PVC焊接推荐厂家
当涉及到大型PP容器的制造时,PP焊接技术面临着更高的挑战。大型容器往往需要拼接多块PP板材,这就要求焊接过程中对板材的变形控制极为严格。在焊接操作前,通常会对板材进行预固定和定位,采用合适的夹具和支撑结构,防止在焊接热应力作用下板材发生扭曲或翘曲。焊接顺序的合理规划也是关键因素。一般采用分段焊接、对称焊接等方法,使焊接产生的热量均匀分布,减少变形积累。例如,在焊接一个矩形的PP水箱时,先焊接四个角部,再沿着边依次焊接,并且在相对的边同时进行焊接操作。焊接完成后,还需要对焊缝进行质量检测,包括外观检查,查看焊缝是否平整、有无气孔或裂缝;以及进行压力测试,模拟容器在实际使用中的压力环境,确保焊缝...
[查看详情] -
 发布时间2025.07.12
青海PE焊接哪个好
PE焊接在农业灌溉领域有着广泛的应用前景。PE管道由于其耐腐蚀性和柔韧性,非常适合在农田灌溉系统中输送水和肥料。PE灌溉管道的焊接质量直接关系到灌溉系统的运行效率和水资源的有效利用。在焊接过程中,要考虑到农田环境的特点,如温度变化、土壤酸碱度等因素对焊接接头的影响。例如,在高温季节,要适当调整焊接参数,防止材料在焊接过程中因过热而变软变形;在酸性土壤地区,要选择具有更好耐酸性能的PE材料,并加强焊接部位的防腐处理。此外,为了便于田间安装和维护,PE灌溉管道通常采用轻便的热熔焊接设备,操作人员可以在田间地头快速完成管道的连接,构建起高效、便捷的农业灌溉网络,促进农业生产的发展。传感器壳体等离子弧...
[查看详情] -
发布时间2025.07.12
黑龙江PP焊接联系方式
焊接技术凭借连接强度高的特性,在工业制造中占据重要地位。上海罗苹实业有限公司采用数字化控制的电弧焊工艺,配备德国进口的逆变式焊接电源,可实现焊接电流与电压的精确调节,波动范围控制在 ±2% 以内。以钢结构焊接为例,在桥梁支座焊接作业中,公司采用多层多道焊工艺,每层焊缝的熔深严格控制在 3-5mm,通过脉冲焊接技术减少热输入,降低焊接变形。焊后运用超声波探伤仪进行 100% 检测,检测灵敏度达到 φ1mm 平底孔当量,I 级焊缝合格率达 98% 以上。经拉伸试验,焊接接头的抗拉强度达到母材的 92%,屈服强度达到母材的 90%,确保钢结构连接的可靠性,完全满足市政工程对承重结构的严苛要求。硬质合...
[查看详情] -
发布时间2025.07.12
上海PE焊接商家
上海罗苹实业的激光焊接技术在医疗器械领域应用普遍。针对不锈钢医用器械,如手术钳的焊接,采用脉冲光纤激光焊接机,激光功率 100-200W,脉宽 0.5-1ms,焊接速度 5-10mm/s,配备高精度的视觉定位系统,定位精度 ±0.05mm。通过优化激光参数,使焊缝热影响区宽度≤0.1mm,且表面光滑无毛刺,无需后续打磨处理。焊接后的器械经钝化处理,使用硝酸和氢氟酸的混合溶液,温度 50-60℃,处理时间 15-20 分钟,使表面形成均匀的钝化膜,表面粗糙度 Ra≤0.8μm。产品符合 ISO 13485 医疗器械质量管理体系要求,经微生物检测,菌落总数≤10CFU / 件,确保器械的卫生性与可...
[查看详情] -
发布时间2025.07.11
上海焊接要多少钱
在医疗器械领域,PVC焊接也有一定的应用。PVC材料由于其良好的柔韧性、生物相容性和成本效益,常用于制造一些医疗器械的部件,如输液管、导尿管等。对于这些医疗器械的PVC焊接,卫生与安全是首要考虑因素。焊接过程必须在无菌环境下进行,以防止微生物污染。焊接设备与工具要经过严格的消毒处理,操作人员需穿戴无菌防护服。同时,焊接工艺要确保不会对PVC材料的生物相容性产生负面影响,不会引入有害物质或改变材料的表面性质。焊接完成后,还要对医疗器械进行严格的质量检测,包括生物相容性测试、无菌测试以及物理性能检测等,确保其符合医疗器械的相关标准与规范,保障患者的使用安全与健康。LDPE 低温膜 - 40℃环境下...
[查看详情] -
发布时间2025.07.11
天津PVC焊接联系人
焊接技术凭借连接强度高的特性,在工业制造中占据重要地位。上海罗苹实业有限公司采用数字化控制的电弧焊工艺,配备德国进口的逆变式焊接电源,可实现焊接电流与电压的精确调节,波动范围控制在 ±2% 以内。以钢结构焊接为例,在桥梁支座焊接作业中,公司采用多层多道焊工艺,每层焊缝的熔深严格控制在 3-5mm,通过脉冲焊接技术减少热输入,降低焊接变形。焊后运用超声波探伤仪进行 100% 检测,检测灵敏度达到 φ1mm 平底孔当量,I 级焊缝合格率达 98% 以上。经拉伸试验,焊接接头的抗拉强度达到母材的 92%,屈服强度达到母材的 90%,确保钢结构连接的可靠性,完全满足市政工程对承重结构的严苛要求。ABS...
[查看详情]