 首页 > 新闻中心
随着工业4.0的推进,MQL系统将向数字化、智能化方向发展。未来可能出现具备自学习能力的MQL系统,通过大数据分析自动优化工艺参数;新型润滑剂如离子液体、超临界CO₂的应用将进一步提升润滑性能;MQL与激光辅助加工、超声振动切削的复合技术有望突破现有加工极限,实现难加工材料的高效精密加工。某研究机构...

微量润滑系统作为一种新型金属加工的润滑方式,具有明显的优势和特点。通过精密控制油量和优化系统结构,它能够明显降低切削液的使用成本和环境影响,同时提高加工质量和刀具寿命。微量润滑系统是一种先进的金属加工润滑技术,其关键在于通过极少量润滑剂与压缩气体的混合,形成微米级油雾并准确喷射至切削区域。与传统切削...
现代MQL系统普遍集成PLC与物联网技术,通过传感器实时监测切削力、温度、振动等参数。例如,当切削温度超过设定阈值(如400℃)时,系统自动切换至脉冲喷射模式,增加油雾供给量;刀具磨损监测模块可基于振动信号预测刀具寿命,提前调整润滑剂流量。某智能MQL系统通过机器学习算法,使润滑剂利用率从60%提升...
微量润滑系统作为一种新型金属加工的润滑方式,具有明显的优势和特点。通过精密控制油量和优化系统结构,它能够明显降低切削液的使用成本和环境影响,同时提高加工质量和刀具寿命。微量润滑系统是一种先进的金属加工润滑技术,其关键在于通过极少量润滑剂与压缩气体的混合,形成微米级油雾并准确喷射至切削区域。与传统切削...

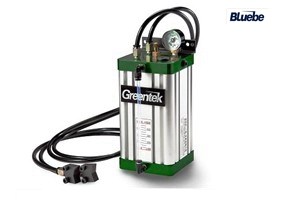
MQL系统由润滑剂供给模块、气体压缩模块、油气混合装置、喷嘴及智能控制系统五大关键单元构成。润滑剂供给模块采用高精度计量泵,确保流量稳定性(误差控制在±1%以内);气体压缩模块提供0.4-0.8MPa压力源,保障油雾喷射速度。油气混合装置通过文丘里效应或超声波雾化技术,将润滑剂破碎为微米级液滴,并与...
随着科技的不断进步,微量润滑技术也在不断创新和发展。未来,微量润滑系统将朝着更准确、更智能的方向发展。例如,通过传感器和控制系统实现润滑油的精确计量和实时调整,提高系统的适应性和稳定性。新型润滑油和雾化技术的研发将进一步提高润滑效果和冷却性能。此外,微量润滑系统与其他先进制造技术的融合也将成为未来的...
微量润滑系统的推广和应用需要专业的人才和技术支持。企业和高校应加强合作,培养一批既懂机械制造又懂润滑技术的复合型人才。同时,系统供应商应提供完善的技术培训和售后服务,帮助用户解决使用过程中遇到的问题。此外,行业协会和相关机构应组织技术交流和研讨活动,促进微量润滑技术的不断创新和发展。尽管微量润滑系统...
在医疗器械领域,某企业应用MQL技术加工钛合金骨科植入物,表面粗糙度Ra值从0.4μm降至0.2μm,满足FDA对生物相容性的严格要求。航空航天领域,某发动机叶片制造商通过MQL技术,使叶片加工精度达到±0.01mm,废品率从8%降至1.5%。这些案例表明,MQL技术可明显提升产品质量与生产效率,推...

而微量润滑系统润滑油用量极少,无需复杂的处理设备,降低了生产成本和环境负担。同时,微量润滑能减少刀具与切屑的粘结,降低切削力,提高加工表面完整性。此外,避免了因切削液引起的工件热变形和腐蚀问题,提高了加工精度和产品质量。选择微量润滑系统时,需综合考虑多个关键因素。加工类型和工艺要求是首要考虑因素,不...
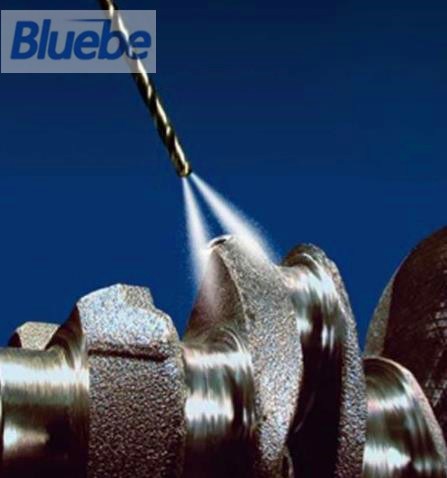
微量润滑系统的安装调试是确保其正常运行的重要环节。安装时,要确保各组件的连接牢固、密封良好,避免漏气和漏油现象。调试过程中,需要根据加工实际情况调整润滑油的流量、气体压力和喷射角度等参数。通过反复试验和优化,使系统达到较佳的润滑和冷却效果。同时,要注意观察系统的运行状态,及时处理可能出现的问题,如油...

MQL技术通过油雾在切削区域的物理吸附与化学反应,形成厚度0.1-1微米的润滑膜,明显降低刀具-工件摩擦系数(从0.6降至0.2)。在钛合金加工中,表面粗糙度Ra值可从1.6μm降至0.8μm,刀具寿命延长3-5倍。同时,油雾的冷却作用可抑制切削热导致的工件热变形,尺寸精度提升0.02-0.05mm...

微量润滑(MQL)系统作为现代金属加工领域的前沿技术,通过准确控制微量润滑剂(通常5-50ml/h)与高压气体(如空气、氮气)的混合比例,形成直径1-10微米的油雾颗粒,直接喷射至切削区域。相较于传统切削液系统,MQL技术可减少润滑剂用量90%以上,同时避免冷却液对环境的污染及对操作人员健康的潜在威...