 首页 > 新闻中心
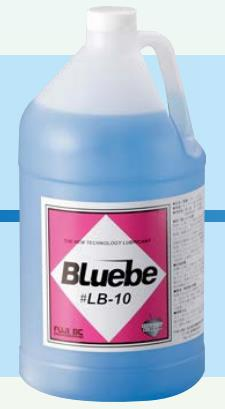
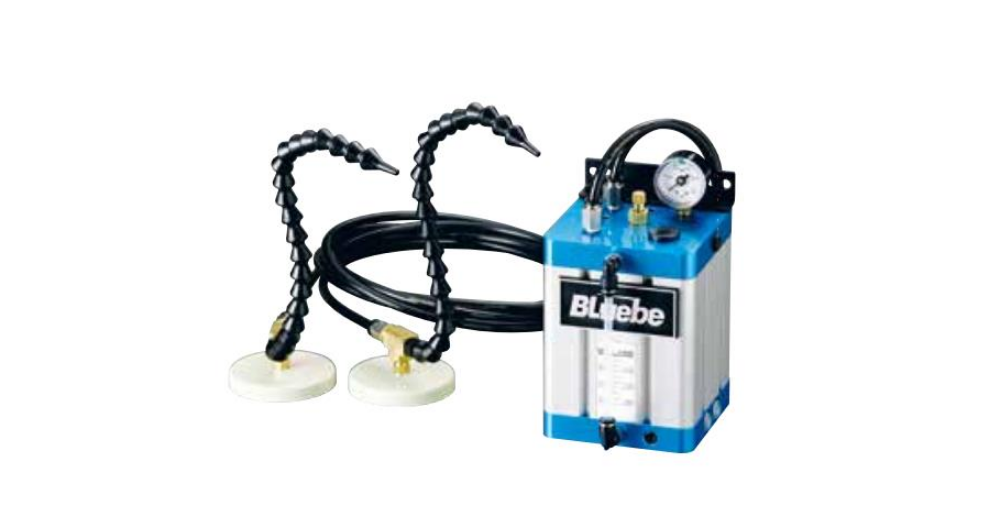
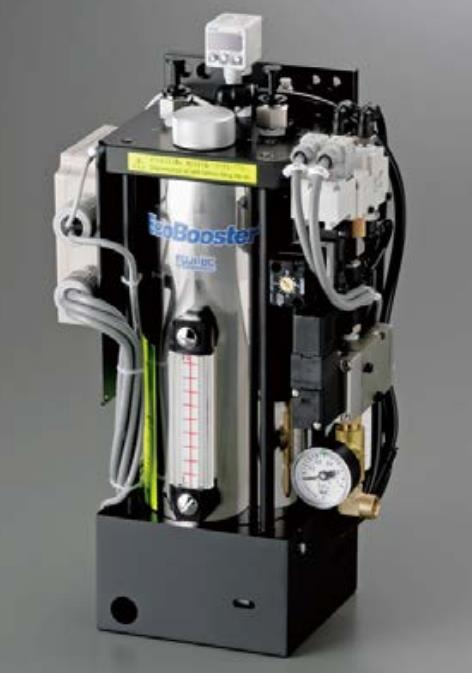
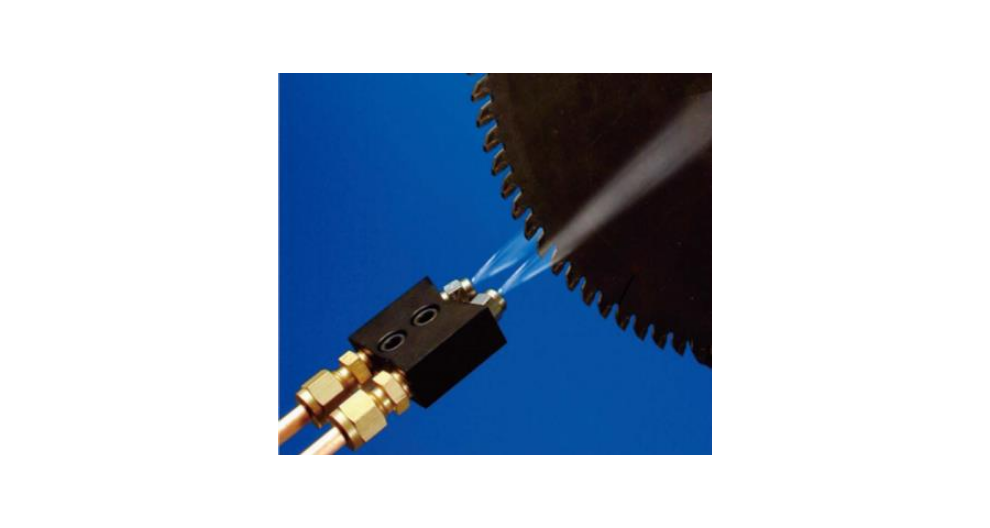
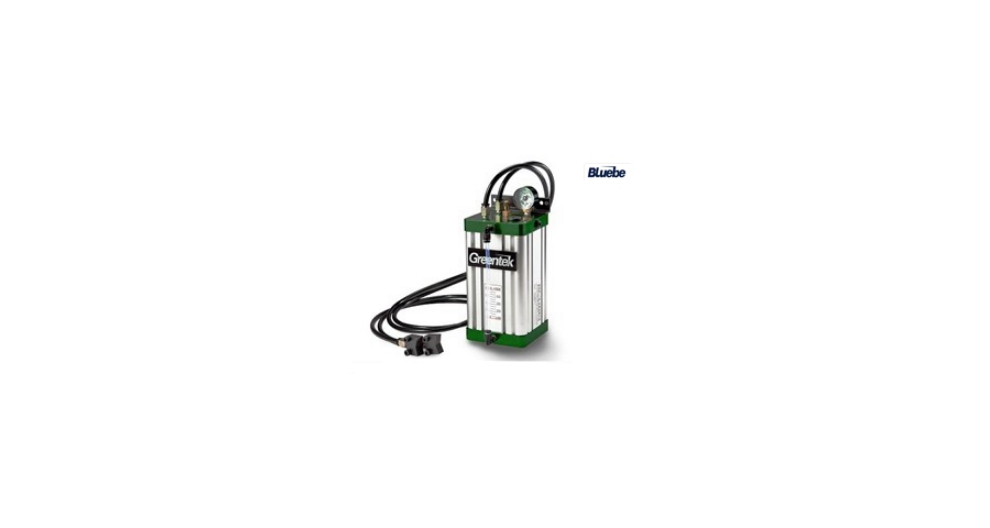
微量润滑系统的组成较为复杂且精密。它主要包括润滑油供给装置、气体压缩装置、喷嘴以及控制系统等部分。润滑油供给装置负责精确控制润滑油的流量,确保每次喷射的润滑油量恰到好处。气体压缩装置则提供稳定的高压气体,将润滑油雾化并输送到切削区域。喷嘴的设计至关重要,它的形状、尺寸和喷射角度都会影响到油雾的分布和...
为了推动绿色制造技术的发展和应用,相关单位和相关机构应出台相应的政策支持措施。例如,可以给予采用微量润滑技术的企业一定的税收优惠或补贴,以鼓励企业积极采用这种环保、高效的润滑方式。同时,相关单位还可以加强对微量润滑技术的研发和推广力度,促进相关技术的不断进步和完善。微量润滑技术作为一种先进的金属加工...
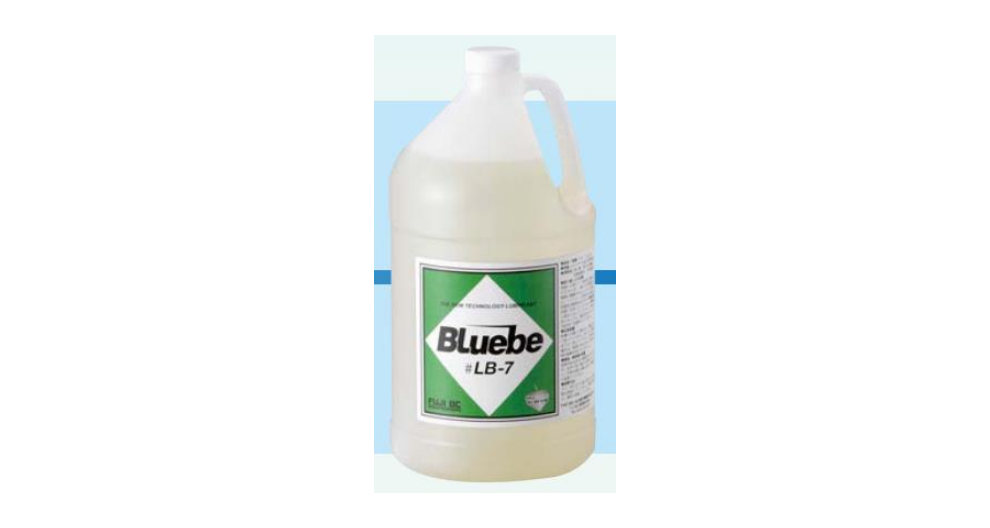
MQL润滑剂需具备高闪点(≥300℃)、低粘度(5-50mm²/s)和优异抗氧化性。植物基润滑剂环保但易氧化,合成酯类则兼具热稳定性和润滑性。针对不同材料,需动态调整配方:加工不锈钢时,添加含硫极压添加剂可降低切削力20%;加工铝合金时,选用低粘度酯类可减少粘刀现象。实验表明,润滑剂粘度每增加10m...
标准化的推进将有助于提升微量润滑技术的可靠性和一致性,促进其在全球范围内的普及和应用。同时,标准化也将为企业的技术选型和质量控制提供重要依据。为推动微量润滑技术的普及和应用,加强相关人员的培训和教育至关重要。高校和职业院校应开设相关课程,培养具备微量润滑技术知识和技能的专业人才。同时,企业也应加强对...
MQL仍存在应用瓶颈:1)超高速加工(v>500m/min)时,气体射流可能干扰切屑排出;2)深孔加工(L/D>15)中,润滑剂难以到达切削区;3)断续切削时,润滑膜易被破坏。针对这些问题,研究人员正在开发新型技术:纳米颗粒增强润滑剂可提升润滑膜强度50%;超声辅助MQL技术能改善润滑剂渗透性;自适...
在金属切削过程中,微量润滑技术展现出了诸多优势。从冷却方面来看,它能有效降低切削区域的温度,减少因高温引起的刀具磨损和工件热变形。润滑作用则能减小刀具与工件之间的摩擦力,降低切削力,提高加工表面的光洁度。此外,由于润滑油用量极少,几乎不会产生废液排放,对环境友好。同时,减少了切削液的清理和维护工作,...
准干式切削技术将在更多领域实现突破和应用。随着环保意识的不断提高和可持续发展理念的深入人心,准干式切削技术将成为制造业绿色转型的重要支撑和推动力量。为了充分发挥准干式切削技术的优势,需要制定科学的战略规划和实施路径。建议加强技术研发和创新,提高技术的成熟度和可靠性;加强产学研合作,推动技术的产业化应...
研究表明,采用微量润滑技术可使刀具寿命提高数倍,降低了刀具更换频率,提高了加工效率。此外,延长的刀具寿命还能减少因刀具磨损导致的加工误差,提升加工质量。这对于高精度加工尤为重要,能有效降低废品率。微量润滑技术能明显提高加工质量。油雾颗粒的润滑作用能减少切削力,降低工件表面粗糙度。同时,由于切削温度降...
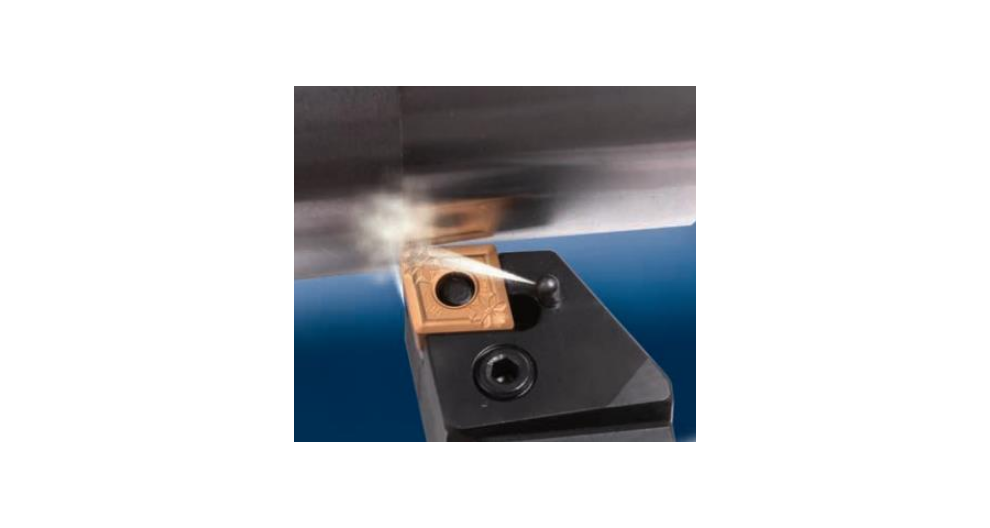
为了提高冷却效果,冷却系统的设计需要不断创新和优化。例如,采用更高效的雾化技术,使切削油能够更均匀地覆盖切削区域;优化喷射装置的结构和布局,确保油雾颗粒能够准确、迅速地到达切削点。同时,还可以考虑引入智能控制系统,根据切削过程中的实时数据调整冷却参数,实现更加准确的冷却控制。准干式切削技术对环境的影...
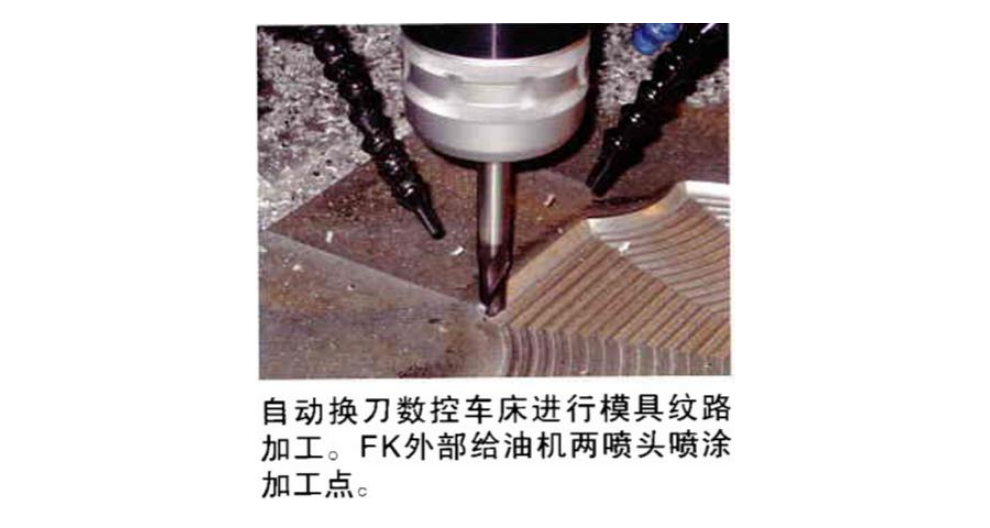
准干式切削是一种介于传统湿式切削与完全干式切削之间的先进加工技术。在传统湿式切削中,大量切削液的使用不只造成资源浪费,还会引发环境污染问题,如切削液废液处理困难、对操作人员健康有害等。而完全干式切削在某些情况下会因缺乏润滑和冷却导致刀具磨损加剧、加工质量下降。准干式切削通过采用较小量润滑(MQL)的...
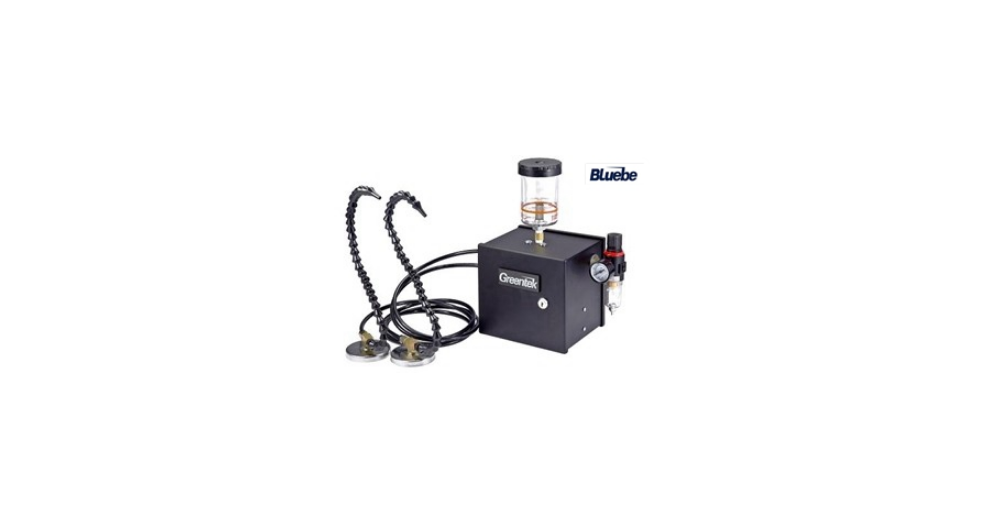
某日本企业开发的涡旋式喷嘴,通过内部螺旋槽设计使液滴分布均匀性提升40%。数值模拟表明,喷嘴距切削区距离每增加10mm,润滑效果衰减15%,因此需结合机床结构进行定制化设计。实现MQL较佳效果需多参数协同:切削速度(v)与进给量(f)需满足的匹配原则;润滑油喷射频率(f_oil)与主轴转速(n)的共...
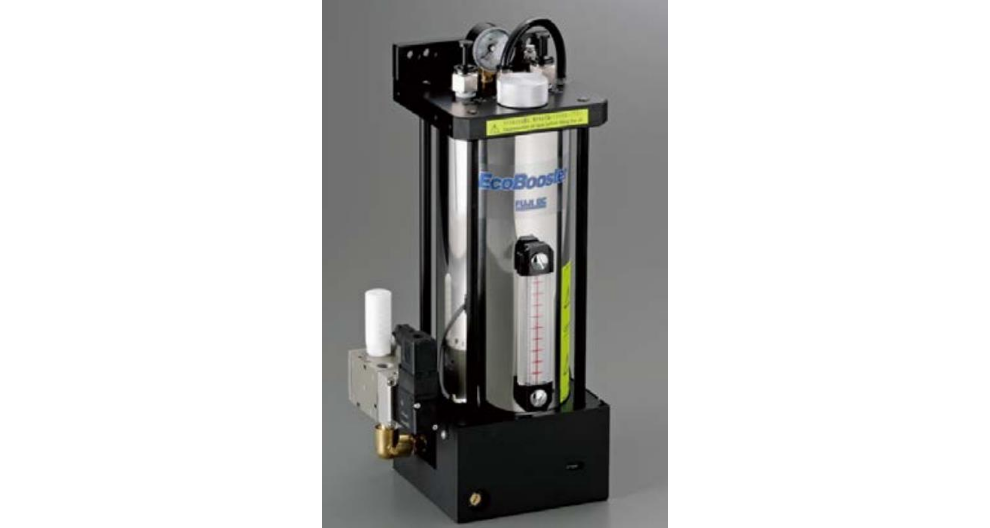
为确保MQL加工稳定性,需建立全流程监控体系:1)润滑剂质量检测(每月检测粘度、水分含量);2)喷嘴状态监测(每日检查雾化效果);3)工艺参数记录(实时采集温度、振动数据)。某企业引入物联网技术,实现MQL系统远程监控,故障预警准确率达92%。同时,需制定严格的操作规范,例如规定润滑剂更换周期为20...