 首页 > 新闻中心
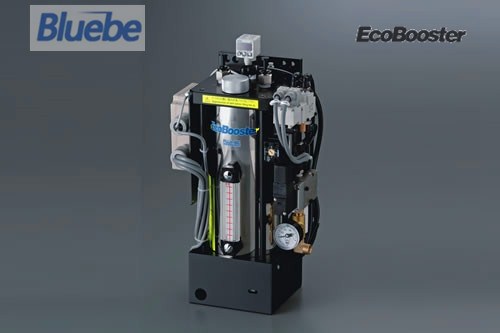
微量润滑系统具有明显的优势和特点。首先,它能够明显降低切削液的使用成本,因为切削液的用量只为传统湿法切削的几十分之一甚至更少。其次,通过使用自然降解性高的合成酯类作为润滑剂,微量润滑系统大幅度降低了切削液对环境和人体的危害。此外,微量润滑系统还能够改善切削过程的冷却润滑条件,减小刀具、工件和切屑之间...
喷嘴是MQL系统的关键部件,其结构直接影响雾化效果。传统单通道喷嘴存在液滴分布不均、易堵塞等问题,而双通道内混式喷嘴通过分离气液通道,使润滑剂在喷嘴内部完成初次雾化,明显提升雾化效率。某专利设计的涡旋式喷嘴利用离心力加速液滴破碎,可将液滴直径控制在5μm以下。数值模拟显示,喷嘴出口直径(0.5-2m...

传统切削液循环系统能耗占机床总功耗的15%-25%,而MQL系统只需气泵与微量泵工作,能耗降低85%以上。以某机床厂实测数据为例,单台设备年节电约1.5万度,相当于减少碳排放10吨。润滑剂成本只为切削液的5%-10%,且无需建设复杂的废液处理设施,综合成本降低40%-60%。对于年产10万件的生产线...
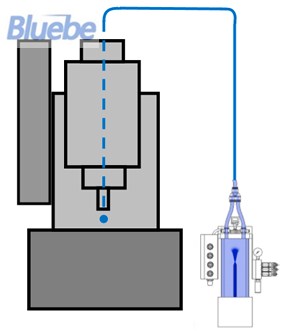
MQL系统由润滑剂供给模块、气体压缩模块、油气混合装置、喷嘴及智能控制系统五大关键单元构成。实现MQL技术的较佳效果需精确控制工艺参数。气体压力与润滑剂流量的匹配至关重要:低压(0.2-0.4MPa)适用于精加工,高压(0.6-0.8MPa)则用于粗加工。喷射距离(10-50mm)需根据切削热和飞溅...
从经济效益角度来看,微量润滑系统也具有明显优势。虽然系统的初期投资可能相对较高,但长期来看,其运行成本远低于传统切削液。润滑油用量的减少降低了原材料成本,同时无需复杂的处理设备,节省了设备投资和运行成本。此外,微量润滑系统能提高加工效率和产品质量,减少废品率,进一步降低了生产成本。综合评估,微量润滑...
融合干式与湿式切削优点:微量润滑技术融合了干式切削与传统湿式切削两者的优点,既降低了切削液的使用成本,又改善了切削过程的冷却润滑条件。减少环境污染:通过使用自然降解性高的合成酯类作为润滑剂,大幅度降低了切削液对环境和人体的危害。提高生产效率:微量润滑系统可以缩短加工时间,提高工件加工生产效率。...
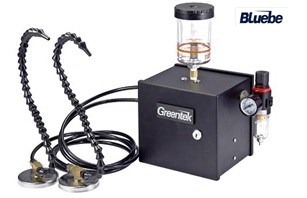
MQL技术面临的主要挑战包括:深孔加工时油雾渗透不足、重载切削时润滑效果不稳定、油雾对操作者健康的潜在影响。解决方案包括开发高压内冷辅助喷嘴、研发高粘附性润滑剂、安装油雾回收装置等。例如,某企业采用超声波雾化技术,将油雾粒径降至3μm,成功应用于深孔钻削。德国、日本等工业强国在MQL技术研发上处于先...
微量润滑系统普遍应用于汽车制造、航空航天、模具加工、电子制造等多个行业。在汽车制造中,用于发动机缸体、变速器齿轮等零部件的加工,可降低切削力和切削温度,提高加工精度和表面质量。航空航天领域,对于高温合金、钛合金等难加工材料的切削,微量润滑系统能有效减少刀具磨损,延长刀具寿命。其优势在于环保、节能、高...

传统切削液循环系统能耗占机床总功耗的15%-25%,而MQL系统只需气泵与微量泵工作,能耗降低85%以上。以某机床厂实测数据为例,单台设备年节电约1.5万度,相当于减少碳排放10吨。润滑剂成本只为切削液的5%-10%,且无需建设复杂的废液处理设施,综合成本降低40%-60%。对于年产10万件的生产线...

在选择微量润滑系统时,需要考虑多个关键因素。首先是加工类型和工艺要求,不同的加工方式对润滑和冷却的需求不同。其次是刀具材料和几何参数,合适的刀具与微量润滑系统配合能发挥较佳效果。此外,还要考虑工件的材质和形状,以及加工环境的温度和湿度等因素。只有综合考虑这些因素,才能选择到较适合的微量润滑系统,实现...

微量润滑系统通过创新润滑机制与智能化控制,实现了加工效率、质量与环保效益的协同提升。尽管面临技术瓶颈,但随着材料科学、控制技术的进步,其应用边界将持续拓展。据市场研究机构预测,全球MQL市场规模将在2025年突破50亿美元,年复合增长率达12%。未来,MQL技术有望成为金属加工领域的主流选择,推动制...
现代MQL系统普遍集成PLC与传感器技术,实时监测切削力、温度、振动等参数。通过机器学习算法,系统可自动调整润滑剂流量、喷射频率及压缩空气压力。例如,当检测到刀具磨损加剧时,自动增加润滑剂供给量;在切削温度超过阈值时,切换至脉冲喷射模式以增强冷却效果。初期投资方面,MQL系统设备成本较传统切削液系统...