 首页 > 新闻中心

MQL技术的关键优势体现在环保与经济效益的双重提升。环境方面,润滑剂用量减少90%以上,彻底消除切削液废液处理难题,同时降低因乳化液挥发导致的PM2.5污染。经济层面,单台设备年节约冷却液成本可达数万元,且刀具寿命延长30%-50%,加工效率提升15%-20%。技术层面,油雾颗粒的高渗透性可明显降低...
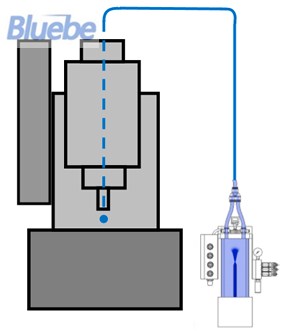
MQL技术对不同材料的适应性存在明显差异。在有色金属加工中,铝合金、铜合金因导热性好、易形成润滑膜,成为MQL的理想应用对象;钛合金、镍基合金等难加工材料则需通过添加极压添加剂(如硫、磷化合物)改善润滑性能。工艺类型方面,车削、铣削等连续切削工艺因切削区稳定,MQL效果较佳;钻削、攻丝等断续切削需配...
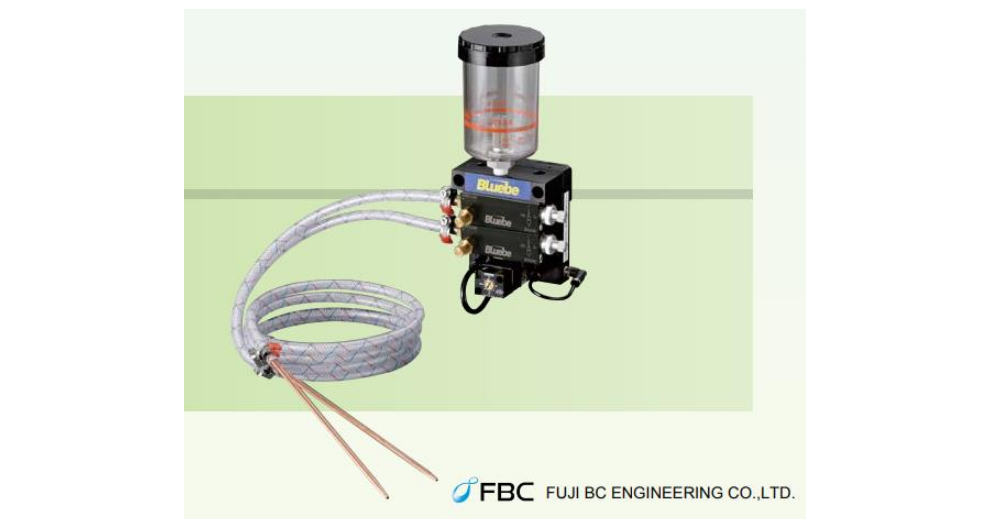
微量润滑技术作为一种先进的绿色制造技术,在金属加工领域具有普遍的应用前景和发展潜力。随着技术的不断进步和成本的进一步降低,微量润滑技术有望在更多领域得到应用和推广。微量润滑(MQL)是一种先进的金属加工润滑技术,其关键在于通过极少量润滑油与压缩气体的混合,形成精细的雾化颗粒,直接喷射至切削区域。该技...

MQL技术面临的主要挑战包括:深孔加工时油雾渗透不足、重载切削时润滑膜破裂、油雾对操作者健康的潜在影响。解决方案包括:开发高压内冷辅助喷嘴(压力>2MPa)、研发自修复润滑膜技术(如含纳米胶囊的润滑剂)、安装油雾回收装置(过滤效率>99%)。某企业采用超声波辅助MQL技术,使深孔加工效率提升50%,...

微量润滑系统是一种先进的金属加工润滑技术,其关键在于通过极少量润滑油与压缩空气混合形成油雾,准确喷射至切削区域。相较于传统湿式加工,该系统能明显降低切削液使用量(通常减少90%以上),同时提升加工效率与工件表面质量。其应用范围涵盖车削、铣削、钻削等多种工艺,尤其在航空航天、汽车制造、精密仪器等领域展...

传统切削液含有大量矿物油、亚硝酸盐及重金属,处理不当会导致土壤与水体污染。MQL系统通过减少润滑剂用量,使废液排放量降低95%以上。以某汽车发动机生产线为例,改用MQL技术后,年减少切削液排放200吨,废液处理成本下降80%。此外,植物油基润滑剂(如大豆油、菜籽油)的生物降解率超90%,进一步降低生...
MQL技术通过油雾在切削区域的物理吸附与化学反应,形成厚度0.1-1微米的润滑膜,明显降低刀具-工件摩擦系数(从0.6降至0.2)。在钛合金加工中,表面粗糙度Ra值可从1.6μm降至0.8μm,刀具寿命延长3-5倍。同时,油雾的冷却作用可抑制切削热导致的工件热变形,尺寸精度提升0.02-0.05mm...
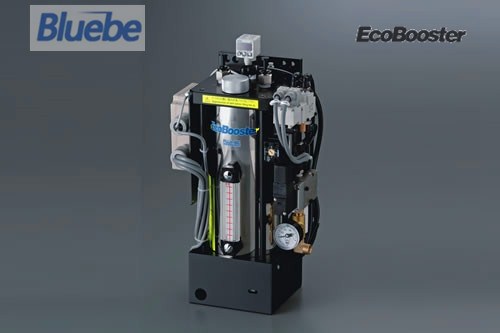
现代MQL系统普遍集成PLC与物联网技术,通过传感器实时监测切削力、温度、振动等参数。例如,当切削温度超过设定阈值(如400℃)时,系统自动切换至脉冲喷射模式,增加油雾供给量;刀具磨损监测模块可基于振动信号预测刀具寿命,提前调整润滑剂流量。某智能MQL系统通过机器学习算法,使润滑剂利用率从60%提升...
微量润滑(MQL)系统作为现代金属加工领域的关键技术,通过准确控制微量润滑剂与高压气体的混合,形成直径只1-10微米的油雾颗粒,直接作用于切削区域。相较于传统切削液系统,MQL技术将润滑剂用量降低至5-50ml/h,明显减少化学废液排放,同时避免冷却液对操作人员健康的潜在威胁。该系统普遍应用于车削、...

传统切削液含有大量矿物油、亚硝酸盐及重金属,处理不当会导致土壤与水体污染。MQL系统通过减少润滑剂用量,使废液排放量降低95%以上。以某汽车发动机生产线为例,改用MQL技术后,年减少切削液排放200吨,废液处理成本下降80%。此外,植物油基润滑剂(如大豆油、菜籽油)的生物降解率超90%,进一步降低生...
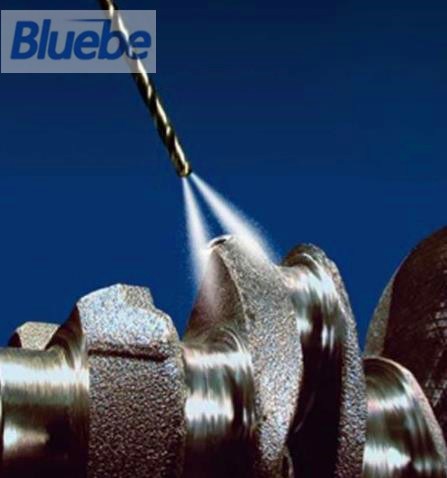
润滑剂需具备高润滑性、低挥发性及良好氧化稳定性。植物油基润滑剂因可再生性成为主流,但其闪点较低(约200℃),高温下易分解。合成酯类(如三羟甲基丙烷酯)闪点可达300℃,但成本较高。当前研发方向聚焦于纳米添加剂(如MoS₂、石墨烯)的应用,例如添加0.5%石墨烯的润滑剂可使摩擦系数再降20%。此外,...
随着工业4.0的推进,MQL系统将向数字化、智能化方向发展。未来可能出现具备自学习能力的MQL系统,通过大数据分析自动优化工艺参数;新型润滑剂如离子液体、超临界CO₂的应用将进一步提升润滑性能;MQL与激光辅助加工、超声振动切削的复合技术有望突破现有加工极限,实现难加工材料的高效精密加工。某研究机构...