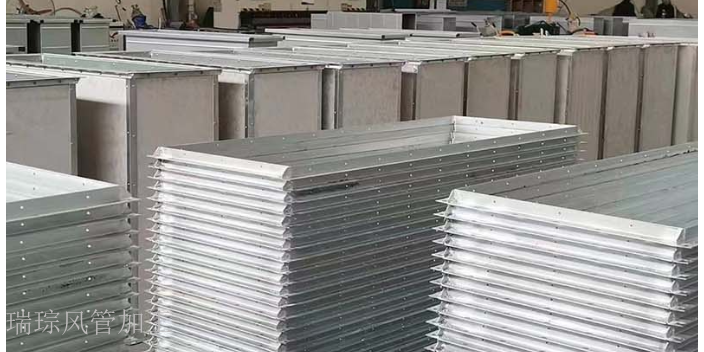
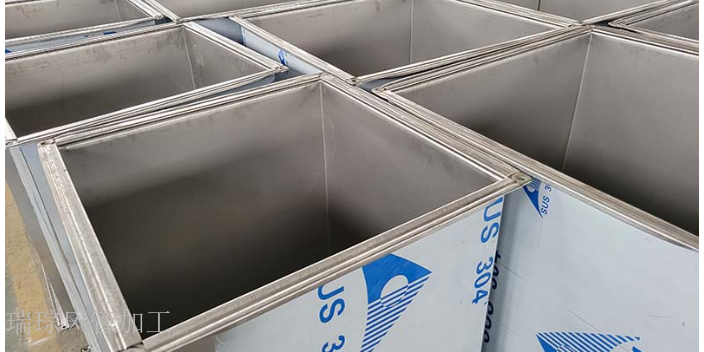
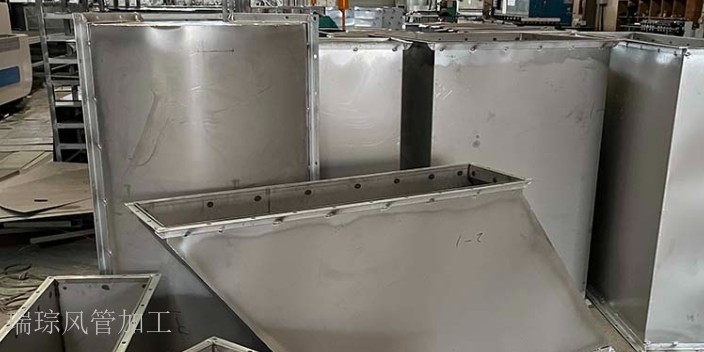
精确核对材料的规格是风管加工的重要前提。根据设计要求,仔细检查材料的厚度、宽度、长度等尺寸参数。在使用金属板材时,不同规格的板材适用于不同类型和尺寸的风管。如果板材厚度不足,加工出的风管可能无法承受预期的压力,导致变形甚至破裂;而如果板材过厚,则会增加成本且可能给加工带来困难。对于非金属材料,其规格也直接影响风管的性能,如玻璃纤维风管的壁厚决定了它的保温和强度性能,必须严格按照设计规格去选用材料。共板法兰风管加工可以应用于空调系统、通风系统等领域。保温烟囱管道生产厂商
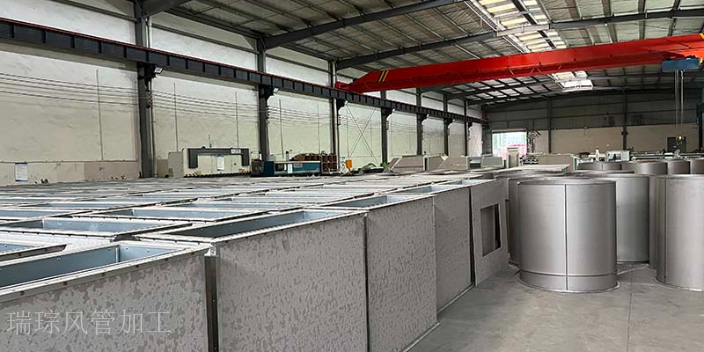
在现代建筑中,舒适的室内空气流动是提高生活质量的关键因素之一。而风管作为实现室内空气流动的重要组成部分,其生产质量和技术水平直接影响着室内空气质量和舒适度。本文将围绕风管生产展开,深入探讨其重要性、亮点以及如何正确使用符号和标点,为您呈现一个简明扼要的视角。
风管生产的重要性不言而喻。它不*是室内空气流动的关键,还直接影响着空调系统的效能和能源消耗。前列的风管生产能够确保空气流动的均匀性和稳定性,有效减少能源浪费,提高空调系统的运行效率。因此,选择质量的风管生产商成为了建筑业主和设计师们的首要任务。 成都通风管道加工价格风管加工师傅凭借精湛技艺,对复杂形状的风管进行精细加工,确保符合设计标准。
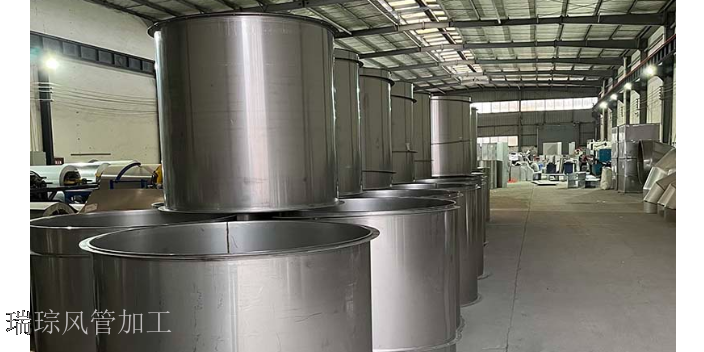
连接的方式:咬口的类型和适用场景:根据咬口截面结构的不同,常见的咬口形式包括单平咬口、单立咬口、转角咬口、联合角咬口和按扣式咬口。咬口宽度的确定:风管和配件的咬口宽度B(如图6.5所示)与所选板材的厚度和加工咬口的机械性能有关。咬口留量的确定:咬口留量的大小与咬口的宽度B、重叠层数、加工方法以及使用的加工机械等因素有关。通常情况下,对于单平咬口、单立咬口和转角咬口,其总咬口量等于咬口宽度的三倍。其中一块板材上的咬口留量为咬口宽度的一倍,而另一块板材上的咬口留量为咬口宽度的三倍。例如,如果选择0.5m厚的钢板加工制作风管,并采用单平咬口连接,选定的咬口宽度为7mm,则咬口留量为7mm×3=21mm。其中一块板材上的咬口留量为7mm,而另一块板材上的咬口留量为7mm×2=14mm。如果采用联合角咬口连接,则咬口宽度选定为6mm,咬口留量为6mm×4=24mm。其中一块板材上的咬口留量为6mm,而另一块板材上的咬口留量为6mm×3=18mm。
不锈钢风管在通风系统运行时具有一定的隔音降噪效果,有助于优化室内外环境。当空气在风管内流动时,由于不锈钢材质的特性和风管的结构设计,能够有效减少气流振动产生的噪音传播。特别是在一些对噪音敏感的场所,如医院、学校、图书馆等,合理设计和安装不锈钢风管可以降低通风系统运行时的噪音干扰。例如,在医院的病房区域,不锈钢风管与消声器等降噪设备配合使用,能够将通风设备产生的噪音控制在较低水平,为患者提供安静舒适的休息环境。在城市中的商业建筑和住宅小区,不锈钢风管的隔音降噪功能也有助于减少通风系统对周边环境的噪音污染,提升整个区域的环境品质,符合现代建筑对环境友好和舒适性的要求。在共板法兰风管加工中,需要注意安全操作,避免发生意外事故。
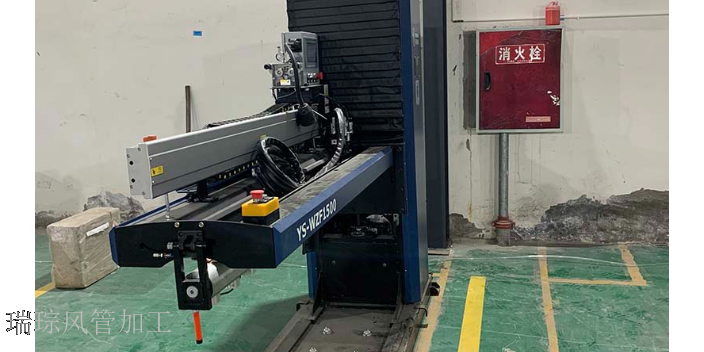
矩形风管的加固:矩形风管相对于圆形风管来说,自身的强度较低,容易产生变形。根据施工及验收规范的规定,当矩形风管的大边长大于或等于630mm,保温风管大边长大于800mm,管段长度在1250mm以上,或低压风管的单边平面积大于1.2m,中、高压风管大于1.0m时,为了减少风管在运输和安装过程中的变形,必须采取加固措施。在工程中常见的风管配件包括弯头、三通、四通、变径管(也称为大小头)、天圆地方、来回弯等。这些配件在制作时通常采用画法几何中的平行线法、求实长线法、放射线法、三角形法、梯形法等方法来进行下料和展开。成都瑞琮环境科技,专业风管加工厂家,靠经验丰富技术人员,定制通风管道方案。保温烟囱管道生产厂商
在共板法兰风管加工中,需要进行板材的切割、折弯和连接等工艺步骤。保温烟囱管道生产厂商
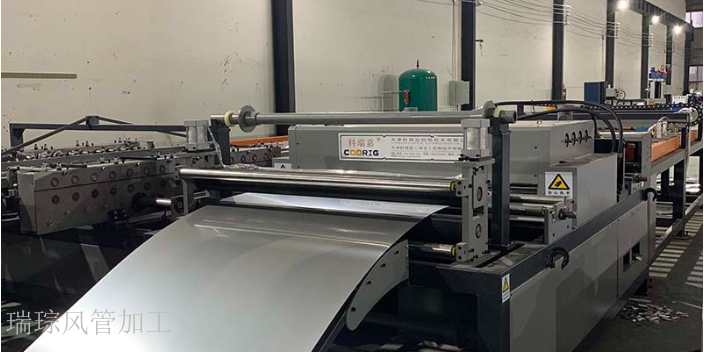
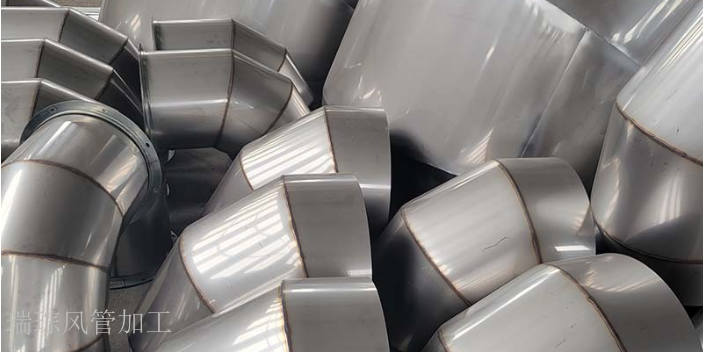
切割是风管加工的首要步骤。对于金属风管材料,常用的切割方法包括剪板机切割和等离子切割。剪板机切割适用于较规则形状和较薄的钢板,能够保证切割边缘整齐,精度较高。等离子切割则更适合于较厚的金属板材或复杂形状的切割,它利用高温等离子体熔化金属,切割速度快且可以切割各种形状。对于非金属材料,如 FRP 风管,通常采用锯切或专门用的切割刀具,以保证切割过程中材料的完整性和切割面的质量。成型工艺决定了风管的形状。在金属风管加工中,通过折弯机可以将切割好的钢板折成所需的形状,如矩形、圆形等。对于圆形风管,还可以使用卷圆机进行加工。在这个过程中,精确的模具和操作是保证风管形状准确的关键。非金属风管的成型则根据材料的不同而有所差异,例如酚醛复合风管通过模具压制而成,使芯材和外层材料紧密结合,形成具有一定强度和形状的风管。保温烟囱管道生产厂商