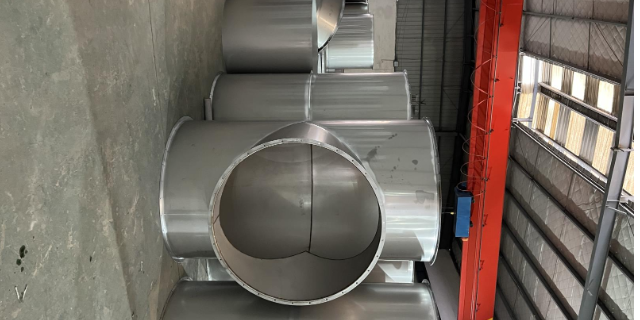
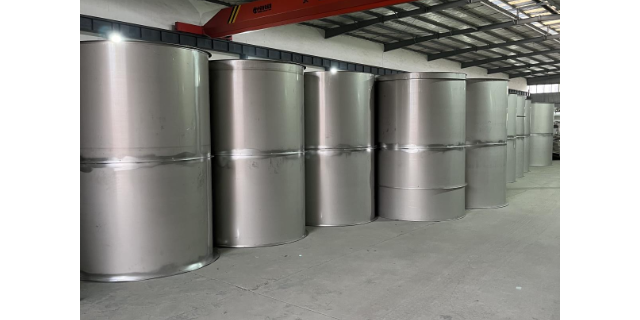
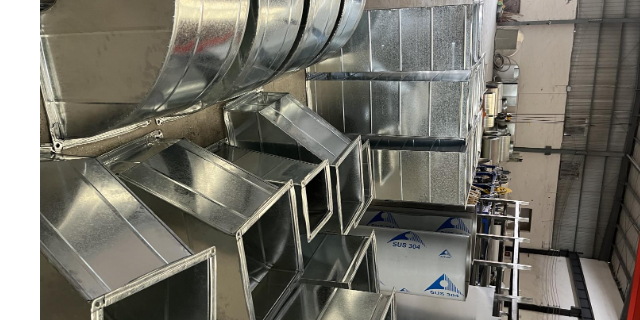
风管铆钉连接工艺需严格遵循规范要求,确保连接牢固可靠,防止风管在运行过程中因振动或压力作用出现铆钉松动、脱落,影响风管结构稳定性。首先,铆钉的选择需根据风管材料和厚度确定,镀锌钢板风管通常选用镀锌铆钉,不锈钢板风管选用不锈钢铆钉,铆钉直径需与风管厚度匹配,一般情况下,钢板厚度≤1.0mm 时,铆钉直径选用 3-4mm;钢板厚度 1.0-1.5mm 时,铆钉直径选用 4-5mm。铆钉的长度需根据被连接板材的总厚度确定,铆钉长度 = 被连接板材总厚度 + 铆钉直径 ×1.5-2.0mm,确保铆钉紧固后能形成足够的钉头,预防掉落。其次,铆钉孔的开设需细致,孔径比铆钉直径大 0.1-0.2mm,便于铆钉穿入,铆钉孔间距需均匀,一般不超过 150mm,在风管的边角部位,铆钉孔距边缘的距离不小于 15mm,防止板材边缘开裂。铆钉安装时,需确保铆钉轴线与被连接板材垂直,使用铆钉枪将铆钉紧固,使钉头紧密贴合板材表面,无松动、歪斜现象,安装完成后,需检查铆钉连接部位的密封性,必要时在铆钉处涂抹密封胶,增强气密性。风管穿越墙体或楼板时,需做好密封与防火处理,符合建筑消防与节能要求。四川铁皮风管定做厂家
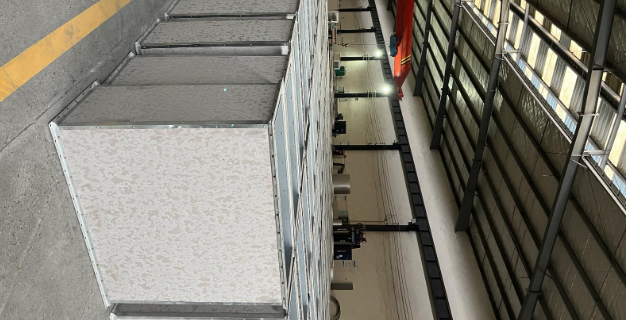
风管的咬口形式需根据风管材料、厚度、截面形状和压力等级选择,不同咬口形式的密封性、强度和适用场景存在差异。常见的咬口形式有单咬口、联合角咬口、转角咬口、按扣式咬口和立咬口等。单咬口适用于镀锌钢板风管的直管段连接,咬口形式简单,加工方便,密封性较好,适用于低压系统(≤500Pa),钢板厚度一般不超过1.0mm。联合角咬口适用于矩形风管的弯头、三通等部件的连接,以及风管直管段的闭合连接,咬口强度较高,密封性好,适用于中低压系统(≤1500Pa),钢板厚度可达到1.2mm。转角咬口主要用于矩形风管的四个角的连接,咬口形式为90°转角,加工简单,适用于低压系统,钢板厚度一般不超过0.8mm。按扣式咬口适用于镀锌钢板风管的快速连接,安装便捷,无需额外法兰,适用于低压系统的临时或简易风管,钢板厚度不超过0.8mm。立咬口适用于圆形风管或矩形风管的纵向连接,咬口强度高,密封性好,适用于中高压系统(≤2500Pa),钢板厚度可达到1.5mm。 保温烟囱管道风管厂家电话风管制作精度直接影响安装质量,咬口拼接要严密,法兰连接需保证平整度。
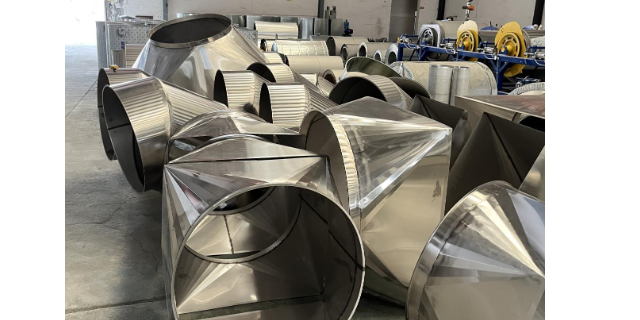
风管不锈钢材料加工要求需确保风管的尺寸精度、结构强度和表面质量,满足使用要求和卫生标准,尤其适用于洁净室、食品加工、医药生产等对卫生和耐腐蚀性要求高的场所。首先,材料选择需符合要求,常用的不锈钢材料为304和316L,304不锈钢适用于普通耐腐蚀环境,316L不锈钢耐腐蚀性更强,适用于海边高盐雾环境或输送强腐蚀性介质的系统,材料厚度需根据风管压力等级和截面尺寸确定,参照相关规范执行。其次,下料与剪切需准确,使用专门的不锈钢剪切设备,避免材料表面产生划痕或变形,剪切后的板材边缘需平整,无毛刺,尺寸偏差需控制在±1mm以内。折弯加工时,需使用不锈钢专门的折弯模具,折弯半径需根据板材厚度确定,一般不小于板材厚度的1.5倍,避免折弯处产生裂纹,折弯角度需准确,矩形风管四个角需为直角,对角线偏差不超过3mm。焊接加工是不锈钢风管的关键工序,常用的焊接方法为氩弧焊,焊接时需采用惰性气体保护,防止焊缝氧化,焊缝需连续、均匀,无虚焊、漏焊、气孔等缺陷,焊接完成后需对焊缝进行打磨抛光,使焊缝表面与风管内壁平齐光滑,粗糙度Ra不大于0.8μm,避免灰尘堆积。
风管的环保性能要求日益提高,在材料选择、制作过程和使用阶段均需考虑环保因素,减少对环境的影响。材料选择上,需优先选用符合国家环保标准的材料,确保材料中有害物质(如甲醛、挥发性有机化合物VOCs)释放量不超过规定限值,例如复合风管的保温材料需符合GB18583-2008《室内装饰装修材料胶粘剂中有害物质限量》等标准要求。制作过程中,需减少材料浪费,提高材料利用率,对于裁剪产生的边角料,若可回收,需进行分类回收处理;同时,避免使用对环境有污染的加工工艺和辅料,如含苯类的胶粘剂。使用阶段,风管系统需具备良好的气密性,减少气流泄漏,降低能耗,符合节能降耗的环保要求;此外,风管的清洁维护过程中,需使用环保型清洁剂和消毒剂,避免对室内环境和人体健康造成危害。在风管报废后,需对材料进行分类处理,可回收材料进行回收再利用,不可回收材料按照环保要求进行无害化处理,实现全生命周期的环保管理。 矩形风管与圆形风管相比,在空间利用上更灵活,但圆形风管气流阻力更小。
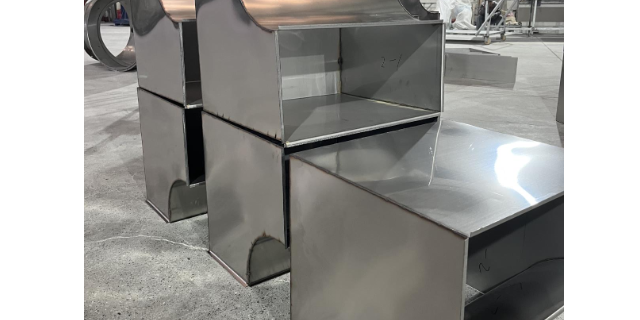
风管在洁净室中的设计需满足严格的洁净度要求,防止风管内部产生污染或将外部污染带入洁净室,保障洁净室的环境质量。首先,风管材料需选用表面光滑、易清洁、不易滋生细菌的材料,如不锈钢板(常用304或316L材质),不锈钢板风管内壁需进行抛光处理,粗糙度Ra不大于0.8μm,减少灰尘附着。其次,风管的制作工艺需精细,尽量减少拼接缝,若需拼接,需采用焊接连接(如氩弧焊),焊接后需对焊缝进行打磨抛光,确保内壁平整光滑,无死角、无凹陷,避免灰尘堆积。风管的连接方式需采用法兰连接,法兰密封面需平整,密封材料选用无纤维、无粉尘的材料,如硅橡胶垫片、聚四氟乙烯垫片,避免密封材料脱落产生污染。此外,风管系统需设置必要的清洁口和检查口,便于定期清洁和维护;在风管的进风口处需设置高效空气过滤器,过滤进入风管的空气,防止外部污染带入;同时,风管的保温材料需选用不产尘、不吸潮的材料,如离心玻璃棉(需外包防潮层),避免保温材料产生粉尘污染洁净室。 排烟风管的耐火极限需满足规范要求,在规定时间内保持结构完整与排烟功能。地下车库风管法兰
柔性风管适合连接固定风管与设备,可减少振动传递,安装时需避免过度弯曲。四川铁皮风管定做厂家
风管玻璃钢材料成型工艺需根据风管的尺寸、形状和使用要求选择,常见的成型工艺有手糊成型、模压成型、缠绕成型等,不同工艺的特点和适用场景不同。手糊成型工艺是常用的方法,适用于制作大型、复杂形状的玻璃钢风管,工艺简单,设备投资少,灵活性高。手糊成型时,首先在模具表面涂刷脱模剂,然后逐层铺设玻璃纤维布,并涂刷树脂,使树脂充分浸润玻璃纤维,每层铺设完成后需排除气泡,确保层间结合紧密,直至达到设计厚度,然后在常温下固化,固化完成后脱模,对风管进行修整和打磨。模压成型工艺适用于制作小型、标准化的玻璃钢风管或风管部件,通过模具加压、加热使树脂和玻璃纤维混合物成型,生产效率高,产品尺寸精度高,表面质量好,但模具投资大,适用于批量生产。缠绕成型工艺适用于制作圆形玻璃钢风管,通过缠绕机将玻璃纤维纱按一定角度缠绕在芯模上,同时涂刷树脂,缠绕完成后固化脱模,缠绕成型的风管强度高,壁厚均匀,适用于中高压系统,但设备复杂,适用于圆形风管。玻璃钢风管成型过程中,需控制树脂与玻璃纤维的比例,确保产品强度和耐腐蚀性,同时需控制固化温度和时间,确保固化完全,避免产品出现开裂、变形等缺陷。 四川铁皮风管定做厂家