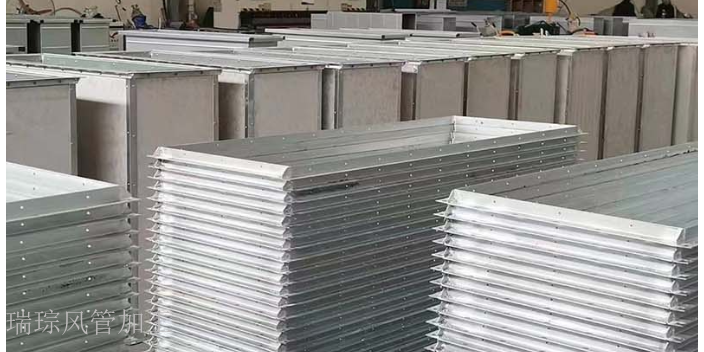
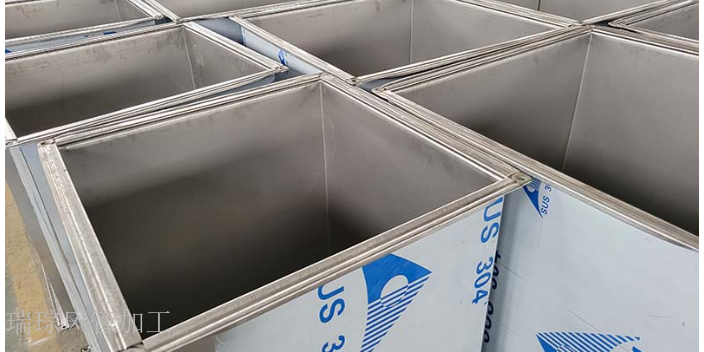
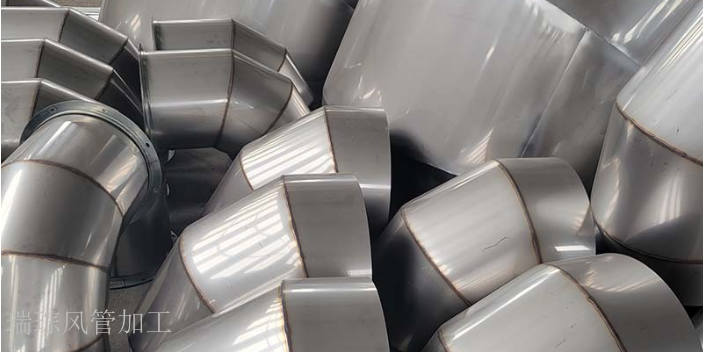
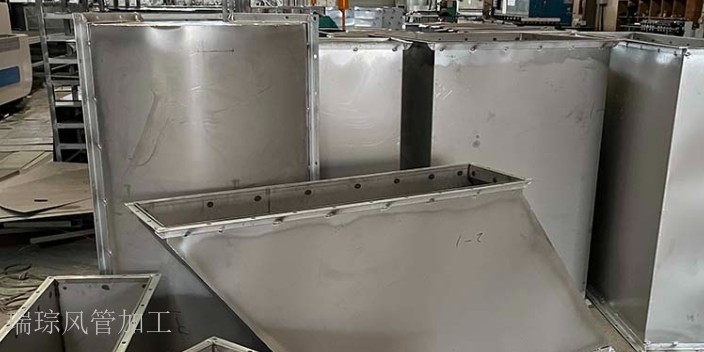
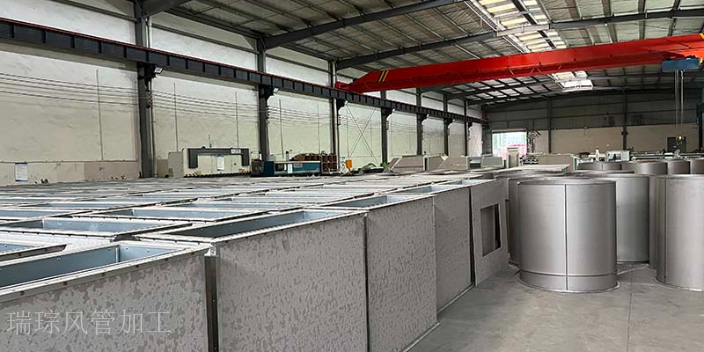
内壁防腐处理是延长通风管使用寿命(常规使用寿命≥10年,防腐处理后可延长至15-20年)的关键步骤,处理方式需结合使用环境(潮湿环境相对湿度>75%,腐蚀性环境含SO₂、Cl⁻等介质)确定具体方案。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料(如环氧富锌底漆+聚氨酯面漆),涂料需符合GB/T27806-2011《通风与空调用风管及配件技术规范》的环保要求(VOC含量≤200g/L),涂覆前需使用压缩空气(压力0.6-0.8MPa)吹扫内壁,确保无灰尘(灰尘含量≤5mg/㎡)与油污(油污含量≤1mg/㎡)。涂覆过程中需使用无气喷涂机(喷涂压力15-20MPa,喷嘴直径0.5-0.8mm)控制涂料厚度,底漆厚度需达到60-80μm,面漆厚度达到40-60μm,通常需涂刷2-3遍,每遍涂刷后需在25℃、相对湿度60%的环境下干燥4-6小时,待涂料完全干燥(干燥度≥95%)再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管(材质304或316),虽本身具有一定防腐性能(耐盐雾时间≥500小时),但在焊接处仍需进行钝化处理,通过涂抹钝化剂(如硝酸钝化液,浓度20%-30%),在25℃下浸泡10-15分钟,增强焊接处的耐腐蚀能力(钝化后耐盐雾时间≥800小时),确保风管整体防腐效果一致。 成都瑞琮环境科技有限公司拥有多名技术人员,严格把控施工细节,确保工程质量。铁皮风管生产安装
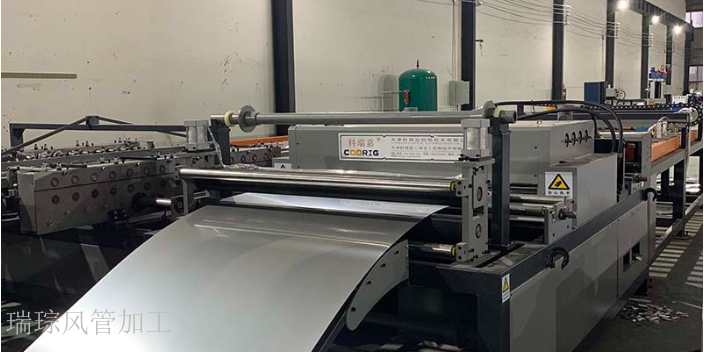
风管的性能测试是保证其质量的关键环节。密封性测试是必不可少的,可采用正压或负压检测方法,通过向风管内充入一定压力的空气,检查是否有泄漏现象。对于有防火、保温等特殊要求的风管,要按照相应的标准进行性能测试。例如,防火风管要进行耐火极限测试,保温风管要检测其导热系数是否符合设计要求,只有各项性能指标都合格的风管才能投入使用,保障通风系统的安全和稳定运行。风管加工的注意事项贯穿于整个加工过程的各个环节,从材料准备到加工工艺再到质量检测,每一个细节都关乎着风管的质量和通风系统的性能。严格遵守这些注意事项,才能加工出高质量的风管,为建筑通风系统提供可靠的保障。四川风管风阀加工公司成都瑞琮环境科技有限公司采用全自动风管生产线,生产复合风管、不锈钢风管等,服务覆盖成都及周边地区。
通风管壁厚的选择需结合设计压力与使用场景(室内、室外、腐蚀性环境)综合确定,确保风管能够承受内部压力而不发生破裂(破裂压力≥1.5倍设计压力)。低压通风系统(≤500Pa)可选用较薄的板材,矩形风管边长<630mm时,壁厚可选用0.5-0.6mm(镀锌钢板)、0.4-0.5mm(不锈钢板);边长630-1250mm时,壁厚选用0.6-0.8mm(镀锌钢板)、0.5-0.6mm(不锈钢板)。中高压通风系统(>500Pa)则需选用较厚的板材,矩形风管边长<630mm时,壁厚选用0.75-1.0mm(镀锌钢板)、0.6-0.8mm(不锈钢板);边长630-1250mm时,壁厚选用1.0-1.2mm(镀锌钢板)、0.8-1.0mm(不锈钢板)。壁厚选择需参考GB50243-2016《通风与空调工程施工质量验收规范》的标准要求,同时考虑使用环境的影响(室外环境壁厚增加0.1-0.2mm,腐蚀性环境壁厚增加0.2-0.3mm)。加工时需使用超声波测厚仪(精度±0.01mm)核对板材实际壁厚与设计要求是否一致,测量时需在板材上均匀取5个测量点(分布在板材的四角与中心),取平均值作为实际壁厚,若实际壁厚与设计要求的偏差超过±0.05mm(镀锌钢板)或±0.03mm(不锈钢板),需及时更换材料(更换率100%),避免因壁厚不足影响风管的抗压性能。
通风管的降噪加工需从内壁处理与结构优化两方面入手,内壁可粘贴吸音材料(如离心玻璃棉,密度48kg/m³,厚度20-30mm),粘贴前需用粘结剂(粘结强度≥0.15MPa),粘结面积≥95%,避免吸音材料脱落。吸音材料外需覆盖防潮透气膜(透气量≥500g/(㎡・24h),防潮等级≥IPX4),防止水汽侵入影响吸音效果。结构上需避免风管截面突变(突变处采用渐变过渡,过渡长度≥5倍风管直径),减少气流湍流产生的噪音。弯头处需增设导流叶片(叶片数量根据弯头直径确定,DN300以下设2-3片,DN300以上设4-6片),叶片与风管内壁贴合间隙≤0.2mm,导流叶片可降低噪音8-12dB。加工完成后需在风管出风口测量声压级(距离出风口1米处,声压级≤60dB),不满足要求需调整吸音材料厚度或导流结构。 成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。
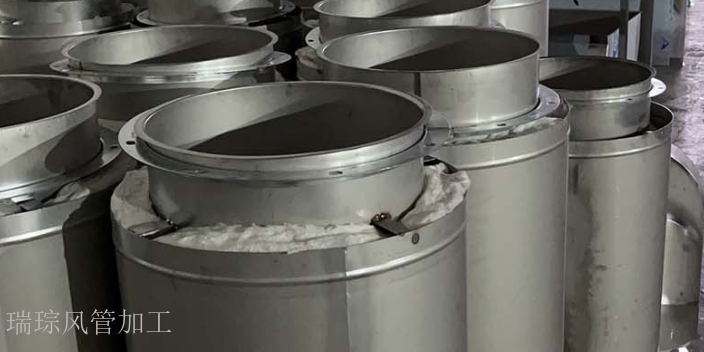
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需使用专门的测量工具进行尺寸检查,确保各环节尺寸符合设计要求(尺寸误差≤1%)。裁剪后需使用激光测距仪(精度 ±0.1mm)检查板材的长度、宽度误差(长度误差 ±0.3mm,宽度误差 ±0.2mm),同时用直角尺(精度 ±0.02mm)检查板材的直角偏差(偏差≤0.1°),避免后续成型时出现角度偏差。成型后需使用内径千分尺(精度 ±0.01mm)检查圆形风管的直径(直径误差 ±0.5mm),用激光测长仪(精度 ±0.05mm)检查矩形风管的边长(边长误差 ±0.3mm),用弧形样板(精度 ±0.2mm)检查风管的弧度(弧度误差 ±0.5mm/m),确保成型后风管的形状参数符合设计标准。法兰加工后需使用游标卡尺(精度 ±0.02mm)检查法兰边宽度(宽度误差 ±0.5mm)、螺栓孔间距(孔间距误差 ±0.3mm),用百分表(精度 ±0.01mm)检查法兰面平整度(平整度误差≤0.3mm/m),避免影响后续拼接。尺寸复核时需将测量数据详细记录在《通风管加工质量检查表》中,记录内容包括工序名称、测量时间、测量部位、测量值、设计值、误差值,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。共板法兰风管加工可以应用于空调系统、通风系统等领域。四川镀锌风管生产厂地址
想找专业风管加工厂家?成都瑞琮环境科技有限公司,经验技术人员为您定制通风管道方案。铁皮风管生产安装
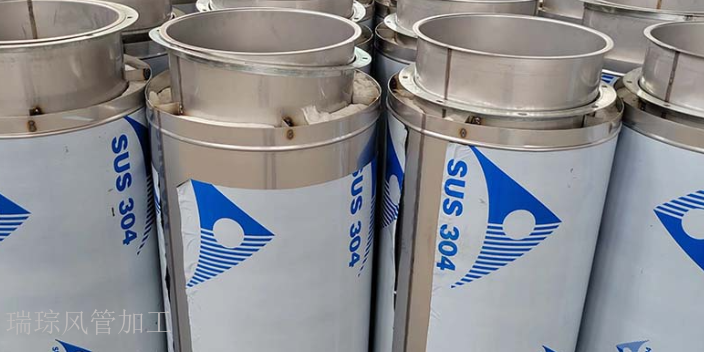
不锈钢风管加工的首道工序是材料甄选,这直接决定了成品的性能与使用寿命。通常选用 304 或 316 型号的不锈钢板,其中 304 不锈钢含铬 18%、镍 8%,具备优异的耐腐蚀性和抗氧化性,在潮湿的地下室、游泳馆等环境中能长期保持稳定;316 不锈钢因添加了 2%-3% 的钼元素,抗点蚀能力比 304 强 2-3 倍,特别适合化工车间、沿海地区等存在氯离子的强腐蚀场景。板材厚度需根据风管尺寸和压力等级双重确定,一般通风系统采用 0.8-1.2mm 板材,像商场、办公楼的新风系统多在此范围;高压系统如工业除尘管道则需 1.5-2mm。选好的板材需经过专业平整机处理,通过多道辊压消除内应力,同时用专门的清洗剂去除表面油污和氧化层,为后续加工奠定坚实基础。铁皮风管生产安装