风管加工的安全管理是生产的重中之重。操作人员需经过专业培训,熟悉各类设备的操作规程,佩戴必要的防护用品,如安全帽、防护眼镜、防滑鞋等。在金属切割作业区,需设置防火隔离带,配备灭火器材,防止金属碎屑引发火灾。焊接作业时,需保持通风良好,避免有害气体积聚;对于密闭空间的风管焊接,需采用局部排风装置,并安排专人监护。设备维护方面,定期检查数控设备的电路和机械部件,及时更换磨损的刀具和模具,防止因设备故障导致安全事故。此外,车间需制定应急预案,定期开展消防演练,确保在发生意外时能迅速响应,减少损失。成都瑞琮环境科技,专业从事风管加工,技术人员经验丰富,定制通风管道方案。白铁皮风管加工定制
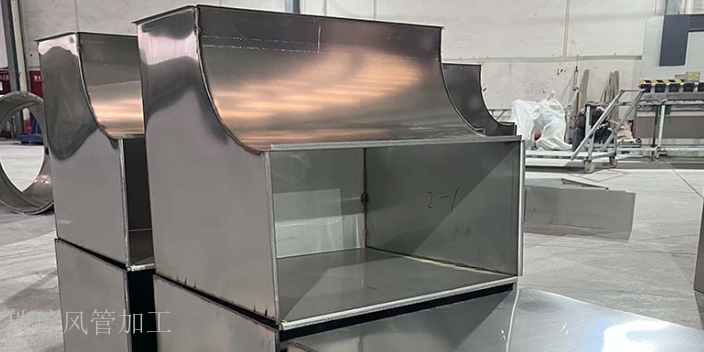
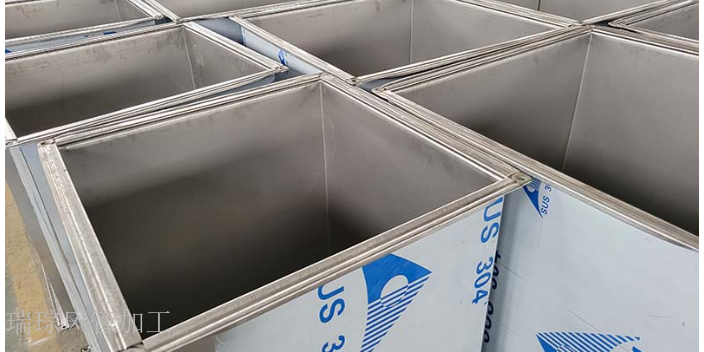
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。成都不锈钢风管生产定做成都瑞琮环境科技有限公司,专注风管加工,凭借经验丰富技术人员为您定制专属通风管道方案。
通风管加工的材料预处理阶段,需借助专业工具对选用基材开展系统性检查,常用基材以镀锌钢板、不锈钢板为主,检查时需同时使用强光检测仪与厚度千分尺,前者用于排查表面是否存在划痕(深度需≤0.1mm)、锈蚀(面积占比需≤0.5%)、凹陷(深度需≤0.3mm)等缺陷,后者用于确认材料厚度与设计要求的匹配度,误差需控制在±0.05mm以内。若发现表面附着油污或杂质,需采用中性工业洗洁精稀释液(浓度10%-15%)进行擦拭清洁,再用无绒干燥抹布擦干,确保残留水分含量≤5%,避免后续加工出现涂层脱落或焊接不牢问题。预处理后的材料需整齐堆放在木质托盘上,托盘间距≥0.8米,存放环境需远离窗户1.5米以上以避免阳光直射,同时保持相对湿度≤60%,防止材料性能因环境因素发生变化,为后续裁剪工序奠定稳定基础。
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一检查拼接处(涂抹肥皂水,气泡直径≤2mm为合格)、咬口处(用塞尺检查间隙≤0.1mm)与法兰连接处(密封垫压缩量是否在30%-50%),排查是否存在泄漏点。对于泄漏点,需根据位置采取针对性处理(拼接处补涂密封胶,咬口处重新咬合,法兰处更换密封垫),处理后需重新进密性检测,直至压力下降值符合标准,检测数据需记录在《通风管气密性检测报告》中,包含检测时间、压力值、下降量、处理措施等信息。 成都瑞琮环境科技有限公司与多家大型企业合作,产品包括铁皮风管、不锈钢风管及螺旋风管。
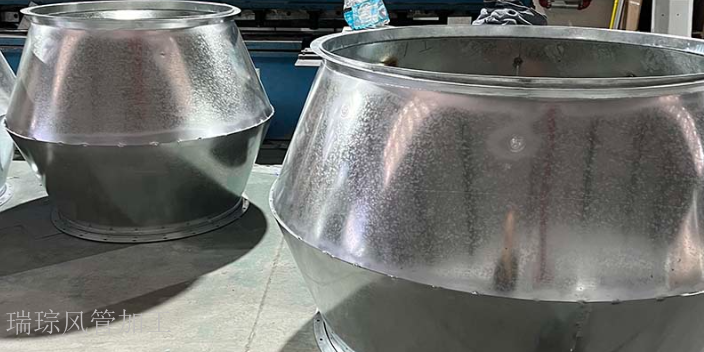
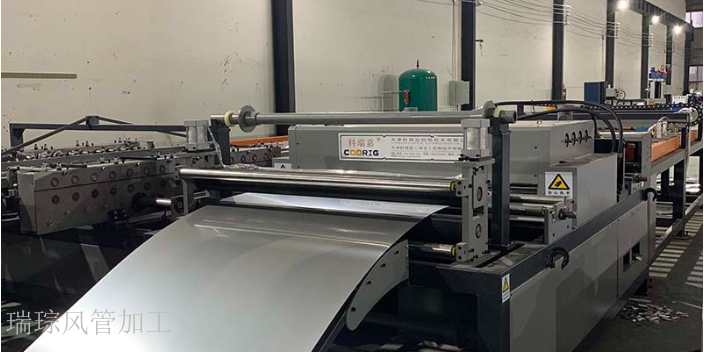
成都瑞琮环境科技有限公司以 “技术创新” 为驱动,不断提升通风管道及废气治理系统的**竞争力。公司生产的成都消防排烟管道采用新型耐火材料,不*耐火极限远超行业标准,而且重量更轻,降低了建筑承重压力。四川不锈钢风管则引入自动化生产线,确保尺寸精度和表面光洁度,满足高级场所的安装要求。在重庆通风管道的设计中,融入流体力学原理,减少风阻的同时提升通风效率,降低能耗成本。公司还深耕废气治理领域,结合多地气候特点优化系统,实现高效净化与低耗运行,持续为客户创造环保价值。业的风管加工厂家 —— 成都瑞琮环境科技有限公司,专业技术人员精心定制通风管道方案。四川风管风阀加工厂商
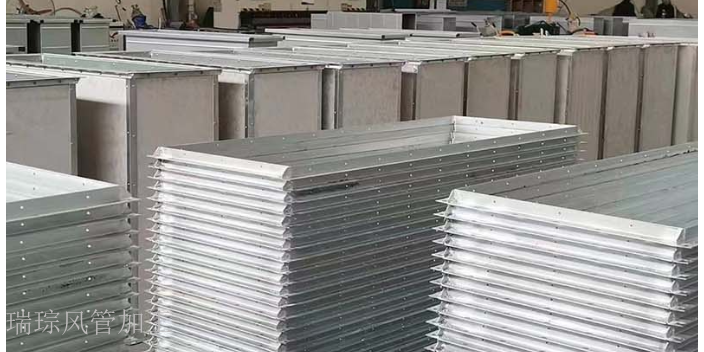
共板法兰风管加工是一种常见的风管加工方法,适用于大型风管系统的制作。白铁皮风管加工定制
低压通风管(设计压力≤500Pa)的加工工艺可在保证质量的前提下适当简化,以提高加工效率(效率提升 20%-30%),但关键质量指标(如尺寸误差、气密性、强度)仍需符合设计要求(合格率≥99%)。在咬口工艺选择上,可优先选用单咬口形式,相比双咬口减少 1-2 道加工步骤(单咬口只需 1 次咬合,双咬口需 2 次咬合),加工时间缩短 30%-40%,但需确保单咬口的咬合深度(8-10mm)与紧密性(咬合间隙≤0.1mm),避免因工艺简化导致密封不良(泄漏量≤2m³/(h・㎡))。法兰加工可采用共板法兰,无需额外采购与焊接角钢(减少角钢切割、焊接、清理等工序),加工效率比角钢法兰高 50%-60%,共板法兰的宽度(20-25mm)与平整度(误差≤0.5mm)需符合标准,确保拼接时法兰面贴合紧密(贴合度≥90%)。白铁皮风管加工定制