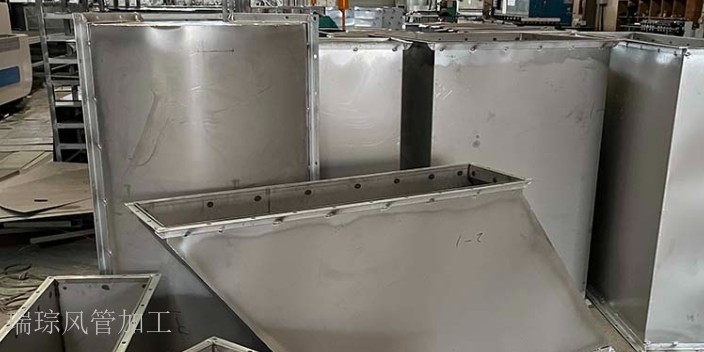
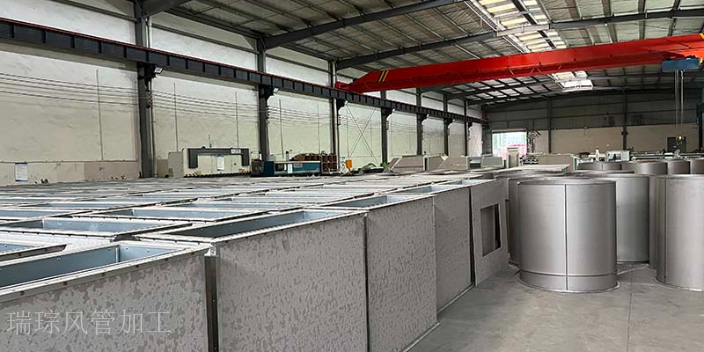
在重庆通风管道的生产中,公司根据当地气候特点优化设计,增强管道的抗潮性和耐用性。针对客户的个性化需求,技术团队可提供从现场勘测、方案设计到安装调试的全流程服务,无论是大型工厂的废气收集处理,还是商业楼宇的消防排烟系统,都能准确匹配需求。价格体系坚持 “实在透明”,杜绝隐形收费,让客户在合作初期就能清晰掌握成本预算。完善的售后体系更是解除后顾之忧,定期巡检、快速响应维修需求,使每一位客户都能感受到专业且贴心的服务。成都瑞琮环境科技有限公司,专注风管加工,凭借经验丰富技术人员为您定制专属通风管道方案。焊接风管生产公司有哪些
低压通风管(设计压力≤500Pa)的加工工艺可在保证质量的前提下适当简化,以提高加工效率(效率提升 20%-30%),但关键质量指标(如尺寸误差、气密性、强度)仍需符合设计要求(合格率≥99%)。在咬口工艺选择上,可优先选用单咬口形式,相比双咬口减少 1-2 道加工步骤(单咬口只需 1 次咬合,双咬口需 2 次咬合),加工时间缩短 30%-40%,但需确保单咬口的咬合深度(8-10mm)与紧密性(咬合间隙≤0.1mm),避免因工艺简化导致密封不良(泄漏量≤2m³/(h・㎡))。法兰加工可采用共板法兰,无需额外采购与焊接角钢(减少角钢切割、焊接、清理等工序),加工效率比角钢法兰高 50%-60%,共板法兰的宽度(20-25mm)与平整度(误差≤0.5mm)需符合标准,确保拼接时法兰面贴合紧密(贴合度≥90%)。四川风管法兰生产设计专业的成都瑞琮环境科技有限公司,是风管加工领域行家,经验技术人员定制通风管道方案。
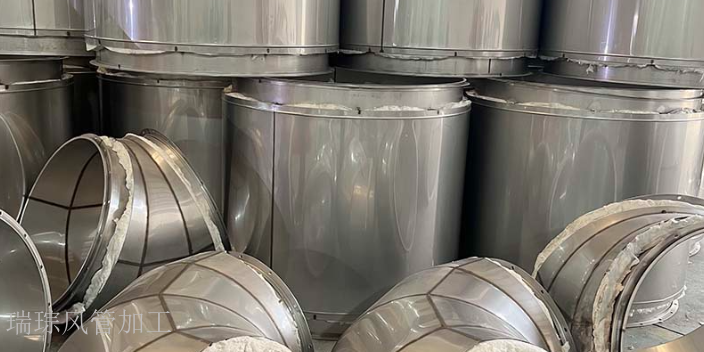
风管加工的数字化转型正在改变传统生产模式。通过 BIM 技术的应用,可在虚拟环境中完成风管的参数化建模,自动生成加工清单和数控代码,实现设计与加工的无缝对接。生产车间的 MES 系统可实时监控各台设备的运行状态,根据订单优先级自动排产,提高设备利用率。在质量追溯方面,每件风管都可通过二维码记录加工信息,包括原材料批次、操作人员、检验结果等,便于后期质量问题的追踪与分析。数字化还实现了供应链的协同,供应商可通过云平台实时查看库存和生产进度,及时补充原材料,缩短生产周期。这种智能化的加工模式,不*提高了生产效率,更提升了整个产业链的响应速度。
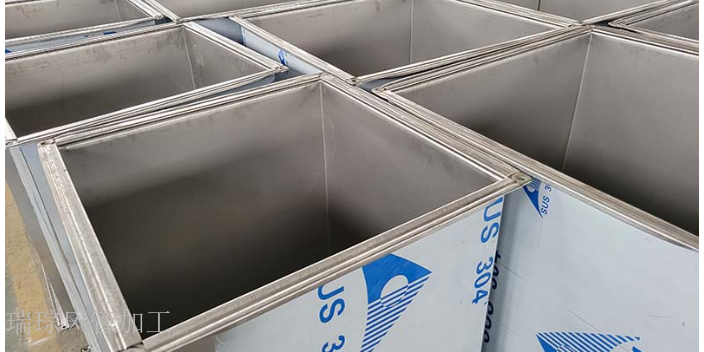
法兰制作是风管安装的连接基础,其质量直接影响系统的整体稳定性。法兰分为角钢法兰和不锈钢法兰两大类,角钢法兰需先将等边角钢按尺寸切断,通过组对胎具定位后焊接成框,焊后进行退火消除应力,再与风管铆接,适用于普通通风系统如地下室排风;不锈钢法兰则直接用 3-5mm 厚的不锈钢板切割成型,通过满焊与风管连接,耐腐蚀性远超角钢法兰,多用于食品加工车间等洁净环境。法兰的平整度要求严格,用 2m 靠尺检查,间隙≤0.5mm,对角线误差需≤2mm,否则会导致安装时密封不严。法兰孔距需按国家标准加工,通常为 150-200mm,便于螺栓连接,孔径比螺栓直径大 1-2mm,方便安装时调整位置。成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。
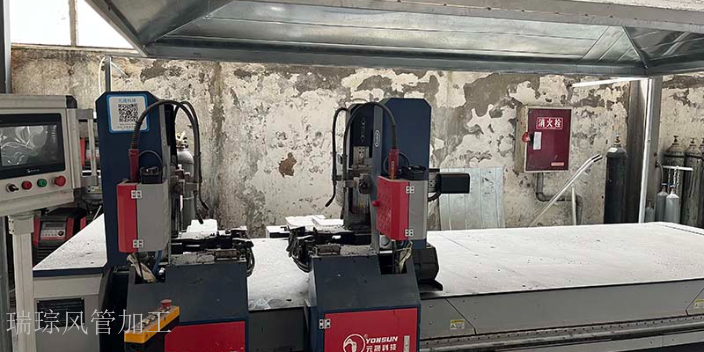
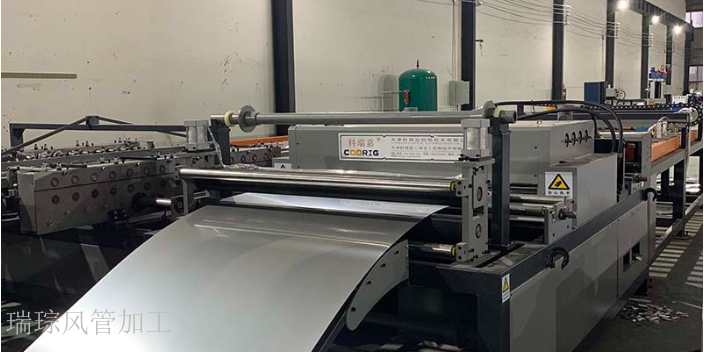
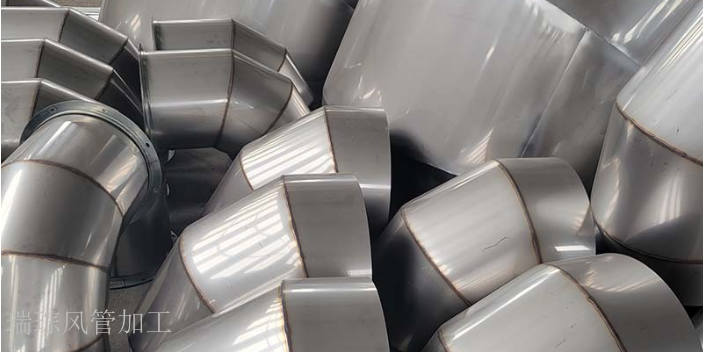
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强度达标。使用先进的风管加工设备,可以大幅提高生产效率和产品质量。白铁皮风管加工制作
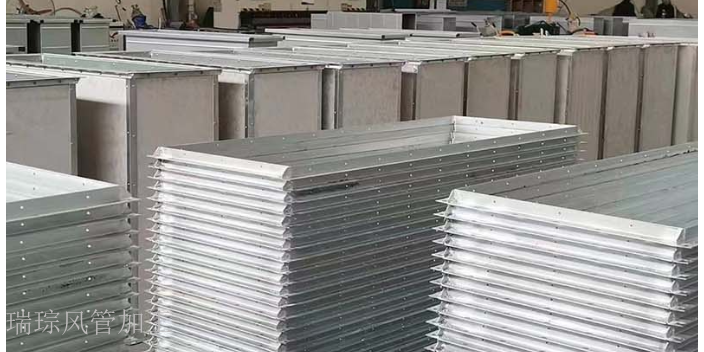
在共板法兰风管加工中,需要进行板材的切割、折弯和连接等工艺步骤。焊接风管生产公司有哪些
风管拼接流程需严格遵循 GB 50243-2016《通风与空调工程施工质量验收规范》的操作规范,确保拼接处密封(泄漏量≤2m³/(h・㎡))与牢固(抗拉强度≥10MPa)。拼接前需使用无尘布蘸取异丙醇(浓度 95%)清理风管端口与法兰面的灰尘、杂质,清理范围需覆盖法兰面及端口周边 50mm 区域,确保无残留污染物(污染物含量≤3mg/㎡)。在法兰面铺设密封垫,密封垫的材质需根据介质温度与压力选择(温度≤80℃、压力≤1000Pa 选橡胶密封垫,温度 80-200℃、压力 1000-2000Pa 选石棉橡胶密封垫,温度>200℃、压力>2000Pa 选金属包覆密封垫),密封垫厚度 3-5mm,宽度比法兰边宽 2-3mm,避免密封垫移位。拼接时需对齐法兰螺栓孔(孔位偏差≤1mm),插入螺栓(螺栓规格 M8-M12,材质为镀锌钢或不锈钢)后,使用扭矩扳手均匀紧固螺母,紧固顺序需遵循对角紧固原则,紧固扭矩根据螺栓规格设定(M8 为 15-20N・m,M10 为 25-30N・m,M12 为 35-40N・m),避免法兰面受力不均导致密封垫变形。紧固完成后需用塞尺检查拼接处的平整度,若存在缝隙,需使用中性硅酮密封胶填充,密封胶宽度 5-8mm,厚度 3-5mm,确保拼接处无空气泄漏。焊接风管生产公司有哪些