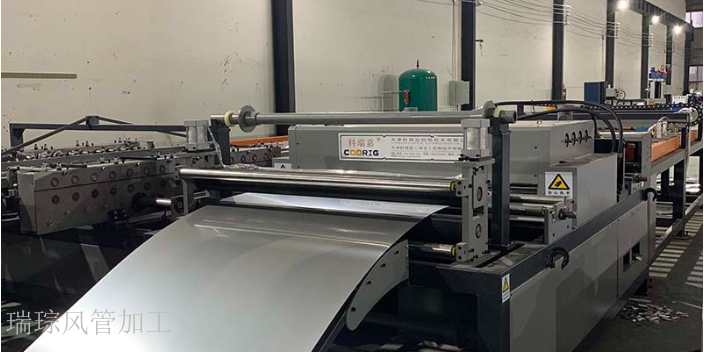
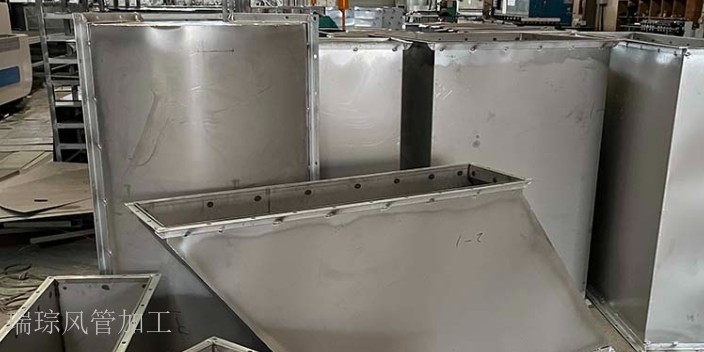
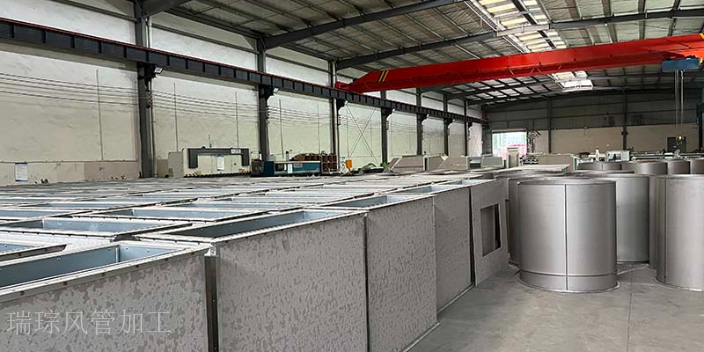
咬口机的日常操作需严格遵循设备使用说明书的规范,开机前需进行检查,首先检查设备各部件(模具、传动系统、液压系统)是否完好,无松动(螺栓紧固力矩符合说明书要求)、无损坏(模具表面无裂纹,传动齿轮无磨损);其次检查润滑系统(齿轮箱、液压油缸)的润滑油液位(需在油标刻度2/3以上)与油质(无杂质、无乳化),若液位不足需添加对应型号润滑油(齿轮箱用46号机械油,液压系统用46号抗磨液压油);然后检查电路连接(电源线、控制线)是否稳定,接地电阻≤4Ω,避免漏电事故。操作时需将板材平稳送入咬口机的进料口,板材与进料口对齐偏差≤1mm,双手需远离模具工作区域(距离≥100mm),避免发生挤压或切割事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量(咬合紧密,无松动,咬口处无褶皱),若咬口处存在松动(间隙>0.1mm)或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质(使用压缩空气吹扫,配合毛刷清理),关闭电源,做好设备维护记录(记录使用时间、加工数量、设备状态、维护内容),确保设备下次使用时性能稳定。 成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。成都风管软接加工定制电话
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。螺旋风管生产厂址找专业风管加工服务,成都瑞琮环境科技有限公司,经验技术人员定制通风管道方案。
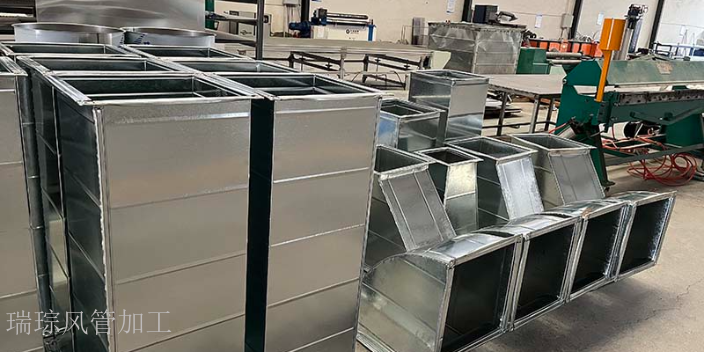
彩钢板风管的加工需重点保护表面涂层(常用PVDF、PE涂层,厚度20-30μm),避免加工过程中涂层划伤或脱落(涂层完好率需≥99%)。裁剪时需使用涂层保护刀具(刀刃粗糙度≤Ra0.8μm),切割速度控制在600-800mm/min,比普通钢板低20%,减少涂层因摩擦过热受损(涂层耐热上限≤120℃)。成型环节需在模具与板材间铺设硅胶缓冲垫(厚度1-2mm,硬度50ShoreA),咬口压力降低10%-15%(常规15MPa降至13-14MPa),防止涂层被模具挤压破损。拼接时需选用与涂层兼容的密封胶(如丙烯酸类,避免溶剂腐蚀涂层),密封胶涂抹宽度5-8mm,厚度1-1.5mm,固化后需检查涂层与密封胶的附着力(拉开强度≥0.8MPa)。加工完成后需用强光检测仪检查涂层完整性,划伤长度>5mm或脱落面积>10mm²需用修补漆修复(修补漆色差ΔE≤2),确保彩钢板风管的防腐与美观性能。
针对重庆多山地、高湿度的地理环境,公司特别改良了通风管道的密封结构和防腐处理,延长使用寿命的同时降低维护成本。在废气治理方面,团队结合不同行业的废气成分,定制高效净化方案,通过吸附、催化燃烧等技术实现达标排放,助力企业环保达标。合作过程中,公司坚持 “按需定制” 的理念,根据项目规模和现场条件优化产品参数,既保证性能达标,又避免资源浪费。完善的售前咨询和售后跟踪服务,让客户在合作的每一个环节都能感受到专业与放心。成都瑞琮风管加工厂生产的通风管道按国家标准加工,适用于中央空调系统及工业排风。
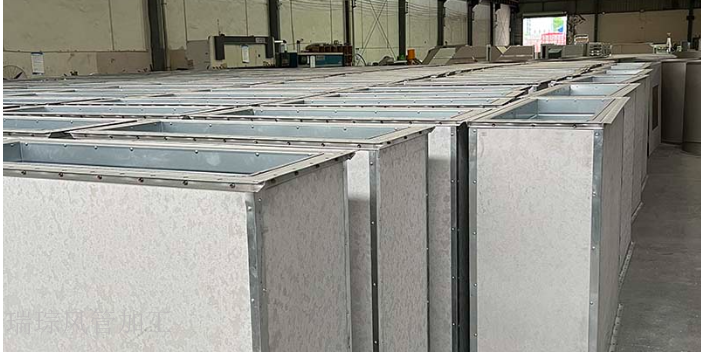
异形风管加工考验厂家的技术实力和设备水平,常见的有椭圆形、螺旋形和变径风管。椭圆形风管相比矩形风管空气阻力小 15%-20%,能节省 20% 的安装空间,加工时需先将板材用卷圆机滚制成圆形,再用专门的椭圆模具分段压制成型,确保长轴与短轴尺寸误差≤1mm;螺旋形风管采用宽度 200-400mm 的带状不锈钢板连续卷制而成,接缝为螺旋咬口,咬口深度 5-8mm,密封性好,风量损失比矩形风管小 30%,多用于体育馆、车间等大跨度通风系统。变径风管用于不同截面风管的过渡连接,需通过 CAD 三维建模精确计算展开尺寸,确保两端连接顺畅,内壁过渡圆角半径不小于 100mm,减少气流涡流。优化风管加工的拼接方式,可增强风管的连接牢固性与美观度。成都风管软接加工定制电话
作为专业风管加工厂家,成都瑞琮环境科技有限公司的经验技术人员定制通风管道方案超棒。成都风管软接加工定制电话
尺寸复核流程需贯穿通风管加工全过程,从材料裁剪到成品成型,每个工序完成后都需使用专门的测量工具进行尺寸检查,确保各环节尺寸符合设计要求(尺寸误差≤1%)。裁剪后需使用激光测距仪(精度 ±0.1mm)检查板材的长度、宽度误差(长度误差 ±0.3mm,宽度误差 ±0.2mm),同时用直角尺(精度 ±0.02mm)检查板材的直角偏差(偏差≤0.1°),避免后续成型时出现角度偏差。成型后需使用内径千分尺(精度 ±0.01mm)检查圆形风管的直径(直径误差 ±0.5mm),用激光测长仪(精度 ±0.05mm)检查矩形风管的边长(边长误差 ±0.3mm),用弧形样板(精度 ±0.2mm)检查风管的弧度(弧度误差 ±0.5mm/m),确保成型后风管的形状参数符合设计标准。法兰加工后需使用游标卡尺(精度 ±0.02mm)检查法兰边宽度(宽度误差 ±0.5mm)、螺栓孔间距(孔间距误差 ±0.3mm),用百分表(精度 ±0.01mm)检查法兰面平整度(平整度误差≤0.3mm/m),避免影响后续拼接。尺寸复核时需将测量数据详细记录在《通风管加工质量检查表》中,记录内容包括工序名称、测量时间、测量部位、测量值、设计值、误差值,若发现尺寸偏差超过允许范围,需及时返工处理,避免不合格产品流入下一道工序。成都风管软接加工定制电话