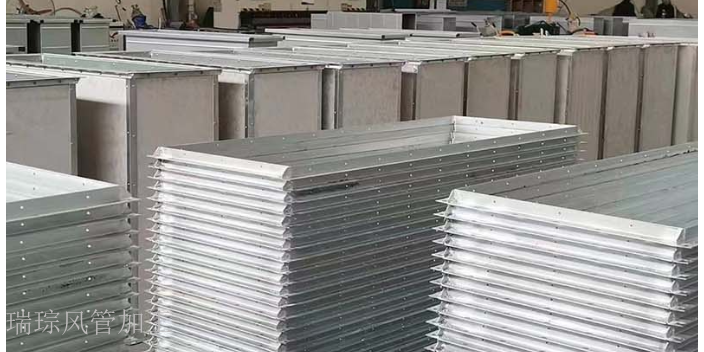
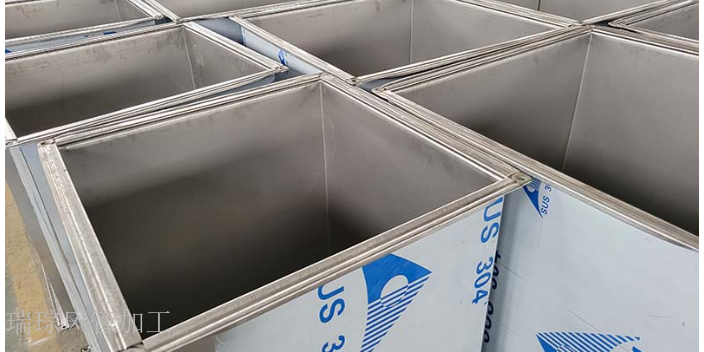
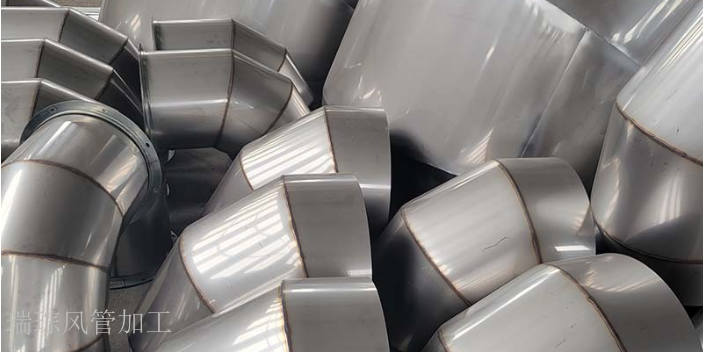
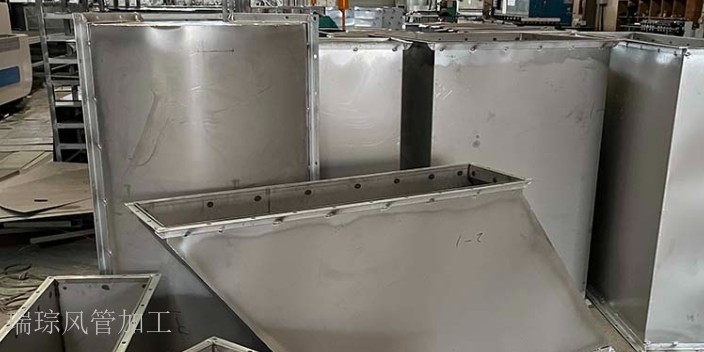
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强度达标。成都瑞琮环境科技有限公司拥有多名技术人员,严格把控施工细节,确保工程质量。复合风管生产制作
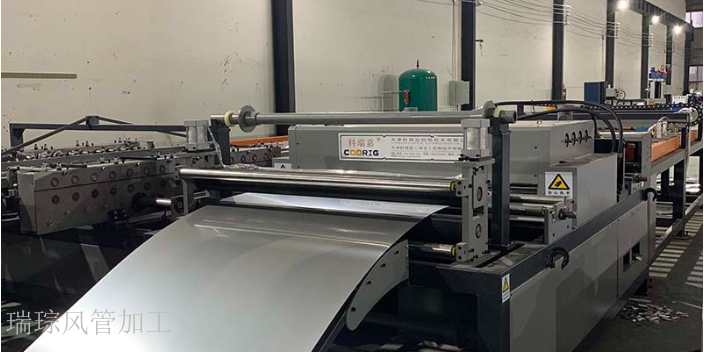
咬口机的日常操作需严格遵循设备使用说明书的规范,开机前需进行检查,首先检查设备各部件(模具、传动系统、液压系统)是否完好,无松动(螺栓紧固力矩符合说明书要求)、无损坏(模具表面无裂纹,传动齿轮无磨损);其次检查润滑系统(齿轮箱、液压油缸)的润滑油液位(需在油标刻度2/3以上)与油质(无杂质、无乳化),若液位不足需添加对应型号润滑油(齿轮箱用46号机械油,液压系统用46号抗磨液压油);然后检查电路连接(电源线、控制线)是否稳定,接地电阻≤4Ω,避免漏电事故。操作时需将板材平稳送入咬口机的进料口,板材与进料口对齐偏差≤1mm,双手需远离模具工作区域(距离≥100mm),避免发生挤压或切割事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量(咬合紧密,无松动,咬口处无褶皱),若咬口处存在松动(间隙>0.1mm)或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质(使用压缩空气吹扫,配合毛刷清理),关闭电源,做好设备维护记录(记录使用时间、加工数量、设备状态、维护内容),确保设备下次使用时性能稳定。 成都风管软接生产厂地址成都瑞琮环境科技有限公司,专注风管加工,凭借经验丰富技术人员为您定制专属通风管道方案。
风管外壁的防护处理需根据安装环境(室内、室外、易碰撞区域)确定具体方案,确保风管在使用周期内(≥10年)免受外界损伤(如撞击、腐蚀、紫外线老化)。在易受碰撞的区域(如车间通道、设备周边,碰撞频率≥1次/月),需在风管外壁包裹防护层,防护层可选用高密度保温棉(密度≥48kg/m³,导热系数≤0.038W/(m・K))或金属防护壳(材质为镀锌钢板,厚度0.8-1.0mm),包裹时需使用不锈钢扎带(宽度10-15mm,厚度0.5mm)固定,扎带间距300-500mm,确保防护层贴合紧密(贴合间隙≤0.5mm),无松动现象(晃动量≤1mm)。在室外安装的风管,除内壁防腐处理外,还需在外壁涂刷防晒涂料(如丙烯酸聚氨酯面漆,耐紫外线老化等级≥4级),涂覆前需清理外壁,涂覆厚度60-80μm,涂刷2遍,每遍干燥时间≥4小时(25℃、相对湿度60%环境下),防止紫外线照射导致风管老化。防护处理完成后,需检查防护层的完整性(无破损、无脱落,破损面积≤0.1%),若存在破损(破损直径>5mm),需及时修补(保温棉破损处用同材质保温棉粘贴,金属壳破损处焊接修补,涂料破损处补涂),确保风管在运输、安装(与使用过程中免受外界损伤。
咬口机的日常操作需严格遵循设备使用规范,开机前需检查设备各部件是否正常,润滑系统是否充足,电路连接是否稳定。操作时需将板材平稳送入咬口机,双手远离模具工作区域,避免发生安全事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量,若咬口处存在松动或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质,关闭电源,做好设备维护记录,确保设备下次使用的时性能稳定。 风管加工是通风系统安装的重要环节,确保每个接口严密无缝。
先进的设备是生产品质较高的风管的基础,而专业的人员则是保证产品质量的关键。我们公司的生产人员不*具备丰富的风管加工经验,还不断学习和掌握新的技术和工艺。在生产过程中,他们严格遵守操作规程,注重每一个细节,确保产品质量的稳定性。同时,通过定期的技能培训和技术交流,不断提升员工的专业水平,使公司的加工技术始终保持行业靠前地位。在船舶通风系统中,风管的布局和走向需要考虑船舶的结构和设备布置。我们公司的技术人员在设计船舶通风管道时,会充分与船舶设计单位和施工单位进行沟通协作。根据船舶的具体情况,制定合理的风管布局方案,确保风管能够与船舶的其他系统和设备相互协调,不影响船舶的正常运行。同时,采用轻量化设计理念,减轻风管的重量,降低船舶的运营成本。成都瑞琮环境科技有限公司,专业的风管加工厂家,经验技术人员定制通风管道方案。焊接风管生产厂商
专业的成都瑞琮环境科技有限公司,为您风管加工,经验技术人员定制通风管道方案超贴心。复合风管生产制作
通风管加工的车间环境控制需符合GB/T14464-2022《纤维增强塑料风管》及相关工艺要求,温度需控制在10-30℃之间(温度波动±2℃/h),避免温度过低(<10℃)导致材料脆性增加(如镀锌钢板冲击韧性下降15%-20%),湿度过高(>65%)导致材料生锈(镀锌钢板锈蚀率增加5%-10%)。车间内需安装工业空调与除湿机,确保温度与湿度稳定,同时配备通风系统(换气次数≥6次/小时),减少空气中的灰尘(灰尘浓度≤5mg/m³)与杂质(杂质颗粒直径≤10μm)堆积,避免灰尘附着在风管表面影响加工质量(如涂层附着力下降)。加工区域需根据工序划分明确的功能区,包括原材料存放区、裁剪区、成型区、焊接区、检测区、成品存放区,各区域之间用护栏(高度1.2米)分隔,原材料、半成品与成品分开堆放(堆放间距≥1米),避免相互污染(如半成品表面沾染油污)或碰撞损坏(碰撞导致的变形率≤0.3%)。 复合风管生产制作