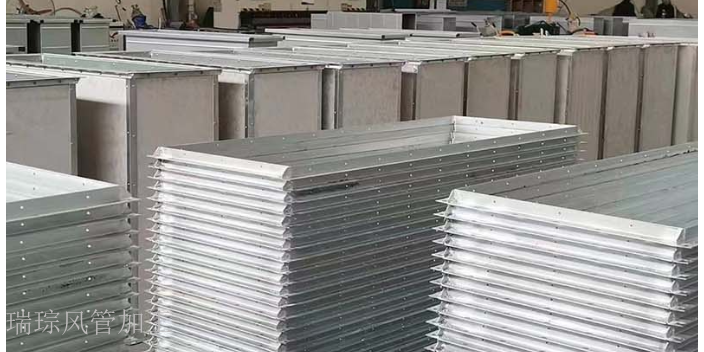
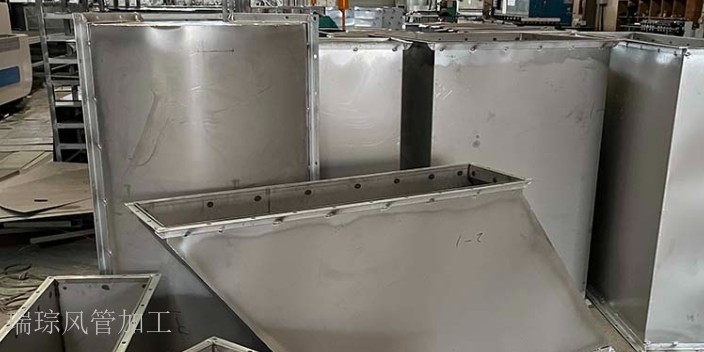
通风管法兰连接的紧固力矩需根据螺栓规格(M8、M10、M12)与法兰类型(共板法兰、角钢法兰)精细确定,确保螺栓紧固后法兰面受力均匀(受力偏差≤10%),密封垫压缩量合理(30%-50%),无泄漏(泄漏量≤1m³/(h・㎡)),同时避免力矩过大导致法兰变形(变形量≤0.2mm)或螺栓损坏(损坏率≤0.1%),力矩过小导致密封不严(泄漏量>2m³/(h・㎡))。紧固前需查阅设计标准(如GB50243-2016)或设备说明书,明确规定的力矩值,M8螺栓(材质为Q235镀锌钢,抗拉强度≥410MPa)的紧固力矩为15-20N・m,M10螺栓为25-30N・m,M12螺栓为35-40N・m;对于不锈钢螺栓(材质304,抗拉强度≥515MPa),M8为12-18N・m,M10为20-25N・m,M12为30-35N・m,共板法兰的紧固力矩比角钢法兰低10%-15%(共板法兰刚度较低)。 优化风管加工的拼接方式,可增强风管的连接牢固性与美观度。螺旋风管加工多少钱
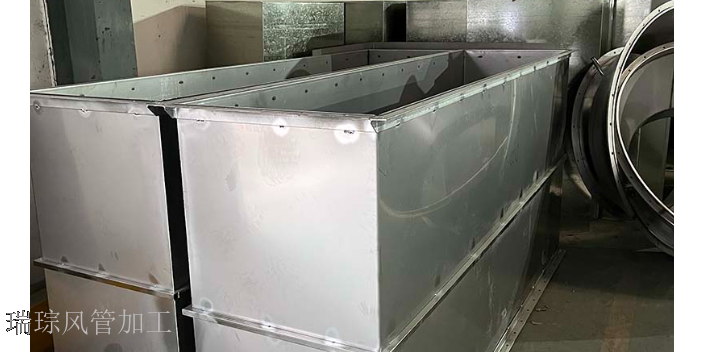
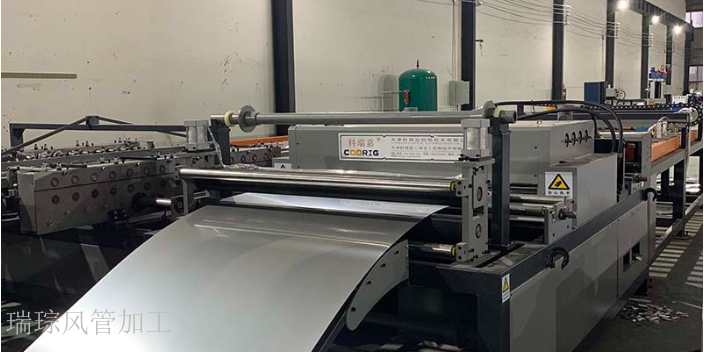
通风管内壁的光滑度控制需从加工环节入手,确保内壁粗糙度≤Ra1.6μm,减少气流阻力(阻力系数≤0.02)与噪音(噪音值≤50dB),同时避免灰尘堆积(堆积量≤5mg/㎡・月)。裁剪时需确保切口平整,无毛刺(毛刺高度≤0.05mm),使用数控裁剪设备(切割精度±0.05mm),配合高精度切割刀具(刀具刃口粗糙度≤Ra0.8μm),切割速度与压力根据材料厚度优化(如0.5mm厚镀锌钢板切割速度800mm/min,压力0.6MPa),避免切割过程中产生毛边(毛边长度≤0.1mm),切割后若存在轻微毛刺,需使用气动打磨机(配备120目砂纸)打磨,打磨时需控制打磨力度(力度≤5N)与速度(速度50-80mm/s),避免打磨过度导致风管壁变薄(壁厚减少量≤0.05mm)。 铁皮风管生产厂成都瑞琮环境科技有限公司专业生产不锈钢风管、镀锌风管及螺旋风管,提供定制化服务。
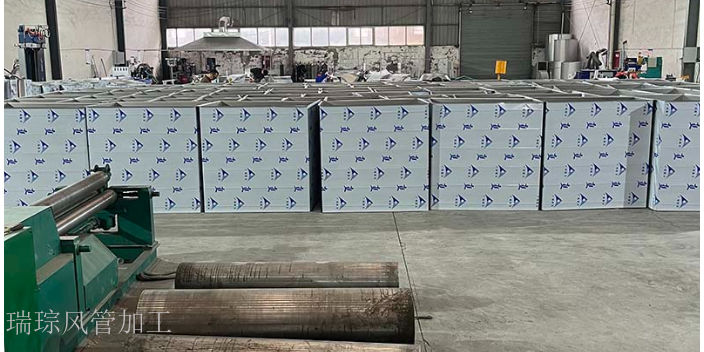
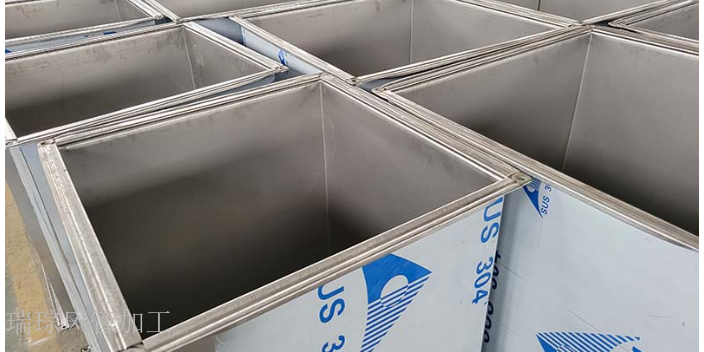
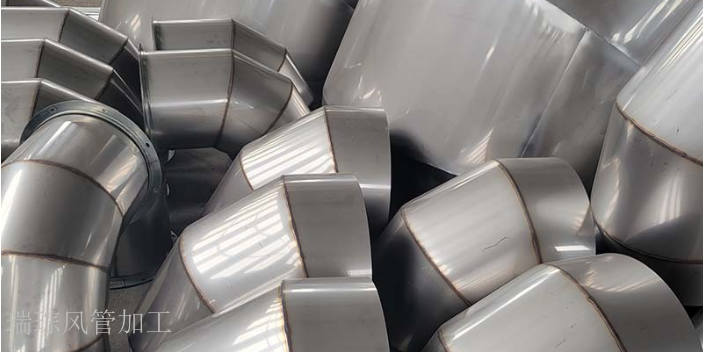
通风管加工的材料预处理阶段,需先对选用的基材进行系统性检查。常用基材包括镀锌钢板、不锈钢板等,检查重点集中在表面状态与物理性能,需排查是否存在划痕、锈蚀、凹陷等缺陷,同时确认材料厚度与设计要求的匹配度。若发现表面附着油污或杂质,需采用中性清洁剂进行擦拭清洁,再用干燥抹布擦干,避免残留水分导致后续加工出现质量问题。预处理后的材料需整齐堆放,避免阳光直射与潮湿环境,防止材料性能发生变化,为后续裁剪工序奠定基础。
螺栓孔定位精度直接影响法兰连接效果(连接后法兰面贴合度≥95%),加工时需使用数控冲孔机(定位精度±0.05mm),根据设计图纸标注的孔位坐标(精度±0.1mm)在设备系统中设定参数(冲孔速度50-80次/分钟,冲孔压力20-30MPa)。冲孔前需将法兰(共板法兰或角钢法兰)固定在设备的工作台面上,使用气动夹具(夹持力5-10kN)固定,确保法兰在冲孔过程中不发生移位(移位量≤0.02mm),夹具与法兰的接触面积≥50%,避免法兰变形(变形量≤0.1mm)。冲孔后需使用内径百分表(精度±0.01mm)检查螺栓孔的直径(直径误差±0.3mm,孔径需比螺栓直径大0.5-1.0mm),用垂直度检查仪(精度±0.05°)检查螺栓孔的垂直度(垂直度误差≤1°),确保螺栓能够顺利穿过(穿入阻力≤50N)。 风管加工过程中,对温度、湿度等环境因素进行严格控制,保障加工质量。
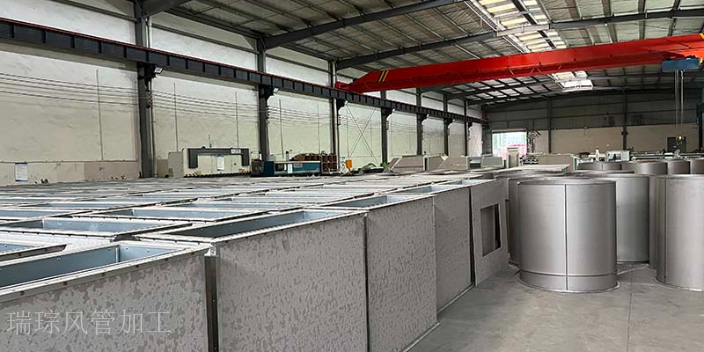
通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质与厚度需与风管基材匹配,间距需根据设计标准设定,通常不超过 1.5 米。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需避免焊穿风管壁,铆接时需确保铆钉间距均匀,铆钉头部与风管表面贴合紧密。对于大尺寸矩形风管,还可在风管内角处增设角加固件,进一步提升风管的整体刚度,防止风管在运输或安装过程中发生变形。专业风管加工就选成都瑞琮环境科技有限公司,经验技术人员定制通风管道方案准确又高效。四川焊接风管加工厂址
成都瑞琮环境科技有限公司,专注于风管加工,经验丰富的技术人员为您定制通风管道方案。螺旋风管加工多少钱
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。螺旋风管加工多少钱