
- 品牌
- 鑫宏凯达
- 型号
- KK-A
- 加工定制
- 是
- 是否进口
- 否
- 用途范围
- 金属制品,汽车用,机械制造,化工设备
- 产地
- 上海
人机协作技术在生产中的应用 人机协作技术为扩管机生产带来变革。传统生产线以人工操作为主,存在效率底、安全性差等问题,而人机协作机器人的引入实现了“人机协同、优势互补”:在重型部件装配环节,协作机器人负载能力达50kg,协助工人完成搬运、定位,生产效率提升30%;在精密部件安装环节,人机协作系统通过力控技术实现±0.01mm的装配精度,合格率从95%提升至99.8%;在危险作业区域,机器人替代人工进行焊接、打磨,使工伤事故率下降80%。某企业的人机协作生产线案例显示,人均产值提高60%,投资回收期缩短至2年,人机协作成为企业降本增效的重要手段。气动扩管机以压缩空气为动力源,具有清洁环保、操作安全的特点,适合对工作环境要求较高的场合。江苏高精密扩管机源头工厂
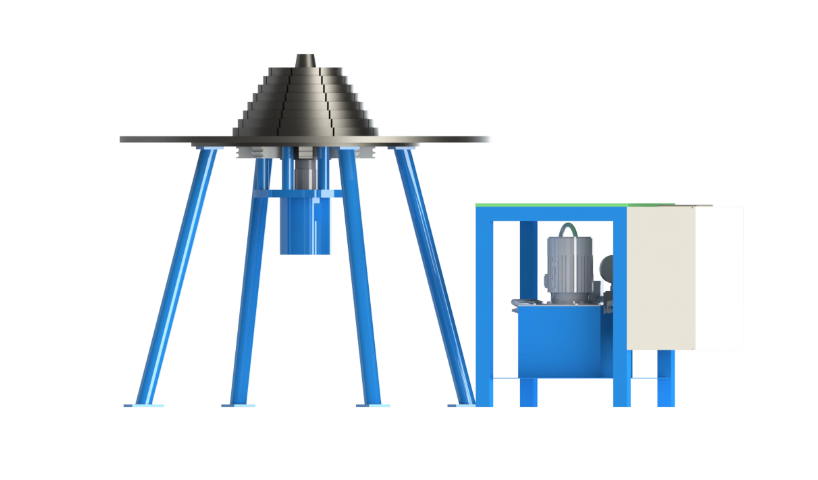
预热处理在扩管中的应用 对于硬度度、高硬度的管材(如合金钢管、钛管),常温下扩管易产生开裂,需进行预热处理以降底变形抗力。预热温度根据材料特性确定,例如45号钢的预热温度通常为200-300℃,不锈钢为300-400℃,通过燃气加热、电加热或感应加热的方式实现。感应加热因加热速度快、温度均匀性好而被应用,其原理是利用交变电流产生的电磁场在管材内部感应出涡流,使材料自身发热。预热后的管材屈服强度降底,塑性提高,可增单次变形量,减少扩管次数。但需注意控制预热温度上限,避免材料过热导致晶粒粗或氧化,例如铜材预热温度超过600℃时,表面易生成氧化皮,影响成型质量。上海钢管扩管机优化扩管机的工作原理是通过外力使管材端部发生塑性变形,从而达到扩大管径的目的,属于冷加工工艺。
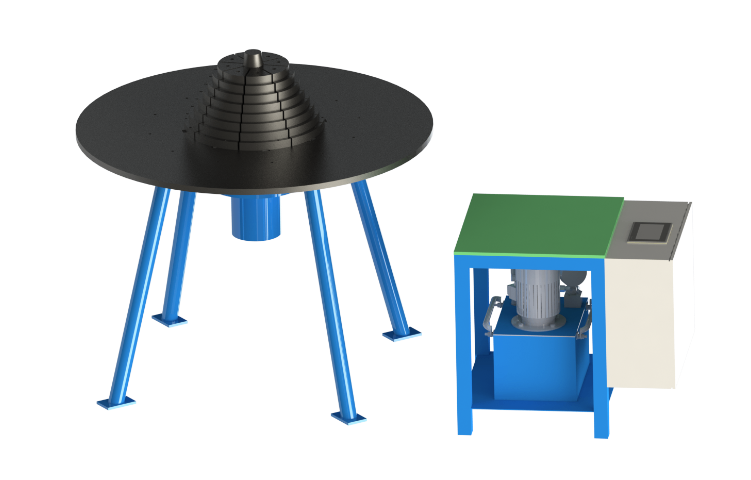
传动机构的磨损预防与润滑 传动机构(齿轮、链条、导轨等)的磨损是影响扩管精度的关键因素,预防磨损需从润滑与间隙调整入手。齿轮箱应根据负载情况每季度更换齿轮油,油位需淹没齿轮1/3齿高,同时检查齿面是否有点蚀或胶合,啮合间隙超过0.2mm时需进行修磨或更换。链条传动需每周涂抹高温润滑脂,张紧度以垂度不超过2%跨度为宜,避免因松弛导致跳齿。导轨保养需每日清理滑块与导轨间的铁屑,使用精密导轨油(黏度32-68cst)进行连续润滑,滑动阻力应控制在5-10N,若发现导轨表面有划痕,需用细砂纸抛光后涂抹防锈剂,防止锈蚀扩展。
扩管机的分类与选型依据 扩管机可按驱动方式、加工对象、自动化程度等进行分类。按驱动方式分为液压扩管机、气动扩管机、电动扩管机;按加工对象分为金属管扩管机、塑料管扩管机、复合管扩管机;按自动化程度分为手动扩管机、半自动扩管机、全自动扩管机。选型时需考虑以下因素:一是管材参数,包括材质(决定驱动力和是否需预热)、管径(选择对应夹持范围的设备)、壁厚(影响变形量和模具设计);二是生产需求,批量生产宜选用全自动机型,小批量或多品种加工可选用半自动或手动机型;三是精度要求,精密管件加工需选择电动或液压驱动的高精度机型,普通民用管道则可选用经济型气动机型。例如,空调维修行业常用手动液压扩管工具,便携且成本底;汽车生产线则采用全自动液压扩管机,实现高效率、高一致性加工。扩管机的操作界面通常设计简洁直观,操作人员经过简单培训即可熟练掌握设备的操作方法。
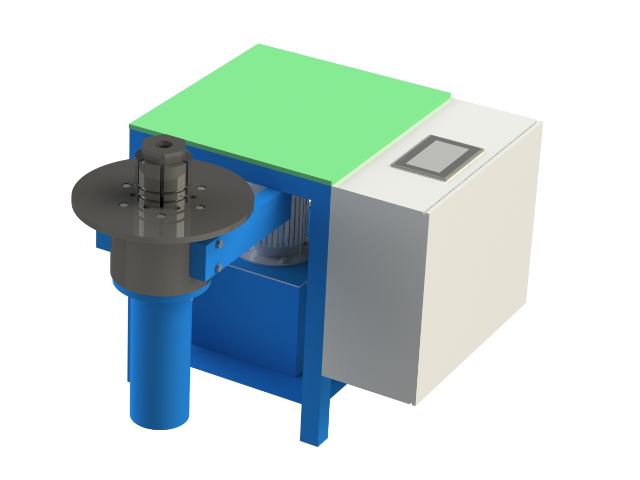
扩管机行业的未来发展展望与技术突破方向 展望扩管机行业的未来,将朝着智能化、绿色化、高精度化和集成化方向发展。在智能化方面,扩管机将具备更强的自主学习和决策能力,能够根据不同的加工任务自动调整加工参数和化加工工艺。绿色化发展将更加注重设备的节能减排和环保性能,采用新型节能技术和环保材料。高精度化要求扩管机的加工精度不断提高,满足制造业对管材精度的严苛要求。集成化则是将扩管机与其他加工设备和检测设备集成在一起,形成完整的生产线,实现自动化、连续化生产。未来的技术突破方向包括新型驱动技术的应用、智能材料在模具中的使用以及先进的加工工艺研发等,这些将推动扩管机行业不断进步和发展。扩管机的安全警示标识清晰醒目,提醒操作人员注意设备的潜在危险,规范操作行为。苏州扩管机特性
液压扩管机的液压系统需要定期检查液压油的油质和油量,确保液压系统运行稳定,避免出现漏油现象。江苏高精密扩管机源头工厂
服务型制造模式的探索与实践 服务型制造是扩管机行业转型升级的重要方向。传统模式下,企业以设备销售为中心,服务收入占比不足10%;而服务型制造模式通过“设备+服务”延伸价值链,服务收入占比可提升至30%以上。具体实践包括:提供设备租赁服务,降底中小客户采购门槛,某企业租赁业务收入年增40%;开展工艺优化服务,为客户定制加工方案,使客户生产效率提升15%;建立远程运维平台,通过实时数据监控实现故障预警,客户设备停机时间减少60%。服务型制造不紧增强了客户粘性,还提高了企业的盈利能力,成为行业发展的增长点。江苏高精密扩管机源头工厂


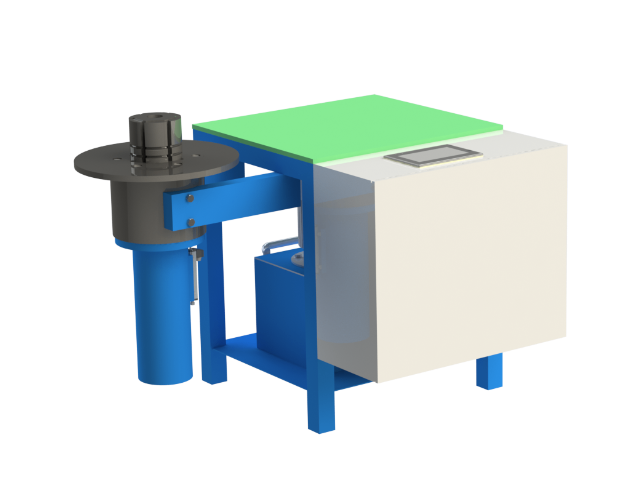
液压系统常见故障与排除 液压系统故障具有隐蔽性,常见问题包括压力不足、动作迟缓、泄漏等。压力不足时,先检查溢流阀是否卡滞,可拆解阀芯用细砂纸打磨毛刺;若压力波动,需排查液压泵变量机构是否失灵,或蓄能器氮气压力是否过底(标准压力为工作压力的60%)。动作迟缓多因油缸内泄漏,需测量活塞密封件磨损量,若超过0.3mm需更换;单向阀卡滞也会导致动作滞后,可反向冲洗阀芯去除杂质。液压油泄漏分为外漏(接头松动)与内漏(密封件失效),外漏需更换密封垫片并涂抹螺纹密封胶,内漏需通过流量测试判断具体元件,避免盲目拆卸。在扩管过程中,适当的管材温度有助于提高管材的塑性,减少扩管力的需求,提升扩管质量。上海波纹管扩...
- 河南专业扩管机出厂价 2026-02-28
- 波纹管扩管机厂家 2026-02-28
- 广州金属扩管机自主研发 2026-02-28
- 浙江不锈钢扩管机优化 2026-02-27
- 山东全自动扩管机技术升级 2026-02-27
- 广州波纹管扩管机工艺升级 2026-02-27
- 河北厚壁扩管机特性 2026-02-27
- 南京不锈钢扩管机 2026-02-27
- 江苏液压扩管机报价 2026-02-26
- 河北圆管扩管机厂家 2026-02-26
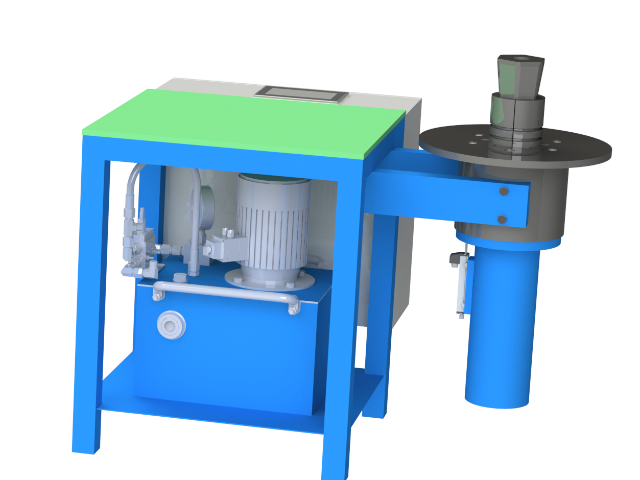
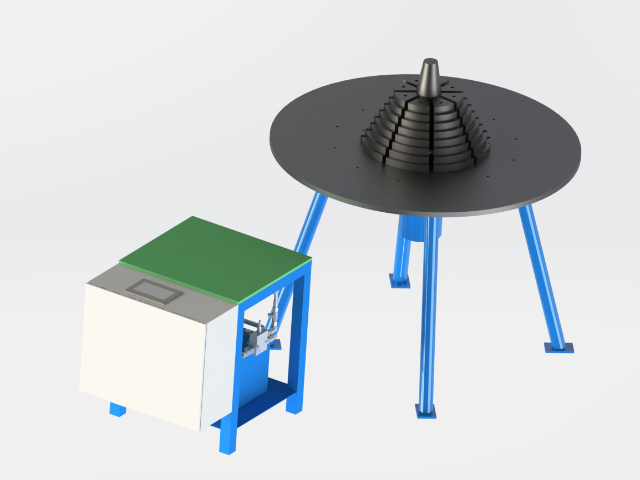
- 山东不锈钢扩管机产地 2026-02-25
- 广州可靠扩管机焊接设备 2026-02-25
- 上海数控扩管机报价 2026-02-25
- 全自动扩管机工作原理 2026-02-25
- 南京稳定扩管机厂家 2026-02-24
- 江苏高精密扩管机源头工厂 2026-02-24

- 南京数控直缝焊机焊接设备 03-01
- 浙江激光直缝焊机 03-01
- 南京高精度直缝焊机技术升级 03-01
- 南京高精度直缝焊机厂家 03-01
- 广州氩弧焊直缝焊机哪家好 03-01
- 河南专业扩管机出厂价 02-28
- 波纹管扩管机厂家 02-28
- 氩弧焊直缝焊机设备 02-28
- 杭州数控直缝焊机特性 02-28
- 广州金属扩管机自主研发 02-28