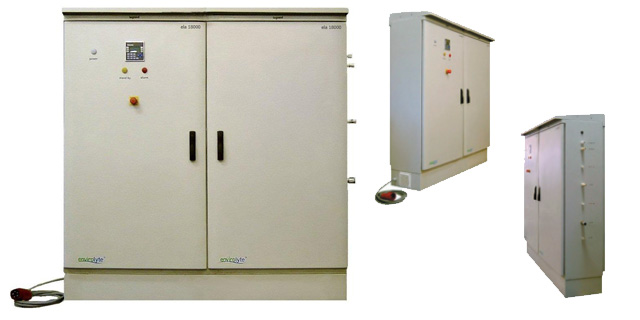
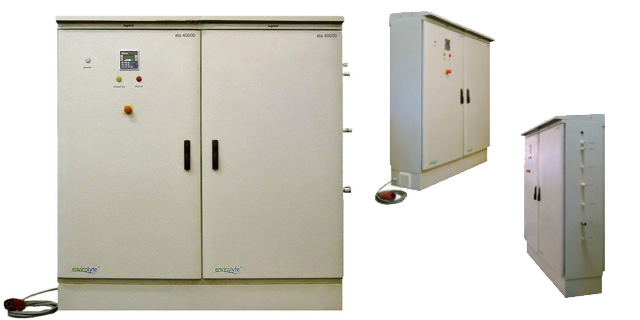
爱沙尼亚envirolyte安路来特电解水设备高浓度电解液在CIP清洗方面的成功案例:乳制品加工工厂一家乳制品加工工厂,生产各类液态奶、酸奶等产品。生产设备如储奶罐、灌装机等,需频繁清洗以防止奶垢残留和微生物污染。采用安路来特电解水设备的高浓度电解液清洗。阳极电解液MAX可达6000ppm的次氯酸浓度,对奶垢的清洁效果较好,能快速溶解并去除蛋白质、脂肪等顽固污渍。阴极电解液中氢氧化钠浓度也能按需调整,有效去除设备表面的油脂。清洗后,设备无残留异味,微生物污染率大幅降低,产品合格率从95%提升至99%以上。此外,由于该设备操作简便、智能监控,减少了人工干预,提升了清洗效率。饮料生产企业某饮料生产企业,主要生产果汁饮料、茶饮料等。生产管道和灌装设备在生产过程中会附着糖分、果肉纤维等,易变质并影响产品口感。使用安路来特电解水设备的高浓度电解液进行CIP清洗。高浓度次氯酸电解液快速分解糖分和纤维,消毒杀菌,确保管道和设备无菌。而且,该设备产生的电解液废物排放少,符合环保要求。自使用以来,饮料产品因设备清洁问题导致的质量投诉减少了80%,同时降低了化学清洗剂的使用,实现了绿色生产。CIP 是在不拆卸、不移动设备的前提下,利用循环的清洗液,通过输送泵、喷淋装置在设备内部进行循环流动.欧盟安全CIP清洗效果评估
CIP清洗中,安路来特次氯酸发生器优势明显。杀菌力强:具备广谱高效杀菌特性,能迅速杀灭CIP系统内大肠杆菌、沙门氏菌、金黄色葡萄球菌等各种细菌、病毒及芽孢。针对CIP管路中难以处理的生物膜,它可破坏其结构,使其脱落并杀灭内部微生物,防止生物膜反复滋生,保障设备卫生,降低产品受微生物污染风险。安全可靠:只以盐和水为原料,无需接触氯气、二氧化氯等危险消毒品,避免运输、储存中的泄漏、泄露隐患,保障人员与环境安全。生成的次氯酸溶液杀菌后自然降解为盐和水,无残留、无刺激气味,可在有人环境下使用,既不伤害操作人员,也不会污染后续产品。绿色环保:次氯酸杀菌后无有害副产物,对环境无害,使用后无需特殊废水处理即可直接排放,符合环保要求,有效减轻企业环保成本与压力。精确稳定:溶液pH值在5.0-8.5间可灵活调节,能依据不同清洗需求与设备材质,精确适配参数,既达良好清洗消毒效果,又防止腐蚀设备。先进技术与微电脑系统结合,实时监控调整参数,确保次氯酸溶液浓度、pH值稳定,保障清洗效果始终如一。主要部件电解槽寿命长达30000小时,是同类设备5-6倍,可稳定服务8-10年,减少设备更换频率与成本。德国无残留CIP次氯酸CIP清洗自动化操作,清洗时间短,可同时清洗多条生产线,提高设备利用率。
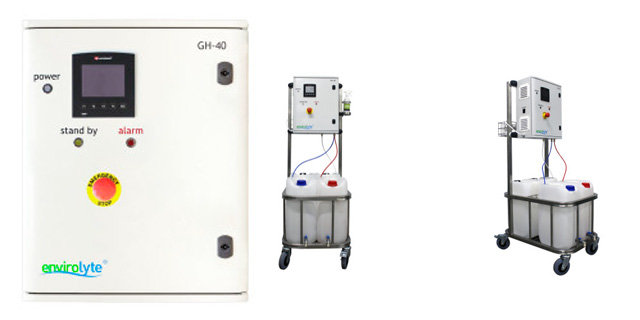
安路来特:价格与优势兼具的行业典范一、食品加工企业:高效清洁,成本锐减某大型食品加工企业,此前传统CIP清洗,每月化学品采购费5万元,水耗3000吨,能耗2万元。因化学品腐蚀,设备每2-3年需大规模维修,每次10万元。引入安路来特电解水设备后,以盐和水为原料,每月盐成本5000元,水耗降至1500吨,能耗降至1万元。低盐低氯化技术减少设备腐蚀,维修周期延至5-6年,每次成本降至5万元左右。从价格看,虽前期购置成本与部分同类相近,但一年内靠节约化学品、水、能耗及减少维修费用,节省超30万元。其优势在于简化清洁流程,保障食品安全与质量。二、饮料生产厂:节能增效,品质提升中型饮料厂原CIP清洗流程复杂,效率低,化学消毒剂残留影响品质,次品率约5%。使用安路来特CIP/HD系列发生器,次氯酸MAX浓度6000ppm,可按需生产电解液。设备体积小、操作方便、有远程监控,降低人工成本。能耗比传统设备降约30%,水耗降约40%,次品率降至1%以内。价格上,合理投入带来明显经济效益,节省的能耗、水耗及次品减少的收益远超采购成本。优势在于保障饮料卫生安全,提升市场竞争力。
安路来特电解水设备的低盐低氯化技术,基于对电解反应的精确把控,实现高效生产同时降低盐与氯化物残留。1.特殊电极与催化机制设备采用特制电极,其表面具有特殊微观结构与催化活性位点。这些位点对氯离子的氧化反应具有高度选择性,优先促使氯离子按照预期路径生成氯气,进而转化为次氯酸。例如,电极表面的活性涂层能有效降低反应活化能,引导氯离子以特定的电子转移方式进行反应,避免生成高氯酸盐等不必要的氯化物副产物。同时,电极材料具备良好的稳定性,在长期电解过程中自身损耗极小,防止因电极腐蚀而引入额外金属离子与氯化物结合,从源头上减少氯化物的产生。2.精确参数调控精确控制电解过程中的各项参数是关键。通过精确设定电流密度,使氯离子在阳极表面有序地失去电子转化为氯气,避免因电流密度过高导致反应失控,产生复杂氯化物。例如,根据不同的生产需求,将电流密度稳定在特定范围,既能保证足够的反应速率,又能减少副反应。同时,严格控制温度,因为温度对反应路径和产物分布影响明显。适宜的低温环境有助于抑制副反应发生,使反应更倾向于生成目标产物次氯酸,从而降低氯化物残留。次氯酸拥有很强的广谱杀菌能力,能瞬间灭活细菌、病毒与生物膜,其效率远超普通氯制剂。在CIP中应用广。
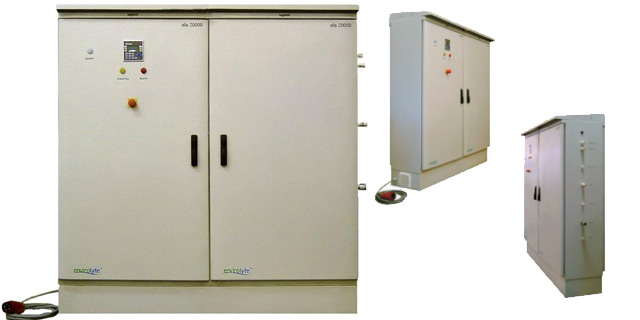
在清洁领域,安路来特次氯酸相较传统化学清洗剂优势明显。1.安全性能良好传统化学清洗剂多含强酸、强碱或有毒成分,对人体危害大。如含氯消毒剂可能挥发出氯气,刺激呼吸道;强酸强碱清洗剂一旦接触皮肤,会造成灼伤。安路来特次氯酸由盐和水制成,无毒、无刺激、无残留,可直接接触皮肤,在有人环境下也能安全使用,极大保障了使用者的健康。2.清洁杀菌高效传统清洗剂通常只专注于清洁污垢或杀灭部分微生物。安路来特次氯酸既能强力去除油污、污渍等各类污垢,又能快速杀灭细菌、病毒、等多种微生物,杀菌率高达99.9%以上。例如在食品加工车间,它能同时去除设备上的油污与滋生的细菌,确保食品安全。3.环保性能优越传统化学清洗剂使用后产生的废水含有大量有害物质,处理成本高且易污染环境。安路来特次氯酸使用后自然分解为盐和水,对环境无污染,符合环保理念,企业无需投入高额废水处理成本。4.稳定性好且成本低传统化学清洗剂稳定性差,易受环境因素影响,保存期限短。安路来特次氯酸稳定性高,在常温下可长期保存,减少了频繁采购与储存成本。此外,其制备原料只盐和水,成本低廉,长期使用能为企业节省大量开支。次氯酸水的出现弥补了传统含氯消毒剂刺激性强的缺点。德国食品饮料行业CIP电解液生成器
次氯酸水无害、无刺激,可在畜禽在栏时使用,减少应激反应。欧盟安全CIP清洗效果评估
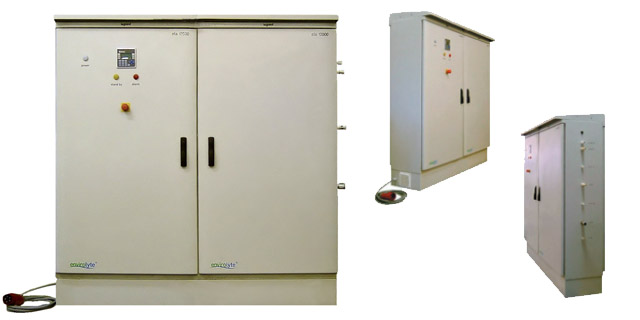
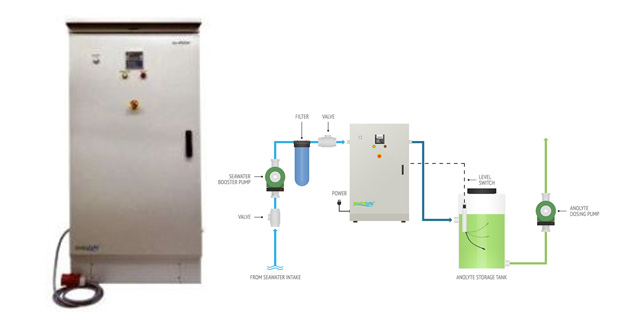
安路来特,是根据爱沙尼亚共和国法律注册成立的,前苏联时期开始,50多年来一直专注于电解水行业,CIP系列阳极电解液/阴极电解液发生器是与我们的食品加工和饮料市场合作伙伴共同开发的,为CIP操作量身定做。在CIP发生器中,电解液是通过精确预设的次氯酸与氢氧化钠参数产生的,ppm浓度、pH和盐/氯化物残留量,精确,稳定。所有目的是在进行CIP时提供高效率并避免任何腐蚀风险。因此,CIP发生器的使用通常只限于CIP操作。CIP及CIP/HD系列阳极电解液/阴极电解液发生器旨在满足客户对表面、场所、设备或工具进行清洗、脱脂然后进行消毒的多种应用。多种应用意味着使用阳极电解液,次氯酸,进行消毒,使用阴极电解液,氢氧化钠,作为清洁剂。因此,食品加工、啤酒和饮料行业对能够在现场和按需以所需体积和所需强度生产阳极电解液和阴极电解液的发生器有着明显的需求。欧盟安全CIP清洗效果评估
安路来特电解水设备低盐低氯化技术采用的电极材料主要是复合型稀有金属1。具体如下:钛基贵金属涂层电极原...
【详情】爱沙尼亚envirolyte安路来特次氯酸消杀技术设备在CIP清洗方面的优势:安全-无氯气泄露危险和...
【详情】安路来特电解水设备高浓度电解液在CIP清洗方面的成功案例:大型啤酒酿造企业某大型啤酒酿造企业,拥有多...
【详情】安路来特次氯酸发生器:CIP清洗的有力助手在食品、饮料、制药等行业的CIP清洗流程中,安路来特次氯酸...
【详情】安路来特电解水设备能同时生成次氯酸与氢氧化钠,为CIP清洗带来诸多明显好处。1.协同清洁,效果明显氢...
【详情】在CIP清洗中,安路来特电解水设备所产生的高难度电解液具备诸多突出优点。强大的清洁消毒能力高难度电解...
【详情】国内某有名啤酒集团,经论证与评估,毅然选用安路来特电解水设备,以制取次氯酸水对酿造罐及管道进行消毒。...
【详情】安路来特:价格与优势兼具的行业典范一、食品加工企业:高效清洁,成本锐减某大型食品加工企业,此前传统C...
【详情】安路来特电解水设备的低盐低氯化技术,基于对电解反应的精确把控,实现高效生产同时降低盐与氯化物残留。1...
【详情】爱沙尼亚envirolyte电解水设备中文安路来特电解水设备,食品厂:降本增效,保障品质[具体名称]...
【详情】安路来特CIP及CIP/HD系列阳极电解液相比其他品牌具有较高的性价比,主要体现在以下方面:成本角度...
【详情】安路来特电解水设备的低盐低氯化技术展现出独特而明显的优势。1.保护设备,延长使用寿命传统CIP清洗中...
【详情】