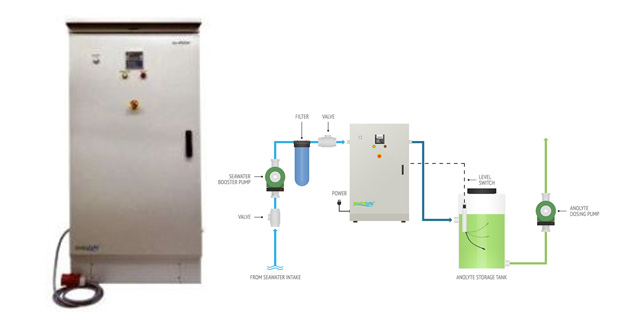
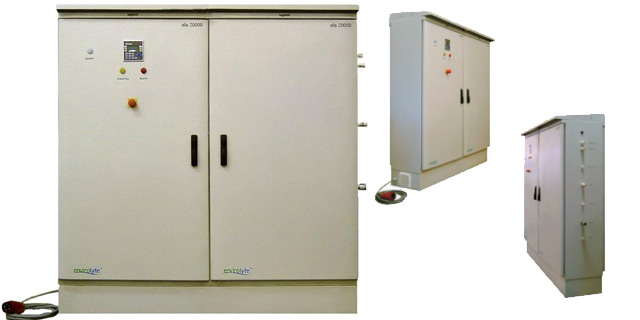
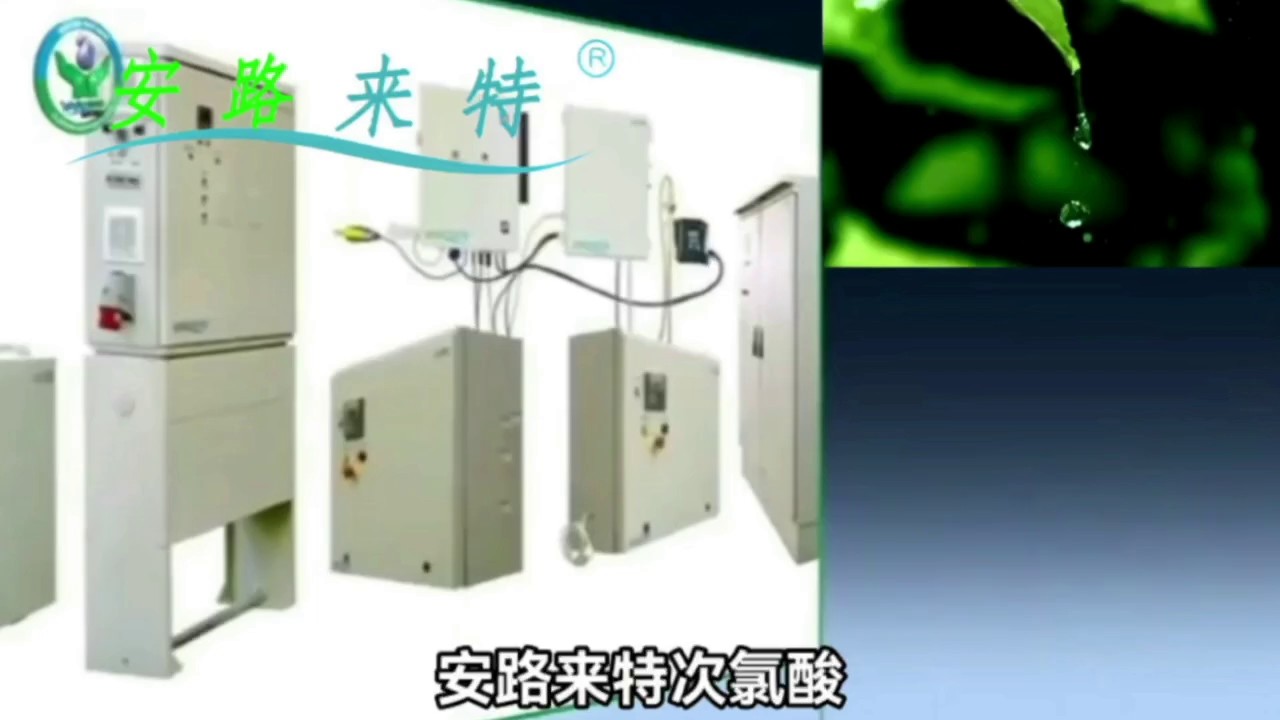
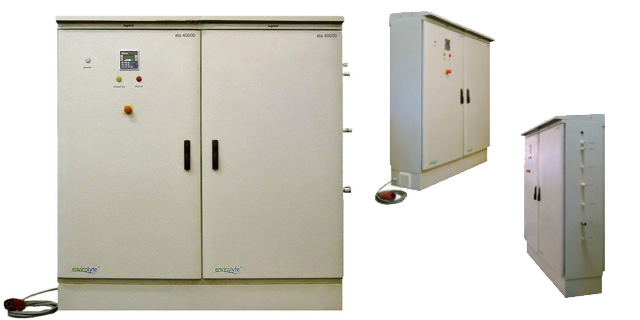
安路来特电解水设备能同时生成次氯酸与氢氧化钠,为CIP清洗带来诸多明显好处。1.协同清洁,效果明显氢氧化钠作为强碱,对油脂、蛋白质等有机污垢具有出色的皂化和溶解作用,能迅速瓦解顽固污渍,使污垢脱离设备表面。次氯酸凭借强氧化性,杀菌谱广、速度快,可杀灭各类细菌、病毒、及芽孢,有效消除微生物污染。二者配合,先由氢氧化钠去除污垢,再经次氯酸消毒,实现深度清洁,保障设备无菌、洁净。2.原料安全,环保无忧该设备只需盐和水就能生成次氯酸与氢氧化钠,避免了传统清洗剂中危险化学品的使用,降低运输、储存风险。使用后,二者自然降解为盐和水,无有害残留,对环境无污染,符合环保理念,减少企业环保压力。3.精确调控,适配普遍可依据不同CIP清洗场景,精确调控次氯酸与氢氧化钠的生成参数,如浓度、pH值。针对不同材质设备与污染程度,灵活调整,既能确保清洗效果,又能防止对设备的腐蚀,适用于食品、饮料、制药等多行业的多样清洗需求。4.操作简便,成本降低设备自动化程度高,生成次氯酸与氢氧化钠过程无需复杂人工操作,操作简便。只消耗盐和水,成本低廉。且因清洗效果好,减少设备维修、产品因污染造成的损失,有效降低企业综合成本,提升经济效益。次氯酸水通常通过电解或化学方法生成,浓度一般在 10ppm 到 200ppm 之间,远低于传统含氯消毒剂。韩国电解氯化钾电解水CIP清洗的优缺点
国内某有名啤酒集团使用安路来特电解水设备制取次氯酸水,消毒酿造罐及管道。安路来特电解水设备,有50年以上的经验和技术,只用盐和水就能制取次氯酸水,具有独有的低盐低氯化技术,电解液是通过精确预设的参数产生,浓度、pH值,氯化物残留量,精确,稳定。其目的是在进行CIP清洗时提供高效率并避免任何腐蚀风险。因此国外啤酒饮料,乳制品行业普遍使用安路来特电解水设备来做CIP清洗,有三得利,可口可乐,明治等。世界有名饮料设备制造商克朗斯对304不锈钢的氯化物导致腐蚀的阈值是八十PPM,超过八十PPM就有生锈的风险。这也就是国内饮料行业宁可用危险的双氧水或过氧乙酸来消毒也不用次氯酸的原因。安路来特电解水设备独有的低盐低氯化技术,普遍用在CIP清洗上,没有腐蚀设备的风险。这次国内某有名啤酒集团通过论证和评估后,采用了安路来特电解水设备,替代了过去的双氧水消毒工艺,计划逐步导入集团所有工厂。有这方面需求请联系,我们会给您提供解决方案!环保CIPSIP次氯酸水对光照、空气和温度敏感。应使用不透明、遮光的容器密封保存,避免阳光直射。
安路来特电解水设备高浓度电解液在CIP清洗方面的成功案例:大型啤酒酿造企业某大型啤酒酿造企业,拥有多条自动化啤酒生产线。在酿造过程中,发酵罐、管道及过滤设备等极易残留啤酒花、酵母等有机物质,传统清洗方式难以彻底去除,且易滋生微生物,影响啤酒品质。引入安路来特电解水设备后,利用其高浓度阳极电解液(次氯酸浓度达3000ppm)进行CIP清洗。高浓度次氯酸强大的氧化性迅速分解有机残留,杀灭微生物。清洗后,设备表面洁净,微生物指标远低于行业标准。同时,低盐/氯化物技术避免了对设备的腐蚀,延长了设备使用寿命,降低了维护成本。该企业啤酒的风味稳定性和保质期明显提升,产品质量得到市场高度认可饮料生产企业某饮料生产企业,主要生产果汁饮料、茶饮料等。生产管道和灌装设备在生产过程中会附着糖分、果肉纤维等,易变质并影响产品口感。使用安路来特电解水设备的高浓度电解液进行CIP清洗。高浓度次氯酸电解液快速分解糖分和纤维,消毒杀菌,确保管道和设备无菌。而且,该设备产生的电解液废物排放少,符合环保要求。自使用以来,饮料产品因设备清洁问题导致的质量投诉减少了80%,同时降低了化学清洗剂的使用,实现了绿色生产。
传统化学清洗剂相比,安路来特低氯化技术优势明显。保护设备,延长寿命:传统化学清洗剂腐蚀性强,易对设备造成损害。如食品饮料业常用的304不锈钢设备,接触高氯化物易生锈。而安路来特低氯化技术精确控制氯化物残留,避免设备腐蚀,像啤酒厂的不锈钢酿造罐,经其清洗维护,使用寿命延长,降低设备更换与维修成本。清洁高效,杀菌:传统清洗剂清洁力有限,杀菌速度慢、范围窄。安路来特低氯化技术产出的阳极次氯酸水,杀菌广谱且迅速,能快速杀灭各类微生物、去除生物膜;阴极氢氧化钠清洁液,无需调浓度,无添加剂,去污力强,对有机污垢清洁效果明显。安全环保,以人为本:多数传统化学清洗剂有毒、有刺激,威胁操作人员健康,且排放易污染环境。安路来特低氯化技术只以盐和水为原料,制取的次氯酸水和氢氧化钠清洁液无毒、无刺激、无残留,既保障工人安全,又符合环保要求,助力企业绿色发展。操作简便,成本降低:传统化学清洗剂调配复杂,需专业人员操作。安路来特低氯化技术自动化程度高,操作简单,只需添加盐和水。同时,原料成本低,设备稳定,维护成本低,长期使用为企业节省开支,提升经济效益。CIP清洗减少设备磨损:避免了拆卸和重新安装对设备密封件和连接处造成的物理损伤。
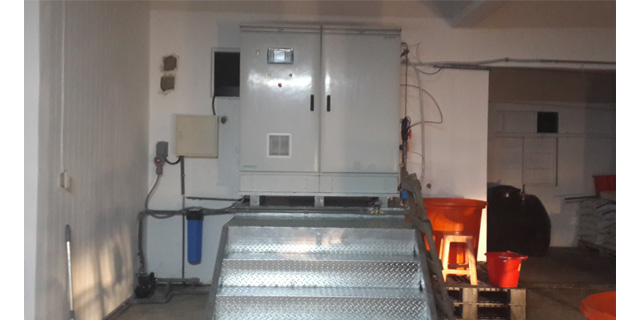
案例一:大型食品加工厂某大型食品加工厂,之前使用传统CIP清洗方案,每月化学品成本2万元,水耗4000吨,能耗折合1.5万元,且设备腐蚀严重,每年设备维护费3万元。引入安路来特电解水设备后,每月只需盐成本3000元,水耗降至2000吨,能耗降至1万元。因低盐低氯化技术减少设备腐蚀,设备维护费减半。从价格看,安路来特设备虽采购成本与同类相当,但每年节省成本超20万元。其优势在于,简化清洗流程,从传统多步减至4步,提升效率;产出的次氯酸水无毒无残留,保障食品安全。案例二:中型饮料厂中型饮料厂原采用化学清洗,常因消毒剂残留影响产品口感,且清洗时间长,设备利用率低。采用安路来特CIP系列发生器后,能按需生产次氯酸和氢氧化钠电解液。阳极液次氯酸浓度500ppm,pH6-7可调,消毒效果好且无残留,提升产品品质。该设备操作方便,体积小,节省空间。能耗比之前降低25%,水耗降低30%。在价格方面,设备投入后,因能耗、水耗节省及产品品质提升带来的收益,远超采购成本。优势明显,不*确保饮料卫生安全,还提高生产效率,增强市场竞争力次氯酸水用于房间、手术室、门诊区、医疗器械(非金属)表面的擦拭。日本青岛啤酒CIP清洗效果评估
次氯酸拥有很强的广谱杀菌能力,能瞬间灭活细菌、病毒与生物膜,其效率远超普通氯制剂。在CIP中应用广。韩国电解氯化钾电解水CIP清洗的优缺点
在CIP清洗中,安路来特电解水设备所产生的高难度电解液具备诸多突出优点。强大的清洁消毒能力高难度电解液可按需调整参数,阳极电解液次氯酸浓度范围广,从500ppm-3000ppmFAC,甚至可达6000ppm,pH值在~5-7.5间灵活可调;阴极电解液氢氧化钠浓度为1000ppm-3000ppm,pH值在12.5-13。这种精确调控能满足不同污垢与微生物的清洁消毒需求。如食品加工设备上顽固的油脂、蛋白质污垢,以及饮料生产管道中的细菌、霉菌等,高浓度、适宜pH值的电解液能迅速分解污垢、杀灭微生物,确保设备彻底清洁。设备保护与寿命延长采用低盐/氯化物技术,极大降低了对设备的腐蚀风险。在清洗过程中,避免了因高盐、高氯化物残留引发的设备腐蚀,延长设备使用寿命。像啤酒酿造设备,长期使用该电解液清洗,可减少设备维修次数与更换频率,降低企业运营成本。环保与低残留废物产生量极低,小于设备容量的0.5%,符合环保要求。且清洗后电解液残留少,不会对后续产品造成污染。在食品饮料行业,能保障产品安全,无需担心化学残留影响产品质量与消费者健康。操作便捷与智能配备易于使用的界面,确保电解液始终在指定参数范围内生产,保证质量一致。韩国电解氯化钾电解水CIP清洗的优缺点
安路来特电解水设备低盐低氯化技术采用的电极材料主要是复合型稀有金属1。具体如下:钛基贵金属涂层电极原...
【详情】爱沙尼亚envirolyte安路来特次氯酸消杀技术设备在CIP清洗方面的优势:安全-无氯气泄露危险和...
【详情】安路来特电解水设备高浓度电解液在CIP清洗方面的成功案例:大型啤酒酿造企业某大型啤酒酿造企业,拥有多...
【详情】安路来特次氯酸发生器:CIP清洗的有力助手在食品、饮料、制药等行业的CIP清洗流程中,安路来特次氯酸...
【详情】安路来特电解水设备能同时生成次氯酸与氢氧化钠,为CIP清洗带来诸多明显好处。1.协同清洁,效果明显氢...
【详情】在CIP清洗中,安路来特电解水设备所产生的高难度电解液具备诸多突出优点。强大的清洁消毒能力高难度电解...
【详情】国内某有名啤酒集团,经论证与评估,毅然选用安路来特电解水设备,以制取次氯酸水对酿造罐及管道进行消毒。...
【详情】安路来特:价格与优势兼具的行业典范一、食品加工企业:高效清洁,成本锐减某大型食品加工企业,此前传统C...
【详情】安路来特电解水设备的低盐低氯化技术,基于对电解反应的精确把控,实现高效生产同时降低盐与氯化物残留。1...
【详情】爱沙尼亚envirolyte电解水设备中文安路来特电解水设备,食品厂:降本增效,保障品质[具体名称]...
【详情】安路来特CIP及CIP/HD系列阳极电解液相比其他品牌具有较高的性价比,主要体现在以下方面:成本角度...
【详情】安路来特电解水设备的低盐低氯化技术展现出独特而明显的优势。1.保护设备,延长使用寿命传统CIP清洗中...
【详情】