阳极氧化线的主要组成部分 1. 前处理系统 目的:表面油污、氧化皮和杂质,确保氧化膜与基体结合牢固。 工序: 除油-碱蚀 / 酸洗-多级水洗 2. 阳极氧化处理系统 氧化槽: 材质:耐酸碱的 PP、PVC 或玻璃钢,内置阴极板(铅板、不锈钢)和导电装置。...
电镀设备基本参数
- 品牌
- 志成达
- 型号
- 志成达
- 基材
- PVC
电镀设备企业商机
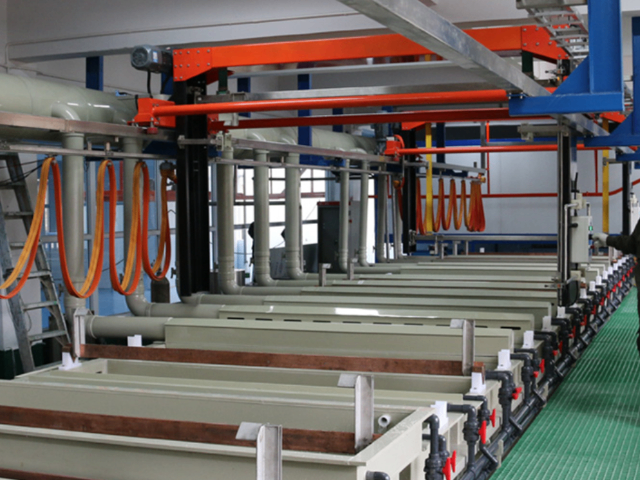
电镀生产线其组成部分围绕 “前处理→电镀处理→后处理→辅助控制” 具体如下:
一、工艺处理系统
1. 前处理设备
除油装置:
化学除油槽:使用碱性溶液或表面活性剂,去除工件表面油污。
电解除油槽:通过电化学作用强化除油效果,分阳极除油(适用于钢铁件)和阴极除油(适用于铝、铜等易腐蚀金属)。
酸洗 / 活化设备:
酸洗槽-活化槽-水洗槽
2.电镀处理设备
镀槽主体:
按电镀方式分类:
挂镀槽:用于中大件或精密件
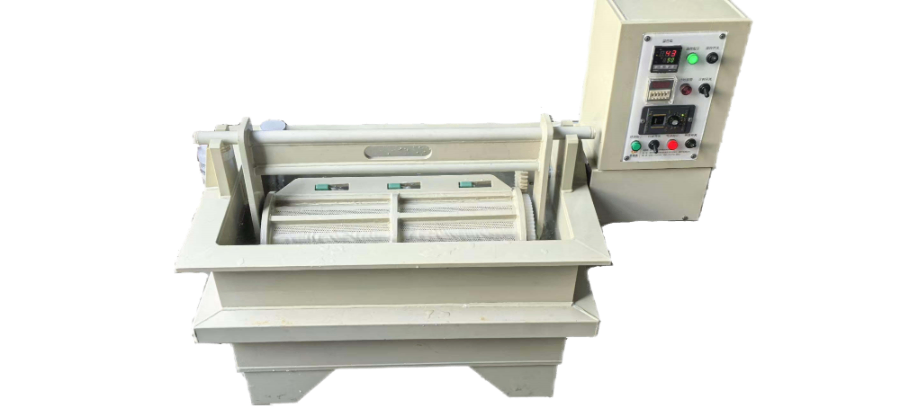
滚镀机:用于小尺寸、大批量工件(如螺丝、电子元件)
连续镀设备:针对带状 / 线状工件(如钢带、铜线)
槽体材料:根据电解液性质选择
3. 后处理设备
清洗系统:多级水洗(冷水洗、热水洗),去除镀层表面残留电解液,防止腐蚀。
钝化 / 封闭装置:
钝化槽:通过铬酸盐、无铬钝化剂等形成保护膜(如镀锌后的蓝白钝化、五彩钝化),提高耐腐蚀性。
封闭槽:用于多孔镀层(如阳极氧化膜),通过热水封闭或有机涂层封闭,增强膜层致密性。
干燥设备:
热风干燥箱:适用于小件批量干燥,温度可控(50~150℃)。
离心干燥机:滚镀后工件甩干(滚筒直接接入,快速去除表面水分)。
特殊处理:如镀后抛光(机械或电解抛光)、涂油(防锈)等。 镀镍设备配套活性炭吸附装置,定期去除镀液中有机杂质,防止细孔、麻点等镀层缺陷。重庆电镀设备生产线
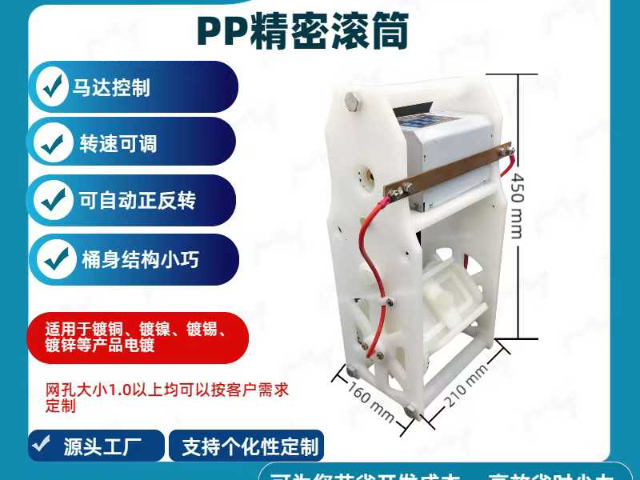
电镀滚镀机与电镀生产线的关系
从属关系:滚镀机是电镀生产线的执行设备之一
1.电镀生产线的系统构成
电镀生产线是涵盖前处理(除油、酸洗)→电镀处理(镀槽设备)→后处理(清洗、钝化、干燥)→自动化控制的完整流程系统,目标是通过电化学原理在工件表面沉积金属镀层(如镀锌、镍、铜、铬等)。
关键设备包括:镀槽(如滚镀机、挂镀槽、连续镀设备)、电源、过滤循环系统、加热/冷却装置、传输装置(如行车、链条)等。
2.滚镀机的定位
滚镀机是电镀处理环节中用于批量小件电镀的镀槽设备,属于电镀生产线的“执行单元”,主要解决小尺寸、大批量工件(如螺丝、电子元件、五金件)的高效电镀问题。与挂镀机(适用于大件或精密件,单个悬挂电镀)、篮镀(半手工操作,适用于中等尺寸工件)共同构成电镀生产线的不同镀槽类型。 重庆电镀设备生产线无氰电镀设备配套活化剂与络合剂,替代传统含氰工艺,在保障镀层质量的同时提升安全性。

电镀自动线是通过自动化设备实现连续生产的电镀系统,主要类型及特点如下:
主流自动线类型
1.龙门式自动线
结构:多工位龙门机械手驱动,PLC控制
特点:精度高(±0.1mm),适用于精密件(如汽车部件、电子接插件)
产能:单线日处理量可达5000-10000件
2.环形垂直升降线
结构:环形轨道+升降机,连续循环作业
特点:节拍快(20-40秒/挂),适合中小型工件(如五金件、卫浴配件)
优势:占地小,能耗低(节电30%以上)
3.滚镀自动线
结构:六角滚筒+变频驱动,批量处理小型零件(螺丝、纽扣)
参数:滚筒转速3-10rpm,装载量50-200kg/批
镀层均匀性:±15%,效率达8㎡/h
4.连续电镀线
类型:带材/线材电镀(如PCB铜箔、铜线)
技术:张力控制+多槽串联,速度可达10-30m/min
精度:镀层厚度偏差<5%
5.机器人电镀线
配置:六轴机器人+视觉定位
系统应用:复杂曲面工件(汽车轮毂、航空部件)
优势:柔性生产,支持多品种切换
应用领域
汽车:镀锌螺栓、轮毂镀铬
电子:PCB微孔镀铜、连接器镀金
五金:卫浴配件镀镍、锁具镀锌
电镀废气处理抽风设备什么?
是用于将电镀过程中产生的废气收集并输送至废气处理设备的装置,常见的有以下几种:
离心风机:利用叶轮旋转产生的离心力使气体获得能量,从而实现气体的输送。
具有风压高、风量较大、效率较高的特点,
适用于输送距离较长、阻力较大的电镀废气系统。
轴流风机:气体沿着风机轴的方向流动
其特点是风量较大、风压低
适用于对通风量要求较大但阻力较小的场合,如电镀车间内的局部抽风或简单的废气收集系统。
屋顶风机:通常安装在电镀车间的屋顶,可将车间内的废气直接排至室外。
它具有安装方便、不占用室内空间的优点,
适用于一些对室内空间布局要求较高的电镀企业。
防爆风机:电镀废气中含有易燃易爆气体,如某些有机溶剂挥发产生的废气,就需要使用防爆风机。
这种风机采用特殊的防爆结构和材料,能够有效防止在运行过程中产生的电火花等引发炸掉事故,确保安全生产。 自动化电镀设备集成 PLC 控制系统,联动传输装置实现工序时间、电压参数准确控制,提升效率。
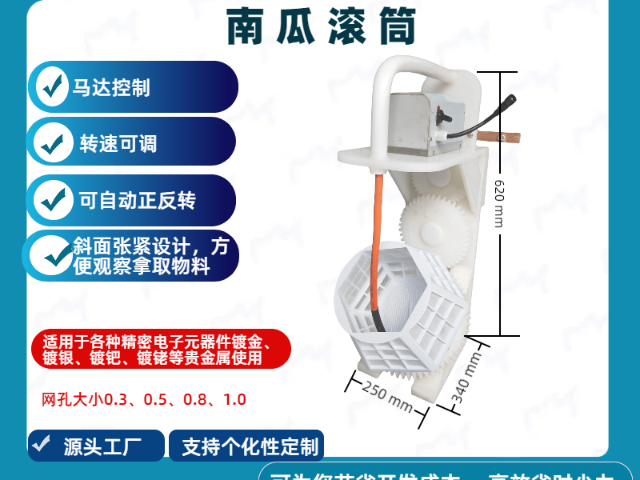
电镀设备是通过电解反应在物体表面沉积金属层的装置,用于形成保护性或功能性涂层。
其系统包括:
电解电源:提供0-24V直流电,电流可达数千安培,适配不同镀种需求;
电解槽:耐腐蚀材质(如PP/PVDF),双层防漏设计,容积0.5-10m³;
电极系统:阳极采用可溶性金属或不溶性钛篮,阴极挂具定制设计,确保接触电阻<0.1Ω;
控制系统:精细温控(±1℃)、pH监测(±0.1)及镀层厚度管理。
设备分类:
挂镀线:精密件加工,厚度均匀性±5%;
滚镀系统:小件批量处理,效率3-8㎡/h;
连续电镀线:带材/线材高速生产,产能达30㎡/h;选择性电镀:数控喷射,局部镀层精度±3%。技术前沿:脉冲电镀:纳米晶结构(晶粒<50nm),孔隙率降低60%;
复合电镀:添加纳米颗粒(SiC/Al₂O₃),硬度达HV1200;智能化:机器视觉定位(±0.1mm),大数据实时优化工艺。环保与应用:闭路水循环(回用率>90%)及重金属回收技术;汽车(耐盐雾>720h)、PCB(微孔镀铜偏差<8%)、航空航天(耐温800℃)等领域广泛应用。设备正向高精度、低能耗、智能化发展,纳米电镀等新技术持续突破工艺极限。选型需结合基材特性、镀层需求及成本综合考量。 滚镀后的离心甩干设备内置防滑衬垫,高速旋转时固定工件,避免碰撞损伤并加速脱水。高精密电镀设备周边产业
在线监测设备搭载 AI 算法,实时分析镀层缺陷(如麻点、漏镀),自动调整电流参数提升良品率。重庆电镀设备生产线
被动元器件与电镀设备的应用案例:
案例1:MLCC端电极电镀
流程:陶瓷烧结→端面研磨→溅射镍层→电镀铜/锡层→激光切割分粒。
设备:溅射镀膜机+滚镀线,确保端电极导电性与焊接性。
案例2:薄膜电阻调阻后电镀
流程:氧化铝基板→溅射镍铬电阻膜→激光调阻→电镀镍/锡保护层。
作用:电镀层防止调阻后的敏感膜层氧化,并提升端面焊接性能。
案例3:功率电感引脚镀锡
流程:磁芯绕线→引脚焊接→电镀纯锡→热风整平。
目标:降低接触电阻,适应大电流场景。 重庆电镀设备生产线
与电镀设备相关的文章
经济型电镀设备供应商家
- 自动化电镀设备周边设备 2025-11-11
- 广东超声波电镀设备 2025-11-11
- 江苏脉冲电镀设备 2025-11-11
- 医疗器材电镀设备厂家直销 2025-11-11
- 手动电镀设备生产过程 2025-11-10
- 湖北随州新能源电镀设备 2025-11-10
- 国产电镀设备产业 2025-11-10
- 重庆电镀设备厂家直销 2025-11-10
- 贵州超声波电镀设备 2025-11-10
- 广东防爆型电镀设备 2025-11-09
- 福建电镀设备生产线 2025-11-09
- 四川国产电镀设备 2025-11-09
与电镀设备相关的产品
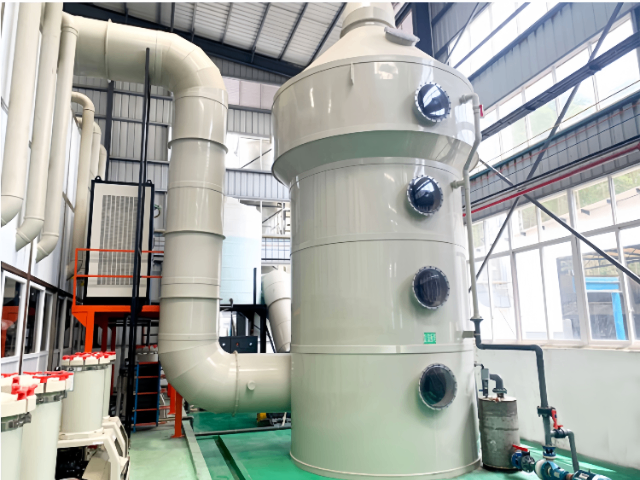
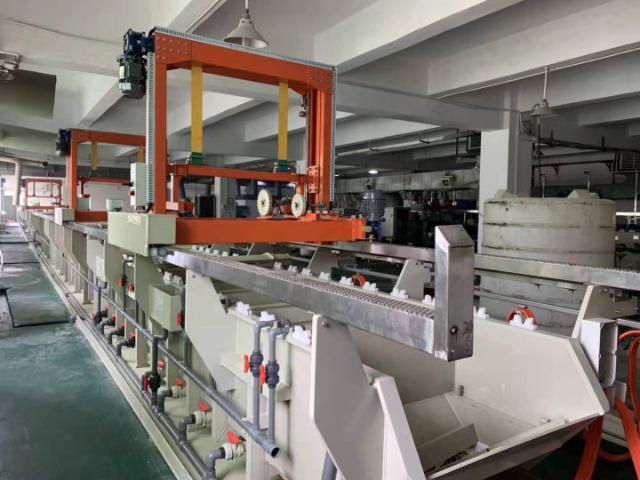
与电镀设备相关的新闻
-
湖南连续电镀设备 2025-11-08 05:08:36半导体滚镀设备 是一种于半导体制造中金属化工艺的精密设备,主要用于在半导体晶圆、芯片或微型元件表面沉积均匀的金属镀层。其在于通过可控的电化学或化学镀工艺,实现高精度、高一致性的金属覆盖,满足集成电路封装、先进封装及微机电系统等领域的特定需求 与传统滚镀不同,半导体滚镀更注重工艺洁净度...
-
深圳电镀设备周边设备 2025-11-07 03:08:24如何选择适合的电镀周边设备? 需结合工艺需求、生产规模、预算及环保要求,以下建议: 一、明确需求 1.工艺类型根据镀层种类选择设备,例如镀铬需耐高温镀槽,镀金需高精度整流器。前处理/后处理流程决定是否需要超声波清洗机、甩干机等配。 2.生产规模中小批量:优先选择模块化设备...
-
脉冲电镀设备厂家直销 2025-11-07 00:19:30除油超声波清洗机设备特点:槽体设计为全不锈钢结构,整体美观大方,采用SUS304/316L不锈钢板成型,坚固耐用。功能完善,安装简单方便,易操作,安全可靠。采用质量换能器和独特发生器,超声强劲有力,搭配日本震头,确保清洗力强且经久耐用。配备自动温控加热装置,温控范围为室温~100℃。超声波槽体与发生...
-
深圳自动化电镀设备 2025-11-06 04:09:07滚镀机的工作原理 将小工件装入带孔的滚筒(聚氯乙烯或不锈钢材质),滚筒浸入电解液后缓慢旋转(5~15 转 / 分钟),通过滚筒壁的孔洞使电解液流通,同时工件在滚筒内翻滚,确保镀层均匀附着。 优势: 高效率:单次可处理数千件小工件,产能远超挂镀(适合单件或少量)。 低成本:...
与电镀设备相关的问题
新闻资讯
产品推荐
-
安徽低温螺杆式冷水机冷水机
2026-02-12 -
大型冷水机厂家
2026-02-11 -
江西冷水机功能
2026-02-10 -
湖北水冷式螺杆式冷水机
2026-02-09 -
车载整流机设备厂家
2026-02-07 -
江苏电镀重金属废水冷却净化冷水机
2026-02-06 -
电镀镀锌工艺快速降温冷水机设备
2026-02-05 -
电镀精密电子元件微型冷水机参数
2026-02-04 -
金闸整流机百度百科
2026-02-03