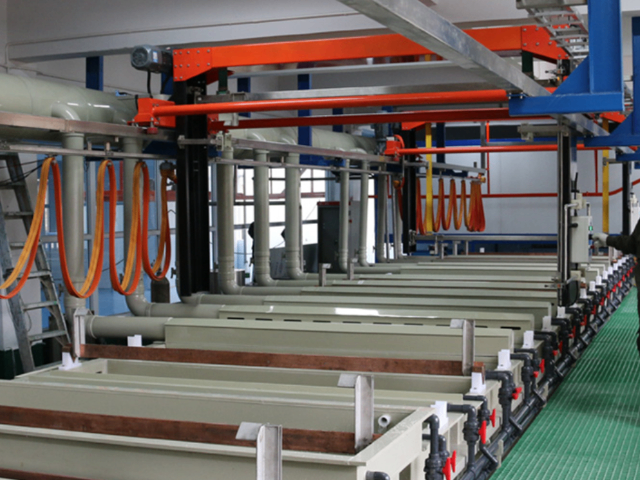
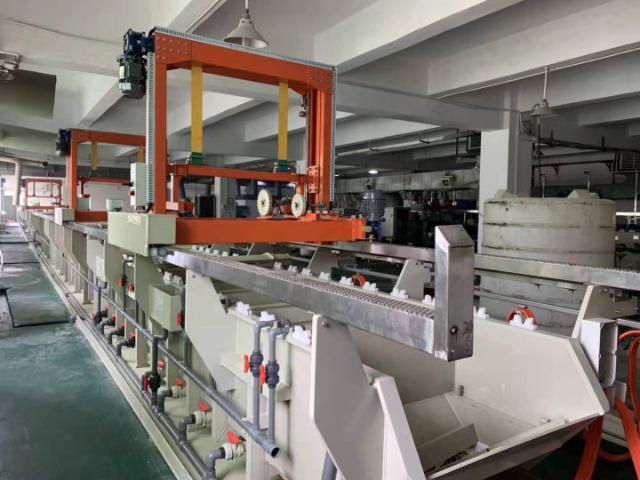
阳极氧化线的主要组成部分 1. 前处理系统 目的:表面油污、氧化皮和杂质,确保氧化膜与基体结合牢固。 工序: 除油-碱蚀 / 酸洗-多级水洗 2. 阳极氧化处理系统 氧化槽: 材质:耐酸碱的 PP、PVC 或玻璃钢,内置阴极板(铅板、不锈钢)和导电装置。...
电镀设备基本参数
- 品牌
- 志成达
- 型号
- 志成达
- 基材
- PVC
电镀设备企业商机
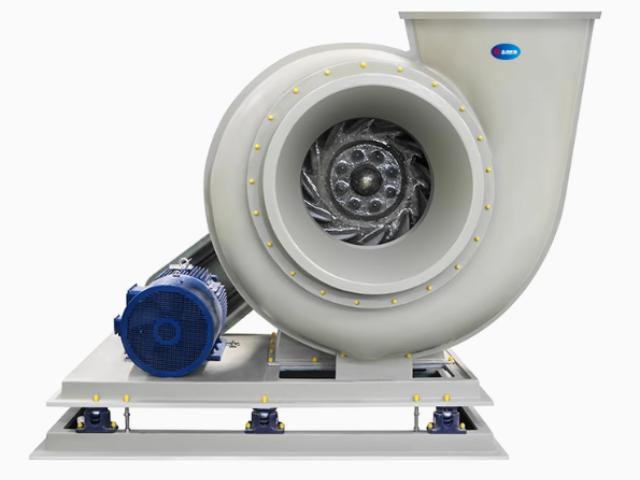
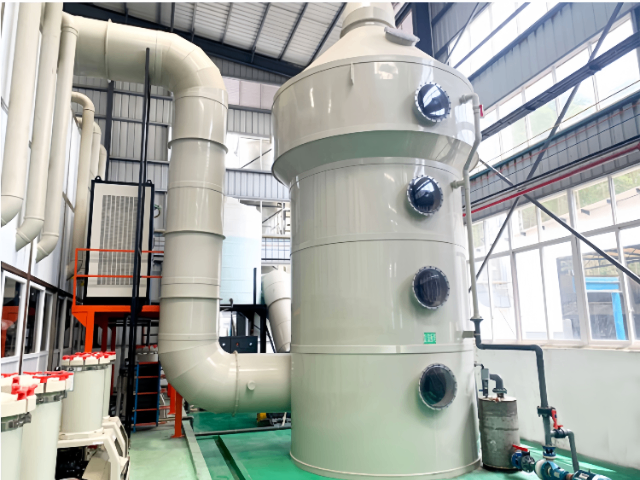
如何选择电镀废气处理设备?
首先:看废气成分
硫酸雾等酸性废气选酸雾净化塔;低浓度有机废气用活性炭吸附装置,中高浓度则考虑催化燃烧装置;有颗粒物选布袋或静电除尘器,混合废气需组合设备。
其次:环保标准定
各设备处理率有别,处理量匹配电镀规模,大生产线选大风量设备,小厂选小风量的。
再次:运行成本
涵盖能耗、耗材及维护费,能耗低、耗材更换便宜、维护简单的设备更优。场地有限选紧凑设备,处理易燃易爆废气的要防爆。操作管理上,选自动化程度高的。
阳极装置分可溶性(如锌板、铜板)与不溶性(如铅板),维持电解液金属离子浓度,保障电镀反应持续稳定。福建电镀设备运输价
如何选购适合的电镀设备:
一、明确需求镀种与工艺
确定需处理的材料(金属、塑料等)及目标镀层(镀锌、镀镍、镀铬、贵金属等)。
选择对应工艺:挂镀(适合大件)、滚镀(适合小件)、连续电镀(线材/带材)或脉冲电镀(高精度需求)。
产能规划:估算日均产量(如1000件/天)及未来扩展需求,避免设备超负荷或闲置。
产品特性:若涉及精密零件(如电子接插件)、复杂形状件(如汽车轮毂),需设备具备高均匀性镀层能力。
二、评估设备技术参数
电源系统
整流器稳定性(波纹系数<5%)和调节精度(如0-500A可调),直接影响镀层质量。
节能型高频电源比传统硅整流器省电20%-30%。
槽体设计材质耐腐蚀性:PP、PVC或钛合金槽体,适应强酸/强碱环境。
槽液循环过滤系统:确保镀液清洁度,减少杂质导致的镀层缺陷。自动化程度手动设备(低成本,适合小批量)VS全自动线(机械臂上下料+PLC控制,适合大批量)。
智能监控功能:实时监测温度、pH值、电流密度,自动报警并调节。 广东陶瓷元器件镀金电镀设备槽体设备采用 PVC、PP 等耐酸碱材料,根据电解液特性定制,有效抵御盐酸、铬酸等药液腐蚀。
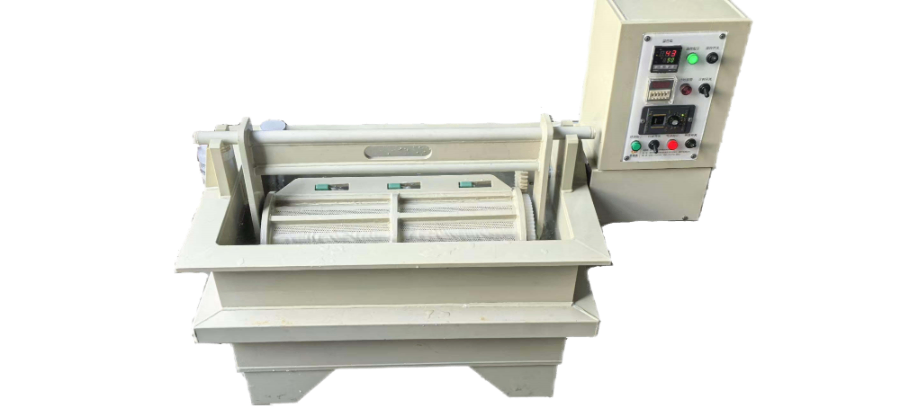
三筒式电阻电容全自动滚镀设备
是为电阻、电容等微型电子元件设计的自动化电镀装置,通过三滚筒协同作业与全流程智能控制,实现高效、高精度镀层加工。要点:
1.结构与原理
三滚筒系统:
三个滚筒可同步处理不同工艺或元件(如电阻镀锡、电容镀银),或联动提升产能。滚筒采用PP/PVC等耐腐蚀材质,内部防碰撞分区设计,减少微小元件(如贴片电阻0201)的损伤风险
全自动控制:
集成PLC/工业电脑系统,自动完成上料、电镀、清洗、烘干流程。通过传感器实时监控镀液温度、pH值及电流密度,动态调节参数
电镀优化:
多级过滤与温控装置确保镀液稳定性;多点阴极导电技术适配电阻引脚、电容电极的复杂接触需求
2.优势
高效灵活:三滚筒并行作业,产能较单筒提升50%以上,可同时处理多规格元件或多镀种
镀层高一致性:滚筒匀速旋转结合智能调控,确保微小元件表面镀层均匀
低损耗率:防摩擦结构+精细转速控制,元件破损率低于0.1%
3. 应用与要点
典型场景:
电阻类:金属膜电阻端头镀锡、高精度电阻镀金
电容类:铝电解电容电极镀铜、MLCC电容镀镍抗氧化
关键注意:
按元件尺寸匹配滚筒孔径,防止漏料
定期检测镀液金属离子浓度,避免杂质影响镀层导电性
维护自动传输系统,减少卡料风险。
志成达设计研发的滚挂一体电镀实验设备镀液的选择:
1.镀铜液方面
酸性镀铜液导电性强、分散性佳,能快速镀厚铜,常用于电子元件底层镀铜;
碱性镀铜液稳定性好,腐蚀性小,所得铜层结晶细、结合力强,适用于钢铁基体打底。
2.镀镍液
瓦特镍镀液成分简单、易维护,镀层光亮耐磨,在防护装饰性电镀中广泛应用;
氨基磺酸镍镀液分散与深镀能力优,镀层内应力低、延展性好,多用于对镀层质量要求高的电子、航天领域。
3.镀锌液里
碱性镀锌液阴极极化作用强,锌层耐腐蚀性好;
酸性镀锌液电流效率高、沉积快,外观光亮,不过腐蚀性强。
4.镀金液
有物镀金液,镀层均匀光亮、硬度高;
无氰镀金液则更环保。
5.镀银液
物镀银液电镀性能好,镀层导电导热优;
硫代硫酸盐镀银液毒性小、更环保。选择镀液要综合零件材质、形状、使用环境及实验目的等,兼顾成本与环保。
总结:
在选择镀液时,需要根据待镀零件的材质、形状、尺寸、使用环境以及实验目的等因素进行综合考虑,同时还需考虑镀液的成本、环保性和操作难度等因素。 刷镀设备通过手持导电笔局部涂覆电解液,适用于机械零件磨损修复或特殊形状工件的局部电镀。
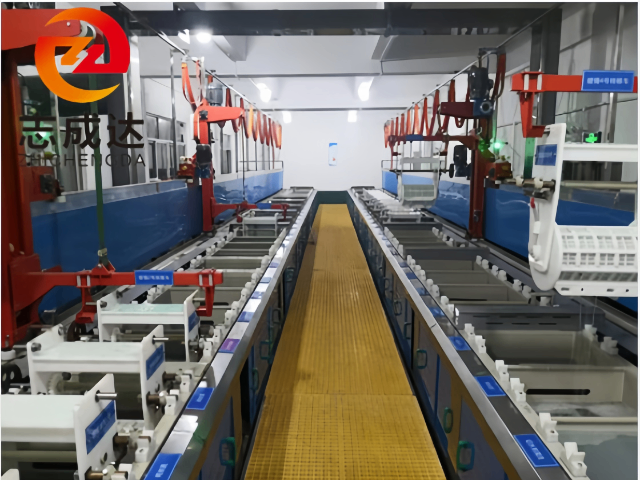
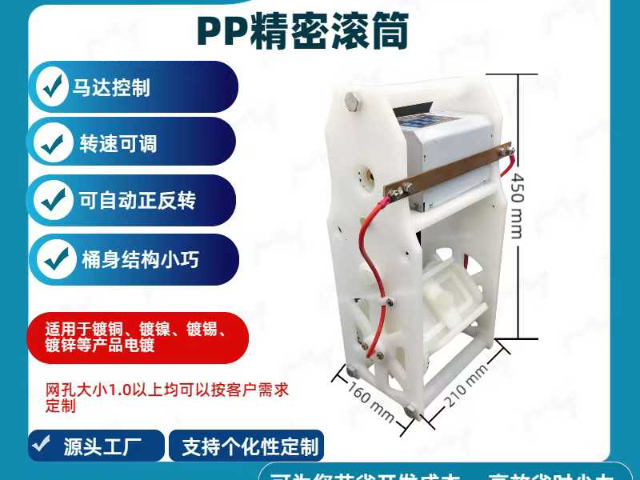
滚镀机的工作原理
将小工件装入带孔的滚筒(聚氯乙烯或不锈钢材质),滚筒浸入电解液后缓慢旋转(5~15 转 / 分钟),通过滚筒壁的孔洞使电解液流通,同时工件在滚筒内翻滚,确保镀层均匀附着。
优势:
高效率:单次可处理数千件小工件,产能远超挂镀(适合单件或少量)。
低成本:减少人工挂卸成本,滚筒导电杆统一通电,能耗相对较低。
均匀性:工件在滚筒内动态接触电解液,避免屏蔽效应(挂镀中工件相互遮挡导致镀层不均)。
与生产线其他环节的配合
前处理:需先通过除油、酸洗去除工件表面油污和氧化皮,否则影响镀层结合力(滚镀机不具备前处理功能,依赖生产线前段设备)。
后处理:滚镀完成后,工件随滚筒吊出,进入水洗槽、钝化槽或封闭槽(如镀锌后的蓝白钝化),终干燥(生产线后段设备完成)。
自动化控制:滚镀机的转速、电镀时间、电流电压等参数由生产线 PLC 系统统一控制,与传输装置(如行车)联动,实现 “上料→前处理→滚镀→后处理→下料” 全流程自动化。 废水处理设备分类收集含铬、镍等废水,经化学沉淀、离子交换处理,确保重金属达标排放。防爆型电镀设备价格
环保型电镀设备的废气收集系统采用蜂窝状活性炭吸附塔,深度处理酸雾废气,确保排放达标。福建电镀设备运输价
电泳生产线的主要组成部分:
1.前处理系统
对工件表面进行清洗、除油、除锈、磷化(或钝化)等处理,确保表面洁净并增强涂层附着力。
设备包括:预清洗槽、脱脂槽、酸洗槽、磷化槽、水洗槽、烘干炉等。
2.电泳槽系统
电泳主槽:容纳电泳液,工件在此进行涂装,槽体需恒温控制(通常 20~30℃)。
循环过滤系统:保持电泳液均匀,过滤杂质,防止颗粒污染涂层。
电源系统:提供直流电源,控制电压、电流参数,调节涂层厚度和质量。
超滤(UF)系统:分离电泳液中的水分和杂质,回收涂料并净化废水。
3.后处理系统
清洗工序:电泳后水洗(超滤水洗、纯水洗)去除工件表面残留的电泳液,避免杂质影响涂层质量。
烘干固化线:通过烘箱或隧道炉对湿膜进行高温固化(通常 160~200℃),形成坚硬的漆膜。
4.自动化控制系统
集成 PLC 或工业计算机,控制各工序的时间、温度、电压、液位等参数,实现全流程自动化。
配备输送系统(如悬挂链、滚床、机械手),实现工件的连续传输。 福建电镀设备运输价
与电镀设备相关的文章
经济型电镀设备供应商家
- 自动化电镀设备周边设备 2025-11-11
- 广东超声波电镀设备 2025-11-11
- 江苏脉冲电镀设备 2025-11-11
- 医疗器材电镀设备厂家直销 2025-11-11
- 手动电镀设备生产过程 2025-11-10
- 湖北随州新能源电镀设备 2025-11-10
- 国产电镀设备产业 2025-11-10
- 重庆电镀设备厂家直销 2025-11-10
- 贵州超声波电镀设备 2025-11-10
- 广东防爆型电镀设备 2025-11-09
- 福建电镀设备生产线 2025-11-09
- 四川国产电镀设备 2025-11-09
与电镀设备相关的产品
与电镀设备相关的新闻
-
湖南连续电镀设备 2025-11-08 05:08:36半导体滚镀设备 是一种于半导体制造中金属化工艺的精密设备,主要用于在半导体晶圆、芯片或微型元件表面沉积均匀的金属镀层。其在于通过可控的电化学或化学镀工艺,实现高精度、高一致性的金属覆盖,满足集成电路封装、先进封装及微机电系统等领域的特定需求 与传统滚镀不同,半导体滚镀更注重工艺洁净度...
-
深圳电镀设备周边设备 2025-11-07 03:08:24如何选择适合的电镀周边设备? 需结合工艺需求、生产规模、预算及环保要求,以下建议: 一、明确需求 1.工艺类型根据镀层种类选择设备,例如镀铬需耐高温镀槽,镀金需高精度整流器。前处理/后处理流程决定是否需要超声波清洗机、甩干机等配。 2.生产规模中小批量:优先选择模块化设备...
-
脉冲电镀设备厂家直销 2025-11-07 00:19:30除油超声波清洗机设备特点:槽体设计为全不锈钢结构,整体美观大方,采用SUS304/316L不锈钢板成型,坚固耐用。功能完善,安装简单方便,易操作,安全可靠。采用质量换能器和独特发生器,超声强劲有力,搭配日本震头,确保清洗力强且经久耐用。配备自动温控加热装置,温控范围为室温~100℃。超声波槽体与发生...
-
深圳自动化电镀设备 2025-11-06 04:09:07滚镀机的工作原理 将小工件装入带孔的滚筒(聚氯乙烯或不锈钢材质),滚筒浸入电解液后缓慢旋转(5~15 转 / 分钟),通过滚筒壁的孔洞使电解液流通,同时工件在滚筒内翻滚,确保镀层均匀附着。 优势: 高效率:单次可处理数千件小工件,产能远超挂镀(适合单件或少量)。 低成本:...
与电镀设备相关的问题
新闻资讯
产品推荐
-
安徽低温螺杆式冷水机冷水机
2026-02-12 -
大型冷水机厂家
2026-02-11 -
江西冷水机功能
2026-02-10 -
湖北水冷式螺杆式冷水机
2026-02-09 -
车载整流机设备厂家
2026-02-07 -
江苏电镀重金属废水冷却净化冷水机
2026-02-06 -
电镀镀锌工艺快速降温冷水机设备
2026-02-05 -
电镀精密电子元件微型冷水机参数
2026-02-04 -
金闸整流机百度百科
2026-02-03