阳极氧化线的主要组成部分 1. 前处理系统 目的:表面油污、氧化皮和杂质,确保氧化膜与基体结合牢固。 工序: 除油-碱蚀 / 酸洗-多级水洗 2. 阳极氧化处理系统 氧化槽: 材质:耐酸碱的 PP、PVC 或玻璃钢,内置阴极板(铅板、不锈钢)和导电装置。...
电镀设备基本参数
- 品牌
- 志成达
- 型号
- 志成达
- 基材
- PVC
电镀设备企业商机
半导体滚镀设备
是一种于半导体制造中金属化工艺的精密设备,主要用于在半导体晶圆、芯片或微型元件表面沉积均匀的金属镀层。其在于通过可控的电化学或化学镀工艺,实现高精度、高一致性的金属覆盖,满足集成电路封装、先进封装及微机电系统等领域的特定需求
与传统滚镀不同,半导体滚镀更注重工艺洁净度、镀层精度及与半导体材料的兼容性。
二、功能
1.金属互连:在晶圆上形成铜导线。
2.凸块制备:沉积锡、铜、金等材料,用于芯片与基板的电气连接。
3.阻挡层/种子层镀覆:镀钛、钽等材料,防止金属扩散并增强附着力。
三、设备组成
1.电镀槽:
材质:耐腐蚀材料,避免污染镀液
镀液循环系统:维持镀液成分均匀,过滤颗粒杂质
2.旋转载具:
晶圆固定装置:真空吸附或机械夹持,确保晶圆平稳旋转
转速控制:通过伺服电机调节转速,优化镀层均匀性
3.阳极系统:
可溶性/不溶性阳极:铜、铂等材料,依镀层需求选择
阳极位置调节:控制电场分布,减少边缘效应
4.供液与喷淋系统:
多点喷淋头:均匀分配镀液至晶圆表面,避免气泡滞留
流量控制:精确调节镀液流速,匹配不同工艺需求
5.控制系统:
PLC/工控机:集成温度、pH值、电流密度等参数监测与反馈。
配方管理:存储不同镀层的工艺参数 喷淋式电镀设备利用高压喷头将电解液均匀喷洒在工件表面,加速离子交换,提高电镀效率,形状复杂的工件。重庆电镀设备产业
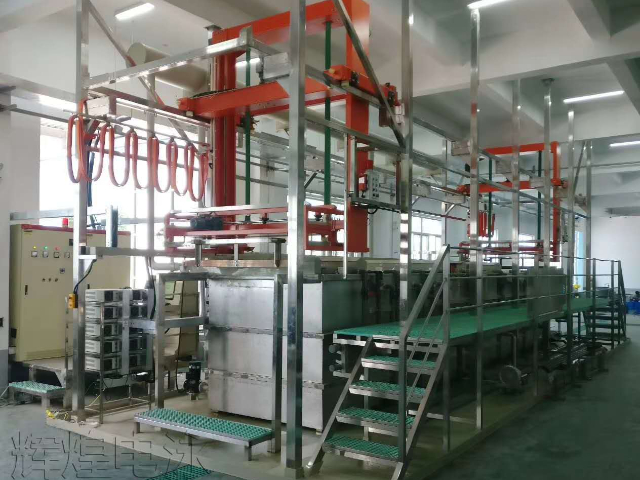
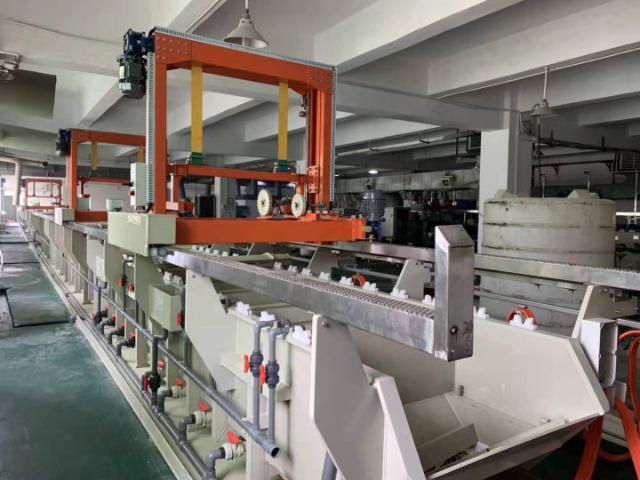
全自动龙门式电镀生产线
是一种高效、智能化的电镀生产系统,通过龙门机械手实现工件的全流程自动化传输与精细加工,广泛应用于金属表面处理行业。
一、设备结构与组成龙门架与机械手龙门桁架:横跨电镀槽上方,搭载伺服驱动的机械臂,实现三维空间内的精确定位(重复精度±0.1mm)。夹具系统:根据工件形状(如螺丝、连接器、汽车零件)定制夹具,确保抓取稳固。电镀槽组包含 前处理槽(除油、酸洗)、电镀槽(镀锌、镀镍等)、后处理槽(钝化、烘干)等,槽位数量可按工艺扩展(如8~20槽)。槽内配备液位传感器、温控装置及循环过滤系统,保障镀液稳定性。控制系统PLC+HMI:控制器预设工艺参数(电流、时间、温度),触摸屏实时监控运行状态。智能调度算法:优化机械手路径,减少空载时间,提升产能(如每小时处理500~2000件) 重庆电镀设备产业贵金属电镀设备配备净化循环系统,严格把控镀金液杂质含量,满足芯片键合线的超高纯度要求。
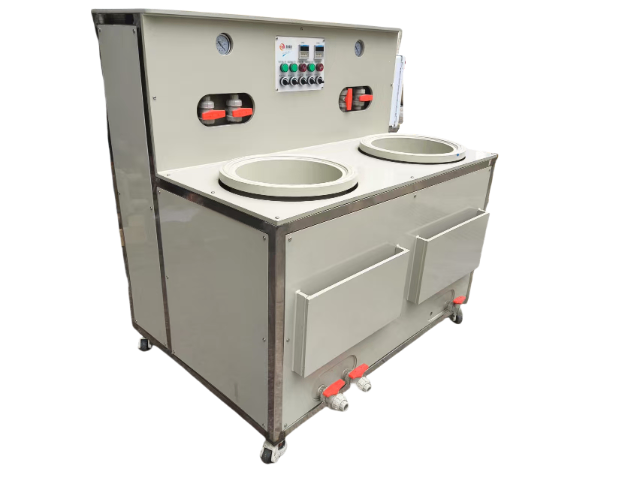
志成达研发的真空机,在电镀设备中的作用?
主要体现在某些特定的电镀工艺(如真空电镀或物相沉积)中,真空机为电镀过程提供必要的真空环境,从而提升镀层质量。以下是两者的具体关联及协同作用:
1. 真空环境在电镀中的作用
避免氧化与污染:真空环境可排除空气中的氧气、水蒸气和其他杂质,防止镀层氧化或污染,提高金属镀层的纯度。
增强附着力:在低压条件下,金属粒子动能更高,能更紧密地附着在基材表面,提升镀层的结合强度。
均匀性与致密性:真空环境减少气体分子干扰,使金属沉积更均匀,形成致密、无缺陷的镀层。
2. 主要应用工艺
真空电镀(物相沉积,PVD):工艺过程:通过真空机将腔室抽至低压(如10⁻³至10⁻⁶ Pa),利用溅射、蒸发或离子镀等技术,将金属材料气化并沉积到工件表面。典型应用:手表、首饰、手机外壳的金属镀层,以及工具、刀具的耐磨涂层。
化学气相沉积(CVD):工艺特点:在真空或低压环境中,通过化学反应在基材表面生成固态镀层(如金刚石涂层或氮化钛),常用于半导体或精密器件。
应用领域
电子工业:半导体元件、电路板的金属化镀层。
汽车与航天:发动机部件、涡轮叶片的耐高温涂层。
消费品:眼镜框、手机中框的装饰性镀膜。
电泳生产线是一种基于电泳涂装技术(Electrophoretic Deposition, EPD)的自动化生产线,主要用于在工件表面均匀涂覆一层涂料(通常为水性漆),形成具有防腐、装饰或功能性的涂层。
其原理:
利用电场作用,使带电的涂料粒子定向迁移并沉积在工件表面,是现代工业中常用的高效涂装工艺之一。
电泳生产线的主要应用领域
1.汽车工业
汽车车身、底盘部件、发动机零件、车轮等的底漆涂装,是汽车防腐的关键工艺(如整车电泳涂装线)。
2.家电与电子
冰箱、洗衣机、空调等金属外壳,以及电子元件、电机部件的防腐涂装。
3.五金与建材
门窗型材(铝合金电泳)、卫浴五金、工具、医疗器械等的表面处理。
4.航空航天与船舶铝合金部件的防腐涂装,海洋设备的耐盐雾涂层。 挂镀导电装置采用磷铜合金挂具,表面镀硬铬增强导电性,减少接触电阻导致的镀层不均问题。
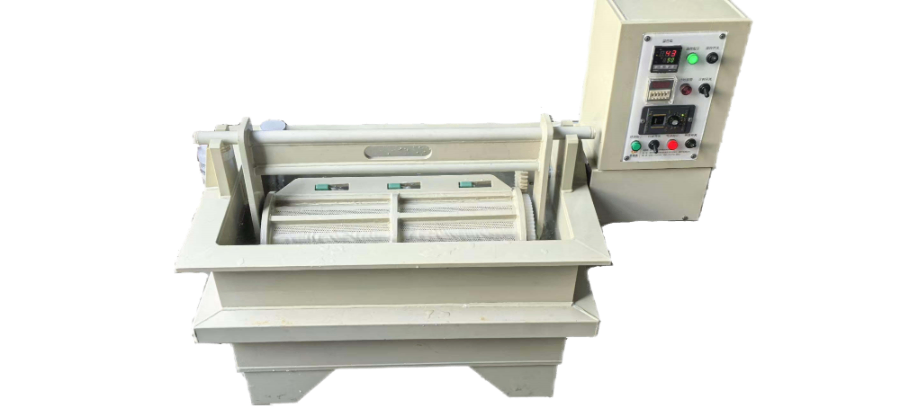
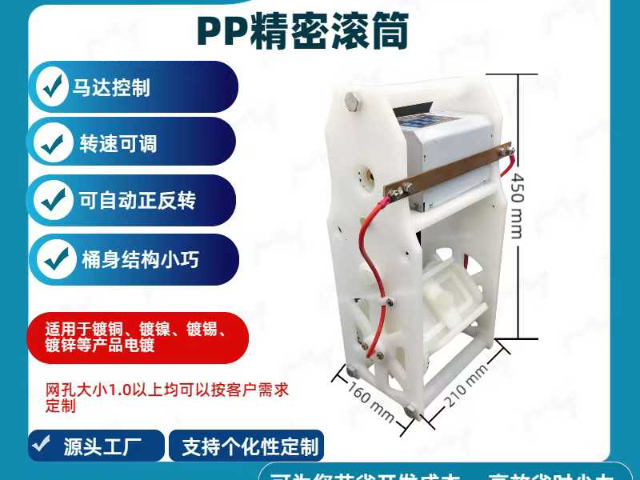
滚镀机的工作原理
将小工件装入带孔的滚筒(聚氯乙烯或不锈钢材质),滚筒浸入电解液后缓慢旋转(5~15 转 / 分钟),通过滚筒壁的孔洞使电解液流通,同时工件在滚筒内翻滚,确保镀层均匀附着。
优势:
高效率:单次可处理数千件小工件,产能远超挂镀(适合单件或少量)。
低成本:减少人工挂卸成本,滚筒导电杆统一通电,能耗相对较低。
均匀性:工件在滚筒内动态接触电解液,避免屏蔽效应(挂镀中工件相互遮挡导致镀层不均)。
与生产线其他环节的配合
前处理:需先通过除油、酸洗去除工件表面油污和氧化皮,否则影响镀层结合力(滚镀机不具备前处理功能,依赖生产线前段设备)。
后处理:滚镀完成后,工件随滚筒吊出,进入水洗槽、钝化槽或封闭槽(如镀锌后的蓝白钝化),终干燥(生产线后段设备完成)。
自动化控制:滚镀机的转速、电镀时间、电流电压等参数由生产线 PLC 系统统一控制,与传输装置(如行车)联动,实现 “上料→前处理→滚镀→后处理→下料” 全流程自动化。 无氰镀锌设备使用锌酸盐络合剂替代。重庆电镀设备产业
脉冲电化学抛光设备结合电镀与抛光功能,通过瞬间高电流溶解凸起部分,实现镜面级镀层表面。重庆电镀设备产业
全自动磷化线
一种用于金属表面处理的自动化生产线,通过化学磷化工艺在金属表面形成一层磷酸盐转化膜,以提升金属的耐腐蚀性、涂装附着力和润滑性能
一、基本概念
1.磷化(Phosphating)是一种化学表面处理技术,利用磷酸盐溶液与金属(如钢铁、锌、铝等)发生反应,生成一层致密的磷酸盐晶体膜(如磷酸铁、磷酸锌)
功能:防锈、增强涂层附着力、减少摩擦、延长金属寿命
2.全自动磷化线通过自动化设备实现磷化工艺全流程无人化操作,覆盖预处理、磷化、后处理等环节。
二、组成
1.预处理单元
脱脂槽:去除金属表面油污
酸洗槽:氧化皮和锈迹
水洗槽:冲洗残留化学药剂
2.磷化处理单元
磷化槽:主反应区,金属浸泡或喷淋磷化液,生成转化膜
温度与浓度控制:通过传感器和自动加药系统维持工艺参数稳定
3.后处理单元
封闭/钝化槽:增强磷化膜耐腐蚀性
烘干系统:热风或红外烘干,避免水痕残留
4.自动化系统
输送装置:传送带、机械臂或悬挂链,精细控制工件移动
PLC控制:集成温控、液位监测、流程时序管理
数据监控:实时记录工艺参数,支持远程操作与故障诊断
三、工作流程
上料 → 脱脂 → 水洗 → 酸洗 → 水洗 → 表调(调整表面活性)→ 磷化 → 水洗 → 钝化 → 烘干 → 下料。
重庆电镀设备产业
与电镀设备相关的文章
经济型电镀设备供应商家
- 自动化电镀设备周边设备 2025-11-11
- 广东超声波电镀设备 2025-11-11
- 江苏脉冲电镀设备 2025-11-11
- 医疗器材电镀设备厂家直销 2025-11-11
- 手动电镀设备生产过程 2025-11-10
- 湖北随州新能源电镀设备 2025-11-10
- 国产电镀设备产业 2025-11-10
- 重庆电镀设备厂家直销 2025-11-10
- 贵州超声波电镀设备 2025-11-10
- 广东防爆型电镀设备 2025-11-09
- 福建电镀设备生产线 2025-11-09
- 四川国产电镀设备 2025-11-09
与电镀设备相关的产品
与电镀设备相关的新闻
-
湖南连续电镀设备 2025-11-08 05:08:36半导体滚镀设备 是一种于半导体制造中金属化工艺的精密设备,主要用于在半导体晶圆、芯片或微型元件表面沉积均匀的金属镀层。其在于通过可控的电化学或化学镀工艺,实现高精度、高一致性的金属覆盖,满足集成电路封装、先进封装及微机电系统等领域的特定需求 与传统滚镀不同,半导体滚镀更注重工艺洁净度...
-
深圳电镀设备周边设备 2025-11-07 03:08:24如何选择适合的电镀周边设备? 需结合工艺需求、生产规模、预算及环保要求,以下建议: 一、明确需求 1.工艺类型根据镀层种类选择设备,例如镀铬需耐高温镀槽,镀金需高精度整流器。前处理/后处理流程决定是否需要超声波清洗机、甩干机等配。 2.生产规模中小批量:优先选择模块化设备...
-
脉冲电镀设备厂家直销 2025-11-07 00:19:30除油超声波清洗机设备特点:槽体设计为全不锈钢结构,整体美观大方,采用SUS304/316L不锈钢板成型,坚固耐用。功能完善,安装简单方便,易操作,安全可靠。采用质量换能器和独特发生器,超声强劲有力,搭配日本震头,确保清洗力强且经久耐用。配备自动温控加热装置,温控范围为室温~100℃。超声波槽体与发生...
-
深圳自动化电镀设备 2025-11-06 04:09:07滚镀机的工作原理 将小工件装入带孔的滚筒(聚氯乙烯或不锈钢材质),滚筒浸入电解液后缓慢旋转(5~15 转 / 分钟),通过滚筒壁的孔洞使电解液流通,同时工件在滚筒内翻滚,确保镀层均匀附着。 优势: 高效率:单次可处理数千件小工件,产能远超挂镀(适合单件或少量)。 低成本:...
与电镀设备相关的问题
新闻资讯
产品推荐
-
安徽低温螺杆式冷水机冷水机
2026-02-12 -
大型冷水机厂家
2026-02-11 -
江西冷水机功能
2026-02-10 -
湖北水冷式螺杆式冷水机
2026-02-09 -
车载整流机设备厂家
2026-02-07 -
江苏电镀重金属废水冷却净化冷水机
2026-02-06 -
电镀镀锌工艺快速降温冷水机设备
2026-02-05 -
电镀精密电子元件微型冷水机参数
2026-02-04 -
金闸整流机百度百科
2026-02-03