- 品牌
- MST
- 型号
- 齐全
- 样品或现货
- 现货
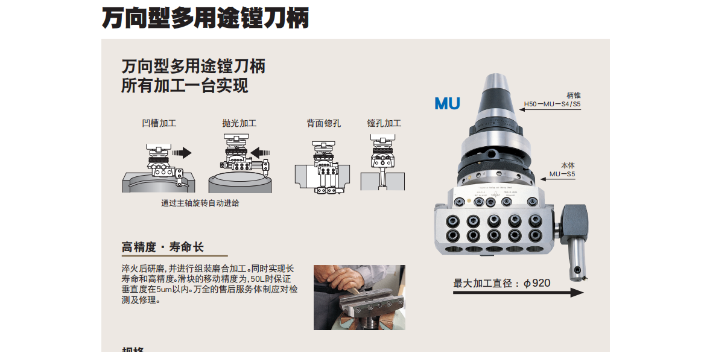
MST角度头固定座架和定位拴组合对应所有定位块。可以照常利用主轴旁原有定位块,安装类型有直圆孔型,直槽型,锥槽型,锥孔型。MST角度头直柄拴。主要用于钻孔和丝锥加工,可以供给冷却液。MST角度头直柄开口拴,和定位块没有间隙,结合更坚固,不能进行ATC工具交换。MST角度头锥度拴,通过弹力压住圆锥销,定位确实坚固。MST角度头供给冷却液,使用直柄拴时,通过安装冷却液导管(LOC6)可以确实对刀尖供给冷却液。倾向于选择更廉价刀柄,而非更好品质刀柄,结果反而导致很终加工成本更高,进而制约企业的发展。在利用石墨刀具加工时,刀具刃口处的强度较好,冲击力和耐磨性是也较好。MST刀具SKO联系方式
随切削高速化的发展,刀具要在比以前高得多的转速下进行切削加工,BT刀柄的连接性能会出现以下主要不足:主轴与刀柄不能实现与主轴端面和内锥面同时定位,导致连接刚度低,尤其是在高转速下,由于离心的作用,主轴锥孔大端扩张量大于小端扩张量,使得刀柄和主轴的接触面积减少,工具系统的径向刚度,定位精度下降。在高速旋转下(特别是转速超过8000rpm后),在离心力作用下刀柄向外的扩张量与主轴孔的扩张量差异明显,而且在孔口部位扩张量的差异要大于刀柄尾部,在拉杆的作用下,刀柄向后移动导致轴向位置发生变化,影响了加工精度和刀具稳定切削条件。并且主轴停车后,刀柄和主轴径向弹性回复,容易使刀柄卡死在主轴中,很难拆卸。刀柄为实心长锥柄结构,因此质量大,在加工中心上应用时,换刀速度较慢,导致非加工时间较长。MST刀具SKO联系方式MST刀具不断创新和研发,以满足客户不断变化的需求。
刀柄是切削刀具和机床主轴之间的关键性接口,刀柄失效会导致刀柄不能发挥作用,造成刀具寿命变短和切削过程的不可靠。典型刀柄失效原因分析:切屑缠绕刀柄,由于刀柄、工件和切屑之间的摩擦,刀柄形成磨损。断续的切削力导致刀柄的表面疲劳。切削力导致的刀柄变形。切削热和切削温度导致刀柄材料结构的相变。刀柄的氧化和腐蚀。备件、配件和连接表面的磨损。如何判断何时更换刀柄:主要的一点:检查机床主轴磨损和自动换刀装置对准。磨损的主轴会导致跳动问题,影响刀柄的精度,降低可实现的工件质量和加工效率。可以对机床主轴的质量进行评估,比如检查其T.I.R.(径向跳动)。
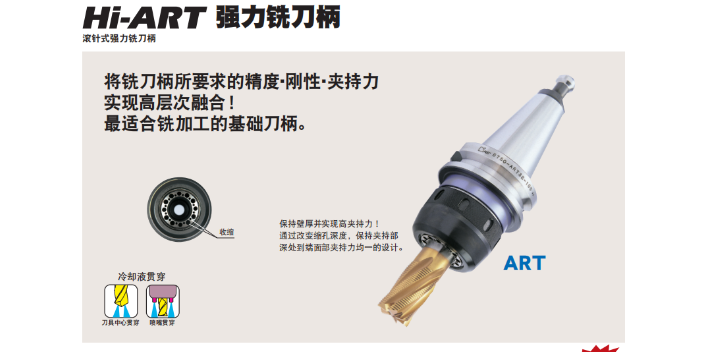
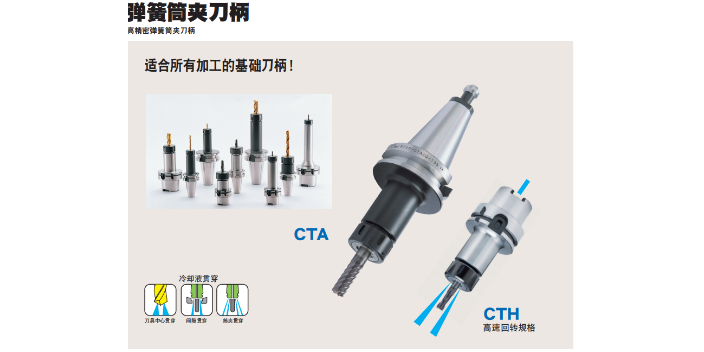
MST刀柄生锈或氧化的处理方法:刀柄为何生锈?1、空气中的水分附着于刀柄上金属会与水分发生反应生锈,尤其SLIMLINE刀柄在加热时表面的油份蒸发处于易锈的状态。2、金属表面的锈迹,随着时间发展会渐渐的腐蚀到内部。主轴通冷方式时特别主轴贯穿方式,冷却液通过刀柄和筒夹内部时,刀柄内部深处残留冷却液会引起生锈。F型(油孔型)油孔型的孔小,冷却液容易残留,请特别注意。如何才能不生锈?存在水分空气(氧)」时,铁就会生锈。通过除去「水分」或「空气(氧)」不直接接触到「金属」后,就可以防止生锈。在制作刀具的时候,多选择一些柔韧性能好的材料。
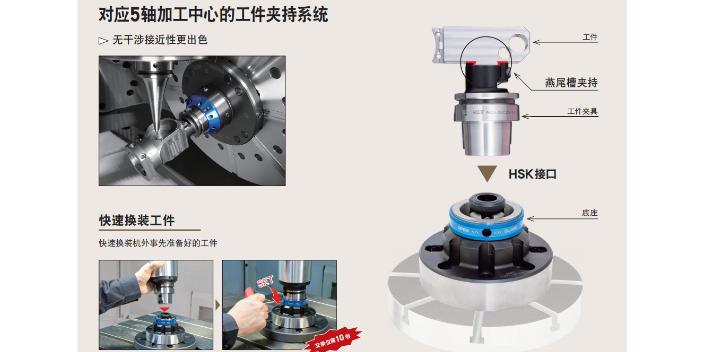
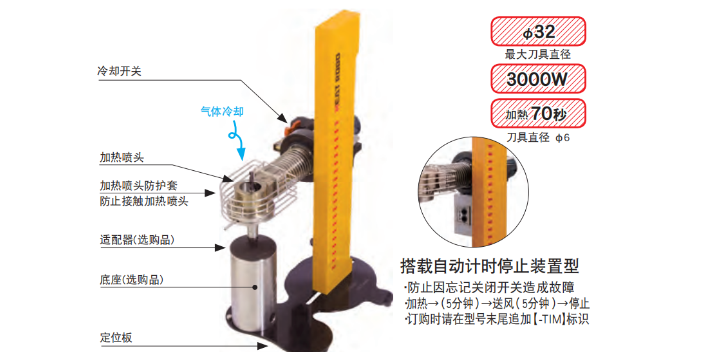
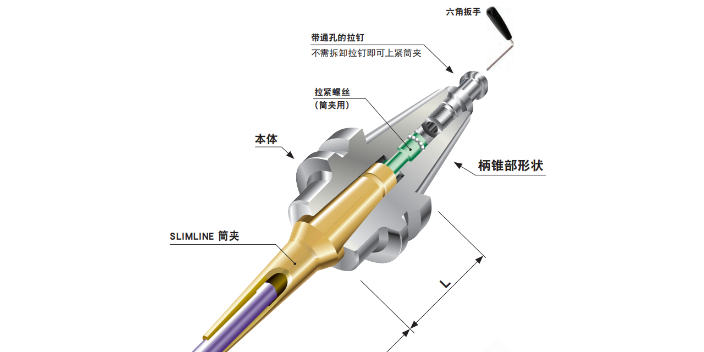
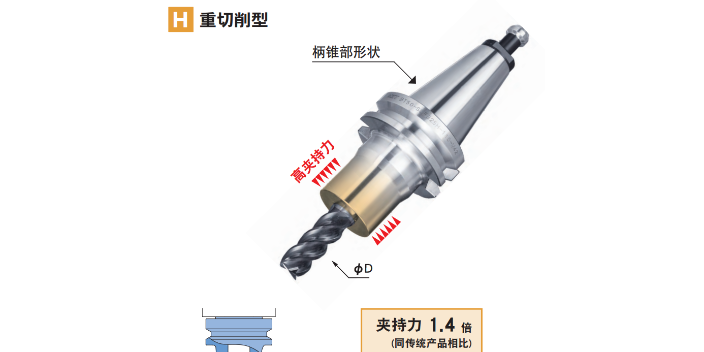
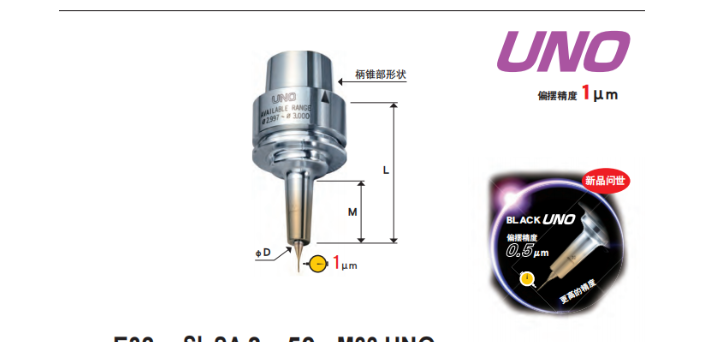
热装刀柄不需筒夹式刀柄夹持刀具用的螺帽和筒夹。是由本体构成的一体型。半角3°,壁厚1.5毫米是非常轻巧细长的形状,尽量避免与工件的干涉。因为可以把刀具突出的长度设定到很短,因此可以进行高刚性,强力稳定的切削,无颤动,得到好质量的加工面。并且我们保证可以飞跃式的提高刀具的使用寿命。高精度等于延长刀具寿命:没有紧固用部件(螺母,筒夹等),与熟练度无关均可准确。高精度进行安装:因为不需进行夹紧程度的调整,无论是谁均可以高精度安装刀具,高精度夹持可延长刀具寿命。高耐久性:同一刀柄即使进行2,000次以上热装卸也没有发生精度退化。MST刀具适用于各种切削液和冷却方法,以优化加工过程和提高刀具寿命。高刚性MST刀具翰默
热装刀柄的优点有刀具寿命延长。MST刀具SKO联系方式
如何延长刀具的使用寿命?注意刀具的涂层:利用金刚石来涂刀具的层面,其硬度变高、耐磨性变好了,但摩擦系数变低等。目前,用金刚石涂层的材料,主要是石墨,那对于数控刀具,较好选择的是也是石磨材料。通过金刚石涂的硬质合金刀具,其优点是把天然金刚石的硬度综合了硬质合金的强度以及断裂韧性等;在国内,金刚石涂层技术不高,仍然是初期阶段,由于其成本的投入不小,所以在近几年,金刚石涂层的发展不快,我们只能把普通刀具作为起点,通过优化其他刀具的功能,从选材方面来改善,尤其普通涂层的结构,在某种程度上分析,在石墨加工当中是可以应用的。MST刀具SKO联系方式


- MST刀具翰默报价 2025-06-17
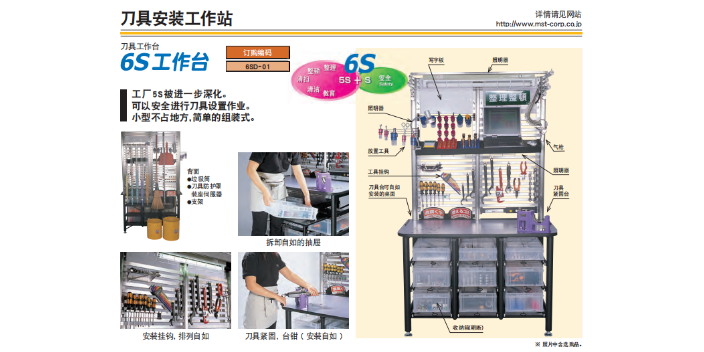
- 专注于精密零件与模具加工MST刀具安装工作站 2025-06-16
- 专注于精密零件与模具加工MST刀具热装刀柄厂家 2024-10-09
- MST刀具MST代理商找上海建泽 2024-10-09
- MST刀具车铣复合刀柄价格 2024-10-09
- 日本MST刀具强力平面铣刀柄代理商上海建泽 2024-09-28
- 适合5轴加工中心使用MST刀具角度头 2024-09-28
- MST刀具MST销售多少钱 2024-05-24