- 品牌
- MST
- 型号
- 齐全
- 样品或现货
- 现货
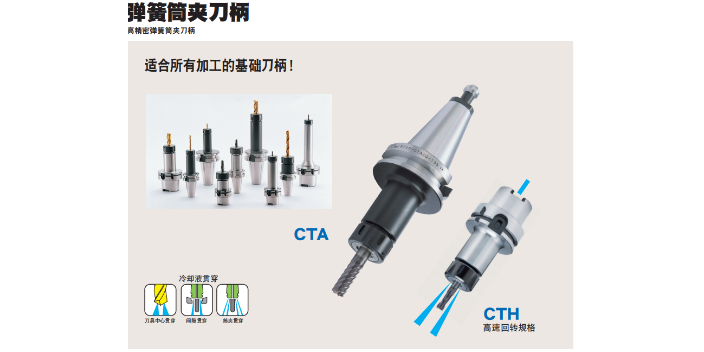
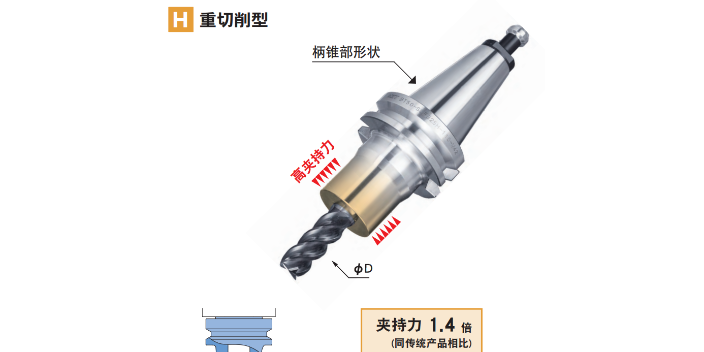
热缩刀柄的保养防护:我们都知道,铁质品如果与水接触后长期暴露在空气中就会生锈,而热缩刀柄也不例如,如果不在防护处理,长时间暴露在空气中,也是会生锈的,如果生锈的话,则会严重影响加工的精度。对于热缩刀柄的防锈,我们通过涂抹专属防锈油,隔绝刀柄和空气、水分的直接接触。具体保养方案:热缩刀柄在使用完成后,首先应先用吹风设备尽量吹干净刀枘上的各种废屑、切屑液等杂质,尤其是刀柄内孔更应着重清洁一番。用吹风设备清洗干净后,对刀柄内外喷涂防锈油进行防锈保护。如果要使用做好防锈处理的热缩刀柄,先在对刀柄进行加热前,先清理干净刀柄内外表面的防锈油。刀具的前面受到的压力和摩擦不是很大,出现坑度的时候比较少,这时刀具的磨损主要是在后面。专注于精密零件与模具加工MST刀具高精度筒夹刀柄
磨损的刀柄将不能提供良好的精度并且会迅速磨损刀具,也会导致加工表面粗糙度差,甚至可能损害机床主轴。锥面磨损/ 微动磨损:检查定位锥面是否磨损或损坏。锥面的任何问题都会直接影响加工精度,如果锥面有任何缺陷,则应该更换刀柄。如果锥面上有很明显的痕迹,可能发生了微动磨损。当两个刚性部件(刀柄和主轴)相互摩擦就会产生微动磨损,微动磨损是由于刀柄锥面和主轴间配合不好导致,磨损会产生振动和热。如果在锥面上会看见小铜色的凹点或痕迹,这说明刀柄正在磨损。微动磨损往往容易被误认为是氧化,一旦出现明显的微动磨损,刀柄就应该被更换。使用寿命长MST刀具日进热装刀柄的优点有刀具寿命延长。
刀片材料主要依据被加工工件的材料、工件表面的精度要求、切削载荷的大小及切削加工过程中有无冲击和振动等条件决定。刀片尺寸主要是指有效切削刃的长度,根据背吃刀量ap和主偏角kr确定,使用时可查阅相关手册。刀片形状根据被加工工件表面形状、切削方法、刀具寿命和刀片的可转位次数等因素来选择。刀尖圆弧半径的大小直接影响刀尖的强度和被加工零件的表面粗糙度。通常在背吃刀量较小的精加工、细长轴加工或机床刚度较差的情况下,选取较小的刀尖圆弧半径;在需要刀刃强度高、零件直径大的粗加工中,选择使用较大的刀尖圆弧半径。
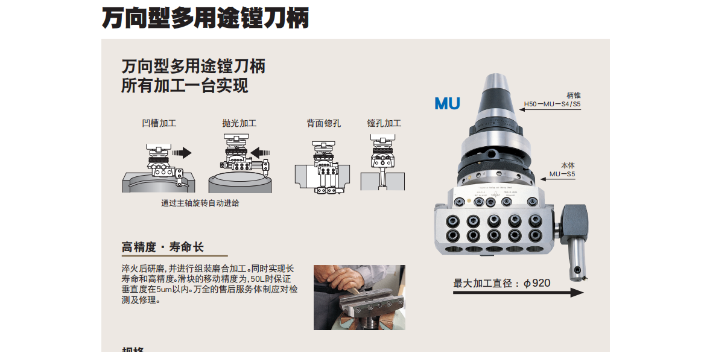
角度头即铣头按输出情况分类:1、单输出铣头——该类型的铣头较为常见,刚性较佳,可大范围应用于各类使用场合。2、双输出铣头——该铣头采用双向输出,且双向的同心精度、垂直精度较佳,可以很好地解决使用者在需求高精度时手动转角度、打表校正的麻烦,避免重复误差,提高生产加工效率和精度。3、立卧两用铣头——该铣头可同时进行立式及卧式加工,采用双向止推轴承及伞形齿轮分离式原理,校正更显得方便快速,其内部采用高速止推轴承,由两方向固定,可承受重切削。4、万向铣头——又称全能铣头,该铣头刀具的旋转中心线与机床主轴旋转中心线所成角度可调,可调角度范围一般为0~90度,但也有一些特殊的可调超过90度。MST刀具不断创新和研发,以满足客户不断变化的需求。
如何延长刀具的使用寿命?刀具磨损的状况分析:在金属切削过程中,由于切削力和切削热等现象,刀具的前、后面都会不同程度的受到磨损。特别是在高温环境下进行切削时,更容易缩短数控刀具的使用时间。前刀面磨损主要是指在切削塑性材料时,尤其是切削厚度很大的情况。在切削的过程中,刀具的前面出现了一个个小洞,时间长了,“小洞”逐渐变大,之后甚至会出现裂缝的情况,所以刀具在加工塑性材料工件时,要多关注前刀面的磨损。后刀面磨损在切削塑性较低材料时,切削的深度不深,速度不快,刀具的前面受到的压力和摩擦不是很大,出现坑度的时候比较少,这时刀具的磨损主要是在后面。通过后角的改变来增强刀具的寿命,方法是采用把后角的角度增大,这样使得刀具刃口的强度变得很低。上海建泽代理日本MST刀具温风式加热器
MST刀具在切削过程中可保持稳定的切削力,提高工件的加工精度和表面质量。专注于精密零件与模具加工MST刀具高精度筒夹刀柄
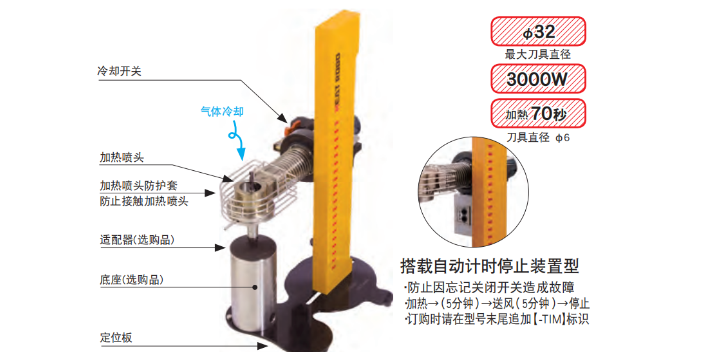
基于半导体制冷的接触式热装刀柄冷却系统及方法,属于水循环冷却领域。本发明技术方案要点为:系统包括待冷却刀柄,主控模块,小储水罐,与小储水罐对应的可调速水泵一,大储水罐,与大储水罐对应的可调速水泵二,半导体制冷器,温度检测装置一,温度检测装置二,冷却罩,水冷散热器及直流风机;方法包括:根据温度数据控制直流风机的转速及开闭,控制可调速水泵一及可调速水泵二的开闭,控制半导体冷却器的开闭,以及判断待冷却刀柄冷却是否完成冷却。通过半导体制冷与循环水冷散热器组合给刀柄冷却降温,实现冷却刀柄更快速,并且,增加了刀柄温度及环境温度检测功能,能准确判断刀柄是否冷却,避免了冷凝水污染刀柄。专注于精密零件与模具加工MST刀具高精度筒夹刀柄


- MST刀具翰默报价 2025-06-17
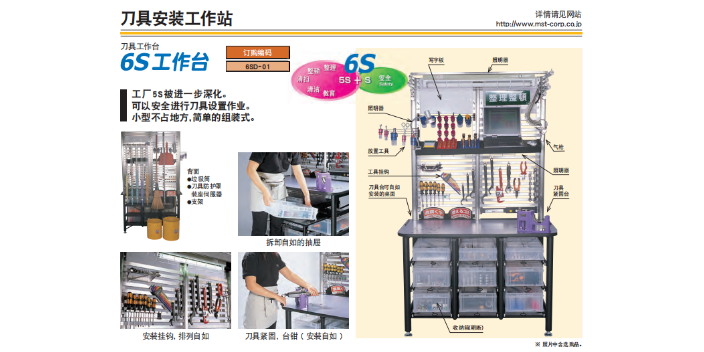
- 专注于精密零件与模具加工MST刀具安装工作站 2025-06-16
- 专注于精密零件与模具加工MST刀具热装刀柄厂家 2024-10-09
- MST刀具MST代理商找上海建泽 2024-10-09
- MST刀具车铣复合刀柄价格 2024-10-09
- 日本MST刀具强力平面铣刀柄代理商上海建泽 2024-09-28
- 适合5轴加工中心使用MST刀具角度头 2024-09-28
- MST刀具MST销售多少钱 2024-05-24