- 品牌
- MST
- 型号
- 齐全
- 样品或现货
- 现货
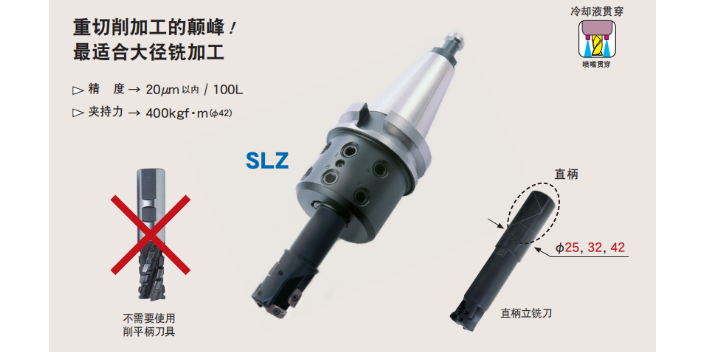
刀柄安装在主轴头上,刀柄在 Z 方向上有明确的机械支撑,因此,在较高转速下,不会因离心力增大而进入主轴。动平衡和同轴度:根本的错误在加工准备阶段可能已经发生,致使较小振动和安全的过程控制不可能实现。要实现稳定的 HSM 加工,按照要求对刀具和刀柄装置进行动平衡并对其同轴度进行检查是至关重要的。还必须考虑与动平衡质量有关的旋转速度极限。动平衡不好或同轴度不好的旋转刀具系统将导致:非常糟糕的表面质量;非常低的刀具使用寿命;糟糕的加工稳定性和安全性;可能损坏铣削主轴。动平衡质量对整个旋转系统的动态性能有着重要的影响MST刀具的产品经过严格的质量控制,确保每一把刀具都具有出色的切削效果。日本MST刀具强力铣刀柄
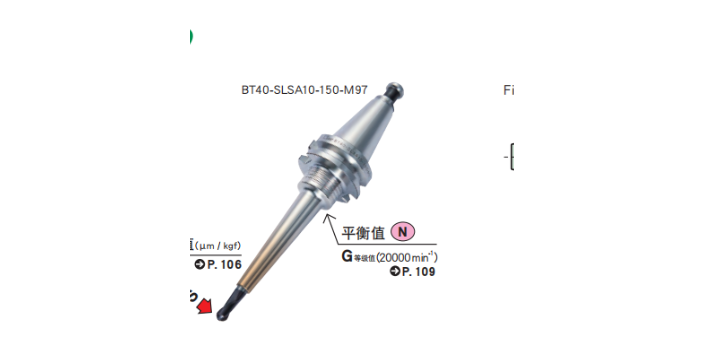
刀柄锥面微动磨损痕迹:当刀柄插入主轴时,磨损的锥面会引起偏心定位,这就是所谓的" 跳动"。在加工中跳动会引起刀具的过早磨损和失效,还会引起过度振动导致加工表面粗糙度差,此时就需要额外的加工来对其进行修正。振动也会导致主轴的疲劳生热和主轴轴承的损坏。T.I.R.(径向跳动)用来测量在刀柄总成中刀具的轴向变形量,每0.02mm 的跳动刀具的寿命会减少10%。衬套具有特殊的槽和图案,能坚固地夹紧刀具,因此会比夹头更快地磨损。磨损的衬套会使刀具更早地失效,当衬套磨损明显时就应该进行替换以保持刀具- 刀柄总成的精度和性能。如果衬套外径或内径有任何损伤就应该将它替换。上海建泽代理日本MST刀具主轴检测棒在利用石墨刀具加工时,刀具刃口处的强度较好,冲击力和耐磨性是也较好。

立铣刀主要用在立式铣床上加工凹槽、阶台面,也可以利用靠模加工成形表面。立铣刀圆周上的切削刃是主切削刃,端面上的切削刃是副切削刃,故切削时一般不宜沿铣刀轴线方向进给。为了提高副切削刃的强度,应在端刃前面上磨出棱边。波形刃立铣刀是在普通高速钢立铣刀的螺旋前刀面的基础上,用所用铣夹具将螺旋前刀面再加工成波浪形螺旋面,它与后刀面相交成波浪形切削刃。相邻两波形刃的峰谷沿轴线错开一定距离,使切削宽度减小,而切削刃的实际切削厚度约增大三倍,切下的切屑窄而厚,降低了切削变形程度,并使切削刃避开表面硬化层而切入工件。波形刃使切削刃各点刃倾角、工作前角以及承担的切削负荷均不相同。而且波形刃使同一端截面内的齿距也不相同。
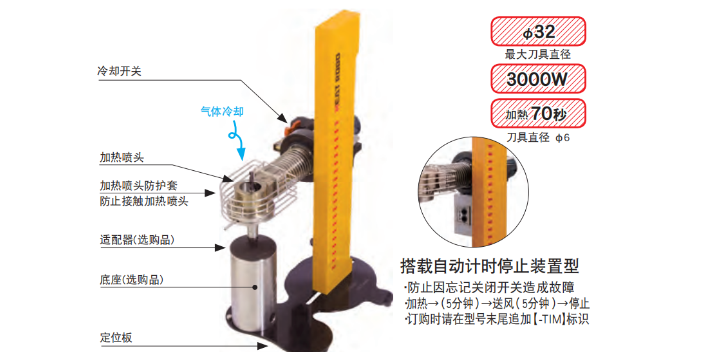
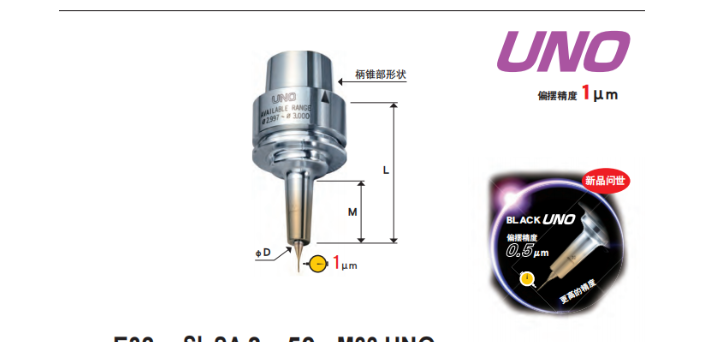
热装式刀柄的寿命:1、日本MST热装刀柄SLIMLINE的热装温度为较大430℃,不会超过720℃的耐热温度。反复多次进行热装操作也不会对刀柄产生影响,刀柄精度不会下降。2、其他品牌热装刀柄700℃进行多次加热后,内孔变形收缩,刀具难以插入,刀柄精度下降。反复进行热装操作,材质发生变化,刀柄性能降低。热装温度430℃以下即可实现热装操作,对刀柄寿命不会产生影响。690℃,产生过度加热现象。由于反复加热、冷却,刀柄安装孔会发生形变(变小),即使加热也无法插入刀具。通过适合的刀柄,刀具和刀具突出长度的组合,可以实现高效、高品味的加工。
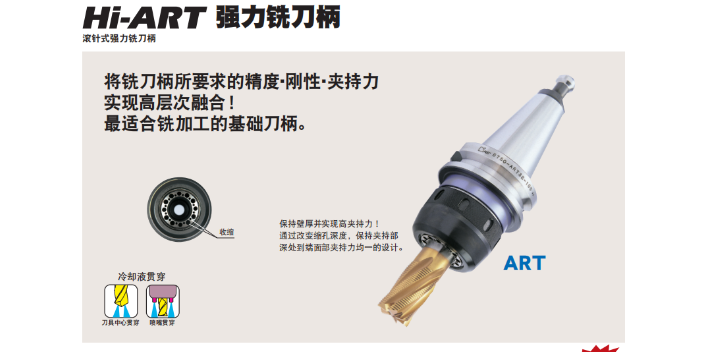
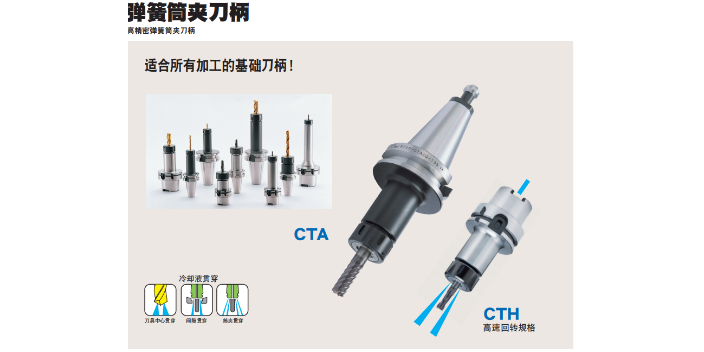
为什么选择MST刀具高精度筒夹刀柄?成形铣刀是根据工件的成形表面形状而设计切削刃廓形的所用成形刀具,有尖齿和铲齿两种类型。前者与一般尖齿铣刀一样,用钝后重磨刀齿的后刀面,其耐用度和加工表面质量较高,但因后刀面也是成形表面,制造与刃磨都比较困难。后者的齿背(后刀面)是按照一定的曲线铲制的,用钝后则重磨前刀面(平面),比较方便。所以在铣削成形表面时,多采用铲齿成形铣刀。设计和使用成形铣刀的关键在于每次重磨后,要求刀齿的切削刃形状不变和具有适当的后角,且要工艺性好,制造、刃磨简单。为了满足这些要求,铲齿成形铣刀常制成侧前角γf=0?(这时前刀面就在铣刀轴向平面内),且铲齿铣刀的后刀面应是铣刀切削刃在绕其轴线回转的同时,沿其半径方向均匀地趋近铣刀轴线而形成的表面。刀具在加工塑性材料工件时,要多关注前刀面的磨损。MST刀具温风式加热器价格
MST刀具采用空气冷却设计,有效降低刀具温度,提高加工精度。日本MST刀具强力铣刀柄
刀具振动直接影响加工所获得的表面质量。因此,极其重要的是:在HSM精加工过程中具有均匀的切削力特性,以便不引发刀具振动。相邻几何特性对切削力均匀性有积极的影响。同轴度好有利于负载在切削刃上均匀分布;较大的切削刃重叠有利于获得均匀的切削力特性(较大螺旋角和槽数);短切削长度有利于获得较好的刚性(相对于机床陡壁,轴的直径被减小一点);芯部横截面状态很好,槽口处的应力集中很小。还可以使用HSM加工度材料,这意味着抗变形能力随着待加工材料硬度的增加而增大。切削刃上负载增加,要求对切削刃的几何形状进行稳定的设计。然而,高速切削状态下在工件表面的自由区域还将产生更多的摩擦热,这意味着必须减小刀具的间隙角。因此,增加切削刃的稳定性只能通过减小斜角的方式实现。在材料很硬、刀具材料很脆的情况下,甚至可能导致负的斜角。日本MST刀具强力铣刀柄


- MST刀具翰默报价 2025-06-17
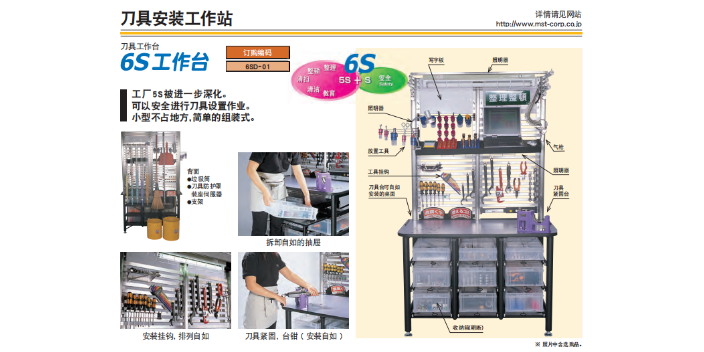
- 专注于精密零件与模具加工MST刀具安装工作站 2025-06-16
- 专注于精密零件与模具加工MST刀具热装刀柄厂家 2024-10-09
- MST刀具MST代理商找上海建泽 2024-10-09
- MST刀具车铣复合刀柄价格 2024-10-09
- 日本MST刀具强力平面铣刀柄代理商上海建泽 2024-09-28
- 适合5轴加工中心使用MST刀具角度头 2024-09-28
- MST刀具MST销售多少钱 2024-05-24