- 品牌
- MST
- 型号
- 齐全
- 样品或现货
- 现货
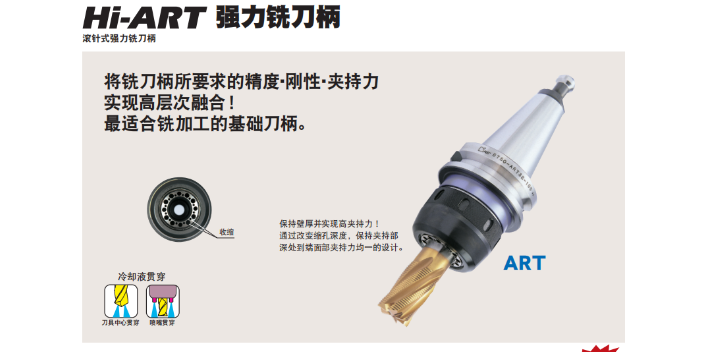
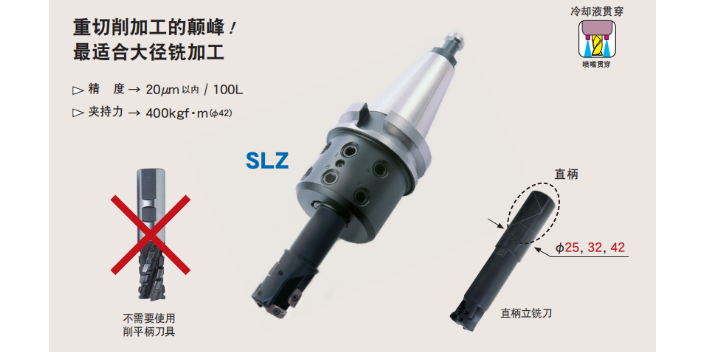
随切削高速化的发展,刀具要在比以前高得多的转速下进行切削加工,BT刀柄的连接性能就出现以下主要不足:主轴与刀柄不能实现与主轴端面和内锥面同时定位,导致连接刚度低,尤其是在高转速下,由于离心为的作用,主轴锥孔大端扩张量大于小端扩张量,使得刀柄和主轴的接触面积减少,工具系统的径向刚度,定位精度下降。在高速旋转下(特别是转速超过8000rpm后),在离心力作用下刀柄向外的扩张量与主轴孔的扩张量差异明显,而且在孔口部位扩张量的差异要大于刀柄尾部,在拉杆的作用下,刀柄向后移动导致轴向位置发生变化,影响了加工精度和刀具稳定切削条件。并且主轴停车后,刀柄和主轴径向弹性回复,容易使刀柄卡死在主轴中,很难拆卸。主轴的膨胀还会引起刀具及夹紧机构质心的偏离,从而影响主轴的动平衡。刀柄为实心长锥柄结构,因此质量大,在加工中心上应用时,换刀速度较慢,导致非加工时间较长。强力铣刀柄的特点:高刚性;夹持力强,是所有夹持类刀柄中夹持力更大的。MST刀具日进价格
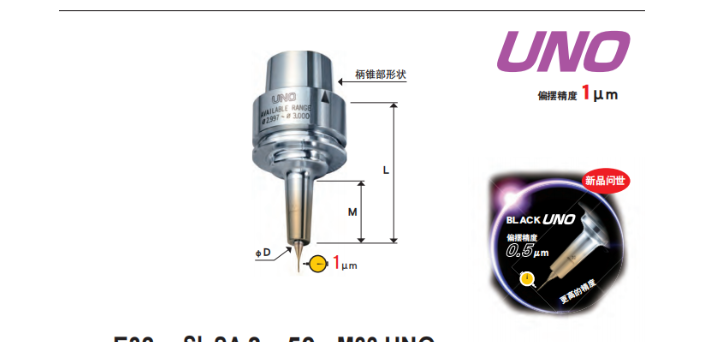
在加工现场,会有铁粉以及油污混合的杂质,无论怎么擦拭都无法彻底清理干净,如果内径没有槽的话,生成的油膜容易使刃具在刀柄中发生打滑并且会使夹持力降低到1/2以下。槽的尺寸也很重要,过小发挥不了效果,过宽会使刃具柄部损伤,导致在使用过程中出现问题。例如:300kg·m夹持力的刀柄,刃具柄部每1cm2约会承受2ton的压力。以往滚针锁紧方式的刀柄内壁比较薄,虽然夹持力比较大,但本体刚性不好,容易出现掉刀的现象。近来内壁厚10mm的刀柄成为主流产品,这样不但保证了夹持力,同时也增强了刚性。MST刀具SKO找上海建泽MST热装式刀柄无论进行多少次热装夹,热取出操作,材质不会发生变化,刀柄精度不会劣化。
数控铣床上用的镗孔刀具与数控车床上用的内孔刀具在结构上是相似的,只是刀柄结构有所差异,通常数控铣床上用的镗刀大部分为圆柱直柄镗刀。数控加工过程中除用到以上刀具外,有时还用到一些成型刀具。为了适应数控机床对刀具耐用、稳定、易调、可换等的要求,近几年机夹式可转位刀具得到较广的应用,在数量上达到整个数控刀具的30%~40%,金属切除量占总数的80%~90%。铣削刀具的选择:铣刀类型的选择:铣刀类型应与被加工工件的尺寸与表面形状相适应,加工较大的平面应选择面铣刀;加工凸台、凹槽及平面轮廓应选择立铣刀;加工毛坯表面或粗加工孔可选择镶硬质合金的玉米铣刀;加工曲面可采用球头铣刀;加工曲面较平坦的部位可采用环形铣刀;加工空间曲面、模具型腔或凸模成形表面多采用模具铣刀;加工封闭的键槽选择键槽铣刀。铣刀参数的确定:面铣刀粗铣时刀具直径应小些,精铣时,铣刀直径应大些,尽量包容整个加工宽度。立铣刀应根据工件的材料、刀具的加工性质选择合适的刀具参数。
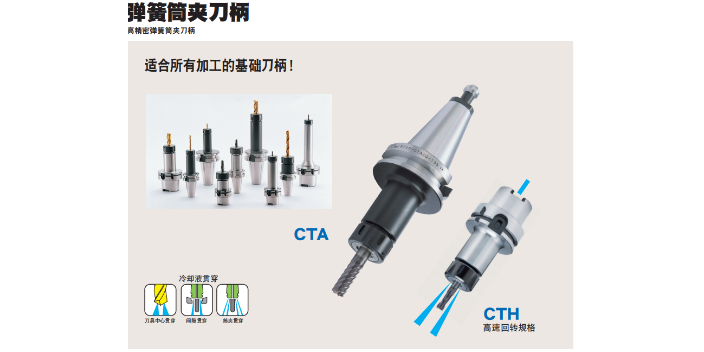
刀片材料主要依据被加工工件的材料、工件表面的精度要求、切削载荷的大小及切削加工过程中有无冲击和振动等条件决定。刀片尺寸主要是指有效切削刃的长度,根据背吃刀量ap和主偏角_kr确定,使用时可查阅相关手册。刀片形状根据被加工工件表面形状、切削方法、刀具寿命和刀片的可转位次数等因素来选择。刀尖圆弧半径的大小直接影响刀尖的强度和被加工零件的表面粗糙度。通常在背吃刀量较小的精加工、细长轴加工或机床刚度较差的情况下,选取较小的刀尖圆弧半径;在需要刀刃强度高、零件直径大的粗加工中,选取较大的刀尖圆弧半径。弹簧夹头刀柄主要用于钻头、铣刀、丝锥等直柄刀具及工具的装夹。

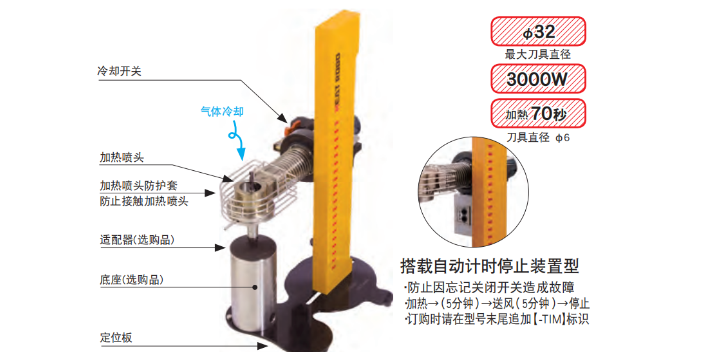
热装刀柄的感应加热线圈,包括具有一定锥度的耐高温材料制成的绕线柱,多股聚氨酯圆铜绞线,磁场聚集槽,磁场聚集盖,过热保护模块及工作指示灯等。本发明感应加热线圈通过电磁感应原理对刀柄进行非接触式加热,线圈采用特殊绕制结构,特制的磁场聚集部件及组装结构使其产生的磁场集中的线圈的中上部,使刀柄加热段集中在顶部,从而顺利实现刀柄对刀具的热装与取出,并且极大地提高了加热效率,缩短了刀具热装与取出得时间。快速拆装刀具的热装刀柄,包括一端与加工中心机床主轴相连接的刀柄主体,所述刀柄主体的另一端设有夹紧刀具的夹持部延长段,刀具夹持于该夹持部延长段的夹持孔中。综上所述,本实用新型结构简单,不但有效节约了刀柄的制作成本,提高了拆装刀具时的效率,同时还很好地解决了刀柄平衡性问题,保障刀柄在高转速使用时良好的加工精度,同时有效保护了机床主轴精度和使用寿命。刀柄为实心长锥柄结构,因此质量大,在加工中心上应用时,换刀速度较慢,导致非加工时间较长。MST刀具SKO找上海建泽
由于各种加工的要求不尽相同,与之相呼应是不同夹紧方式的刀柄。MST刀具日进价格
铣刀的种类很多(大部分已经标准化),按齿背形式分铣刀可分为尖齿铣刀和铲齿铣刀两大类。尖齿铣刀齿背经铣削而成,后刀面是简单平面,用钝后重磨后刀面即可。该刀具应用很较广,加工平面及沟槽的铣刀一般都设计成尖齿的。铲齿铣刀与尖齿铣刀的主要区别是有铲制而成的特殊形状的后刀面,用钝后重磨前刀面。经铲制的后刀面可保证铣刀在其使用的全过程中廓形不变。圆柱形铣刀一般用于在卧式铣床上用周铣方式加工较窄的平面。圆柱形铣刀有两种类型:粗齿圆柱形铣刀具有齿数少、刀齿强度高,容屑空间大、重磨次数多等特点,适用于粗加工;细齿圆柱形铣刀齿数多、工作平稳,适于精加工。MST刀具日进价格
上海建泽机械技术有限公司是一家从事机械设备、机电设备技术领域的技术开发、技术转让、技术咨询、技术服务、数控机床、刀具、计算机、软件及辅助设备、机电设备及配件的销售,从事货物进出口业务与技术进出口业务 (依法须经批准的项目 ,经相关部门批准后方可开展经营活动) 的公司,致力于发展为创新务实、诚实可信的企业。上海建泽拥有一支经验丰富、技术创新的专业研发团队,以高度的专注和执着为客户提供五轴加工中心 ,高速加工中心,MST刀具和在线测量,机床周边辅助软件 。上海建泽继续坚定不移地走高质量发展道路,既要实现基本面稳定增长,又要聚焦关键领域,实现转型再突破。上海建泽创始人薛建明,始终关注客户,创新科技,竭诚为客户提供良好的服务。


- MST刀具翰默报价 2025-06-17
- 专注于精密零件与模具加工MST刀具安装工作站 2025-06-16
- 专注于精密零件与模具加工MST刀具热装刀柄厂家 2024-10-09
- MST刀具MST代理商找上海建泽 2024-10-09
- MST刀具车铣复合刀柄价格 2024-10-09
- 日本MST刀具强力平面铣刀柄代理商上海建泽 2024-09-28
- 适合5轴加工中心使用MST刀具角度头 2024-09-28
- MST刀具MST销售多少钱 2024-05-24