
- 品牌
- 胜钥
- 型号
- 齐全
- 可售卖地
- 全国
- 是否定制
- 是
日常保养要点:为保证纸张、保单的裁切质量,平时需要对切纸机进行保养,要点如下:1.根据不同季节,选用合适的液压机油。冬季用20号机油,以保持其流动性;夏季用30号机油,以保持其一定的黏度。2.保持恰当的液压压力。压力过大,会使密封圈爆裂;压力过小,刀片裁切显得迟滞无力。3.用滑石粉或石蜡涂抹切纸平台和刀片口。这样做的好处有两点;一)、减少纸张与平台的摩擦阻力,操作省力;二)、延长刀片的裁切次数,裁切边口光滑整齐。4.加注润滑油。工作前要在机械注油口加注润滑油,保持机器润滑、清洁,不产生噪声,使切纸机经常处于良好的工作状态。温州胜钥环保设备有限公司是一家专注提供分切机设备的企业,值得放心!票据纸分切机供应商
分切机
卸刀、磨刀及装刀解决办法:如果机器切不透,就需要磨刀,首先,把刀落下一半,然后关机把装刀螺丝全部松开,然后拿出卸刀手柄装上去,再把所有螺丝都拆掉,把刀拿下送到专业的磨刀处去磨刀,磨完后按照卸刀程序再把刀装上去,一般磨过的刀都要比原来的刀窄,这时就要把刀调低一些,首先拿一张A3的纸放在刀下,再把刀落到下面关掉电源,把上刀螺丝松开,在刀架的上部有三个调刀螺丝,拿一个内六角向下压,直到刀下的纸裁透就可以。天津铝箔铜箔分切机生产厂家温州胜钥环保设备有限公司为您提供分切机,有需求可以来电咨询!
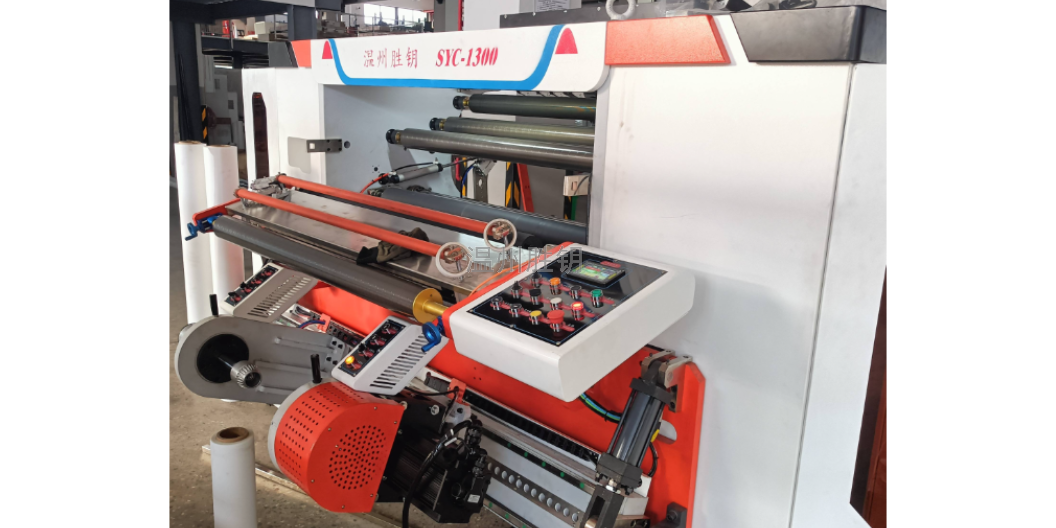
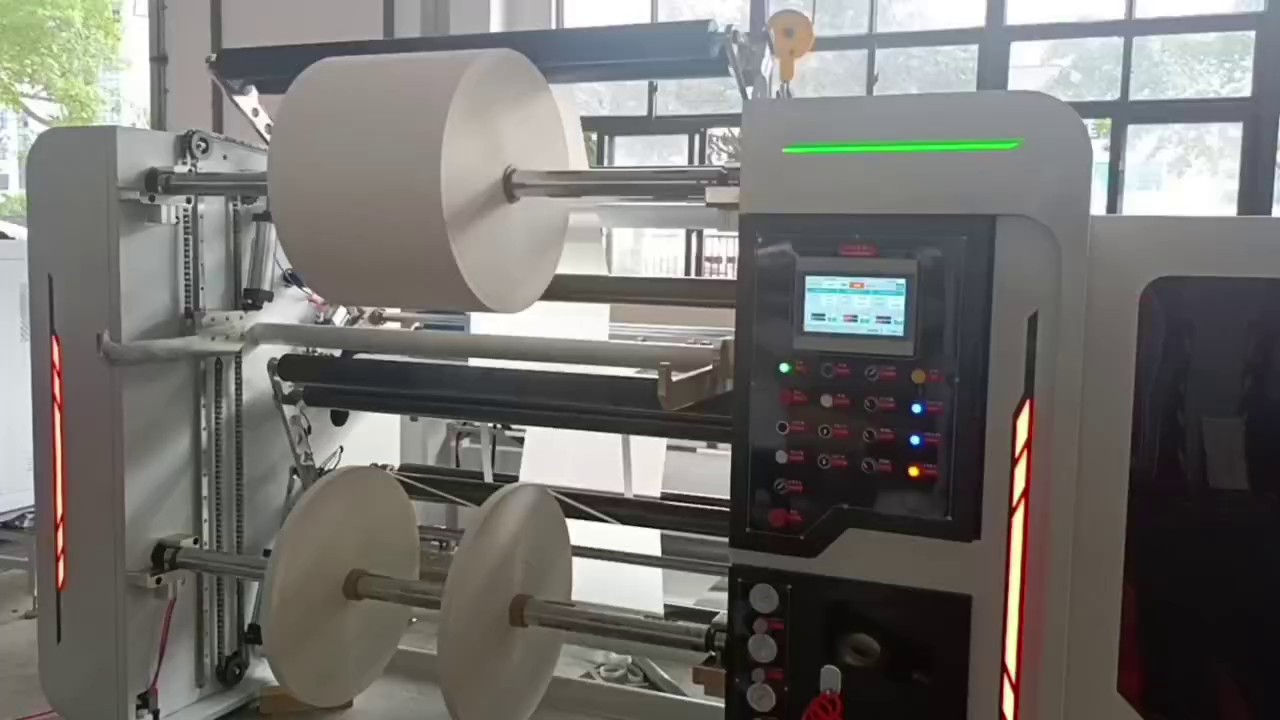
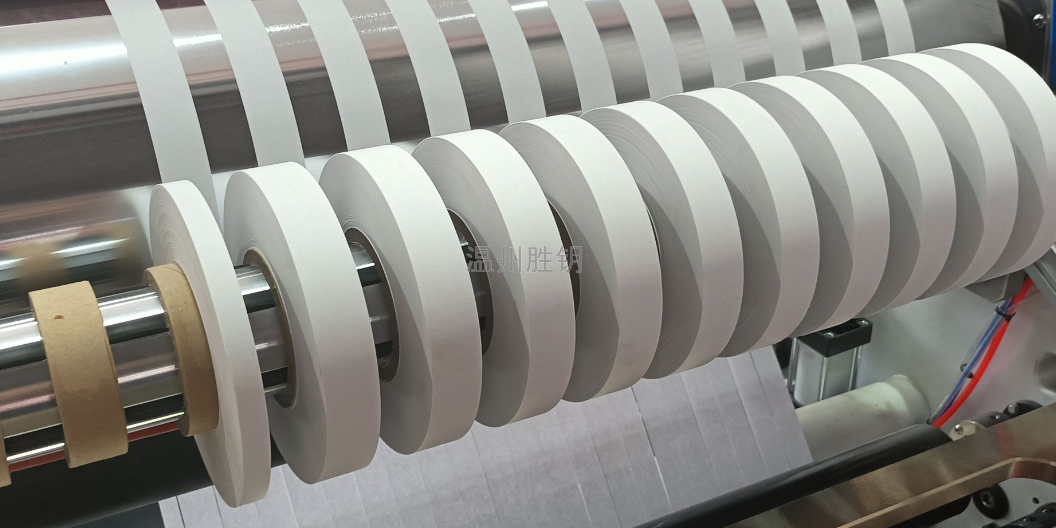
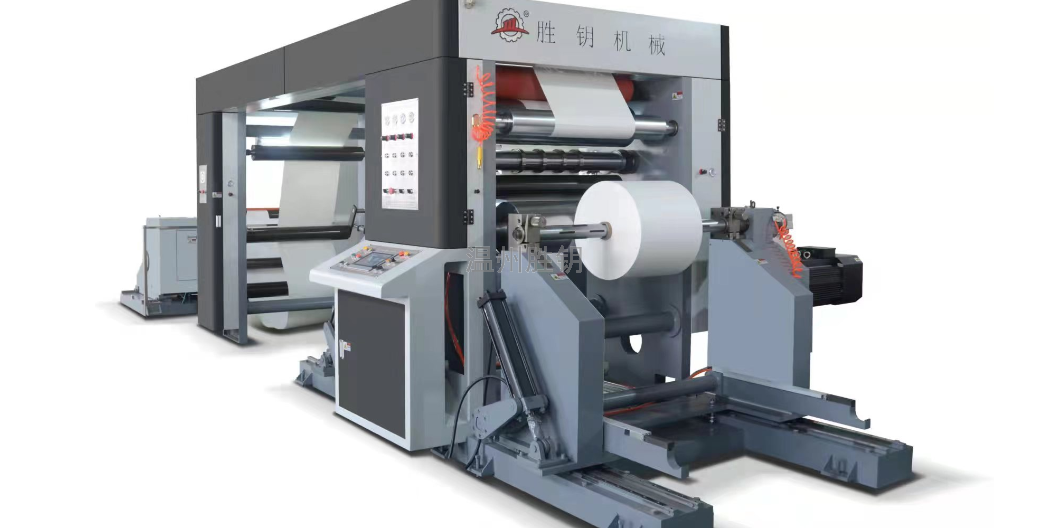
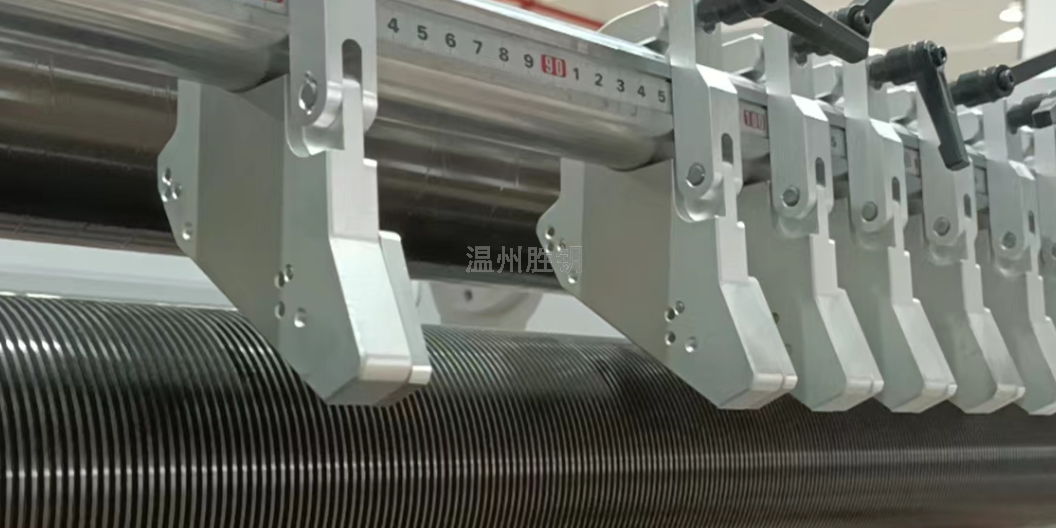
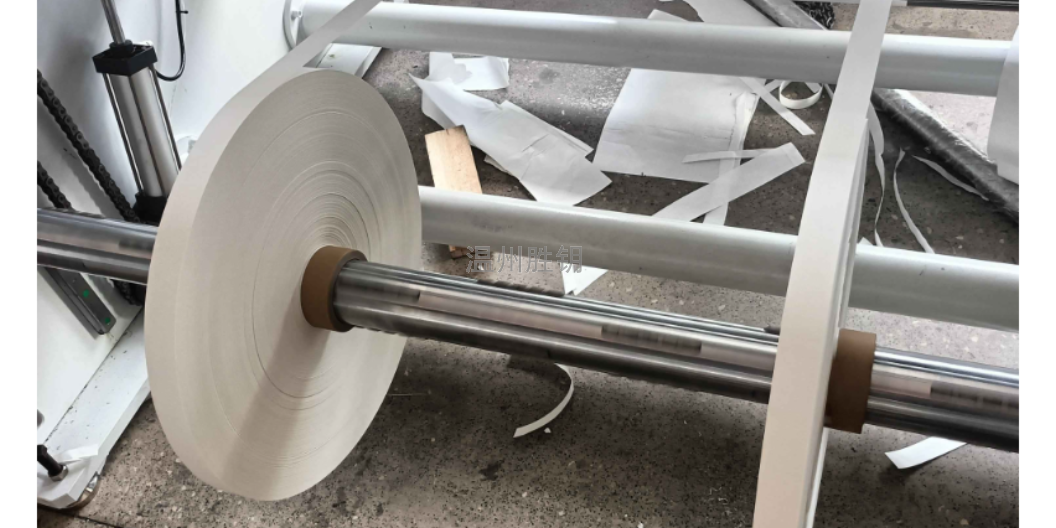
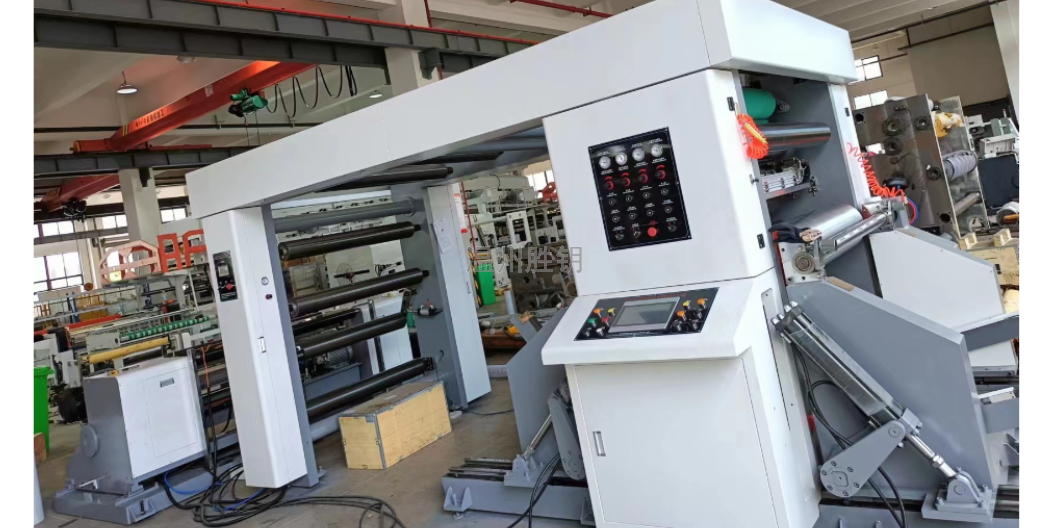
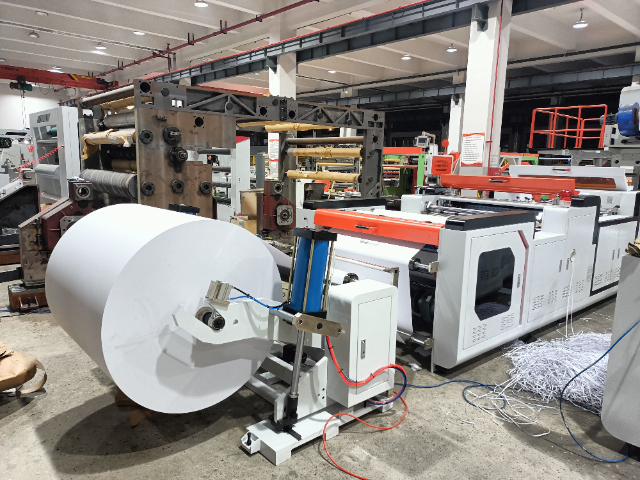
分切机是一种将宽幅纸张或薄膜分切成多条窄幅材料的机械设备,常用于造纸机械及印刷包装机械。自动分切机功能参数全自动分切机分切速度400m/min机器采用双变频电机控制,一个为主电机,另一个电机控制两个收卷轴。分切克重30g-500g,主机采用变频调速,保持加速中平衡运转。2.3”和6”的无轴气压锥顶放卷,激光式纸芯定位技术,自动纠偏修正系统,全自动张力控制,分段张力控制。3.剃刀(平刀)分切和刀槽分切两种分切方式,分切刀自动离合(可备选圆刀分切)。4.同时配备主接触压辊和辅接触压辊,滑差气胀轴收卷3或6英寸,接料平台,方便收卷卸料,自动卸料装置。
注意事项当膜卷运行到设定长度时,设备自动停车在设备运行过程中,根据需要可按停止按钮或减速停机当出现设备或人为事故等紧急状态时,可按电源关闭按钮紧急停车。开机前确保电压、电流及液压等值的正确、稳定设备准备运行前,所有人员必须通知离开卷取设备,确保人身安全才可开机运行。分切机在运行时,切忌用手触摸运行中的膜卷或辊芯,以免将手卷入造成人身伤害。在操作过程中,切忌用刀或硬物划伤、割伤各辊芯人走机停,以免出现机器或产品的损毁温州胜钥环保设备有限公司是一家专业提供分切机的公司,期待您的光临!
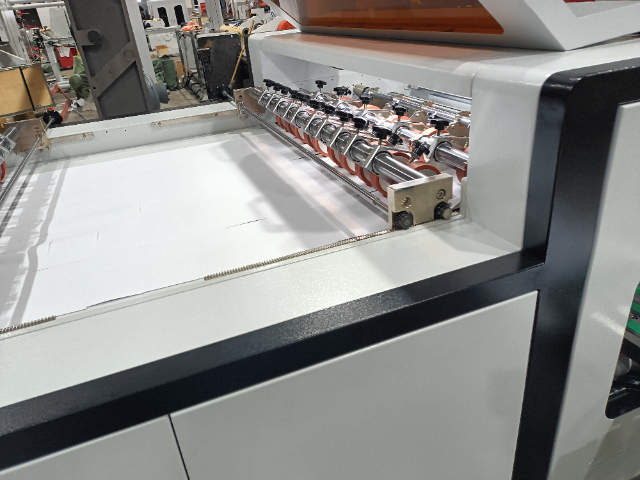
在切纸机的日常使用过程中,可能会遇到多种故障。以下是一些常见的故障及其解决方法。机器无动作可能的原因:电源问题、机器故障等。解决方法:检查电源是否正常,如有问题及时维修;检查机器是否正常,如有问题及时更换或修理。不下刀可能的原因:刀片问题、弹簧问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。离合器故障可能的原因:离合器损坏、弹簧问题等。解决方法:检查离合器是否正常,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。保险螺栓断裂可能的原因:使用不当、保险螺栓松脱等。解决方法:正确使用切纸机,避免违规操作;定期检查保险螺栓是否松动,如有问题及时紧固。压纸器压力不足可能的原因:压力不足、弹簧问题等。解决方法:检查压纸器压力是否正常,如有问题可以通过调整弹簧来增加压力。不能将纸张全部切开可能的原因:刀片问题、驱动问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查驱动系统是否正常,如有问题及时维修或更换。裁切的纸歪斜可能的原因:纸张未送到位、驱动问题等。解决方法:确保纸张送到位,避免歪斜;检查驱动系统是否正常。温州胜钥环保设备有限公司是一家专业提供分切机的公司,有需求可以来电咨询!票据纸分切机供应商
分切机设备,就选温州胜钥环保设备有限公司,有需求可以来电咨询!票据纸分切机供应商
分切机的工艺流程放卷——张力控制——引出牵引——切刀分切(飞边)——收卷操作规格要点:一:开机准备1、检查电源、气源是否正常。2、检查传动部位是否需要加注润滑油、各部件有无松动。3、打开机器电源开关,对照生产排单领取所需要分切的产品。4、切好所需要的纸管。设定控制1、照分切计划单安排的薄膜类型、厚度、长度、宽度等设置分切菜单。2、从PDF中提起相应的BOPP膜档案。3、设定相应规格膜的收卷长度、宽度。4、选择相应的收卷工位,调整好压辊臂及压辊,安装好相应规格的纸芯。票据纸分切机供应商


常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑...
- 青海票据纸分切机什么价格 2026-01-19
- 内蒙古卷筒纸分切机哪家好 2026-01-19
- 四川高速分切机哪家好 2026-01-19
- 河北全自动高速分切机定制 2026-01-18
- 辽宁全自动高精度分切机定制 2026-01-18
- 福建PVC塑料分切机厂商 2026-01-18
- 云南电脑高速分切机厂商 2026-01-18
- 湖南卷筒纸分切机什么价格 2026-01-17
- 天津玻璃纸分切机定制价格 2026-01-17
- 中国台湾特种纸分切机价格 2026-01-17

- 西藏高速分切机规格 2026-01-16
- 安徽玻璃纸分切机哪种好 2026-01-15
- 内蒙古全自动高精度分切机规格 2026-01-15
- 西藏特种纸分切机定制 2026-01-15
- 江苏电脑控制分切机定制厂家 2026-01-13
- 山西烟包纸分切机价格 2026-01-13



- 吉林铜版纸A4切纸机哪种好 03-08
- 湖南玻璃纤维A4切纸机哪里好 03-08
- 皮革类A4切纸机哪种好 03-08
- 山东亚粉纸A4切纸机厂商 03-07
- 山东高精度A4切纸机规格 03-07
- 山东国内A4切纸机厂家 03-07
- 中国澳门数码相纸PVCA4切纸机生产厂家 03-07
- 河南全自动高精度A4切纸机生产厂家 03-06
- 吉林牛皮纸A4切纸机哪种好 03-06
- 安徽高精度A4切纸机供应商 03-06