
- 品牌
- 胜钥
- 型号
- 齐全
- 可售卖地
- 全国
- 是否定制
- 是
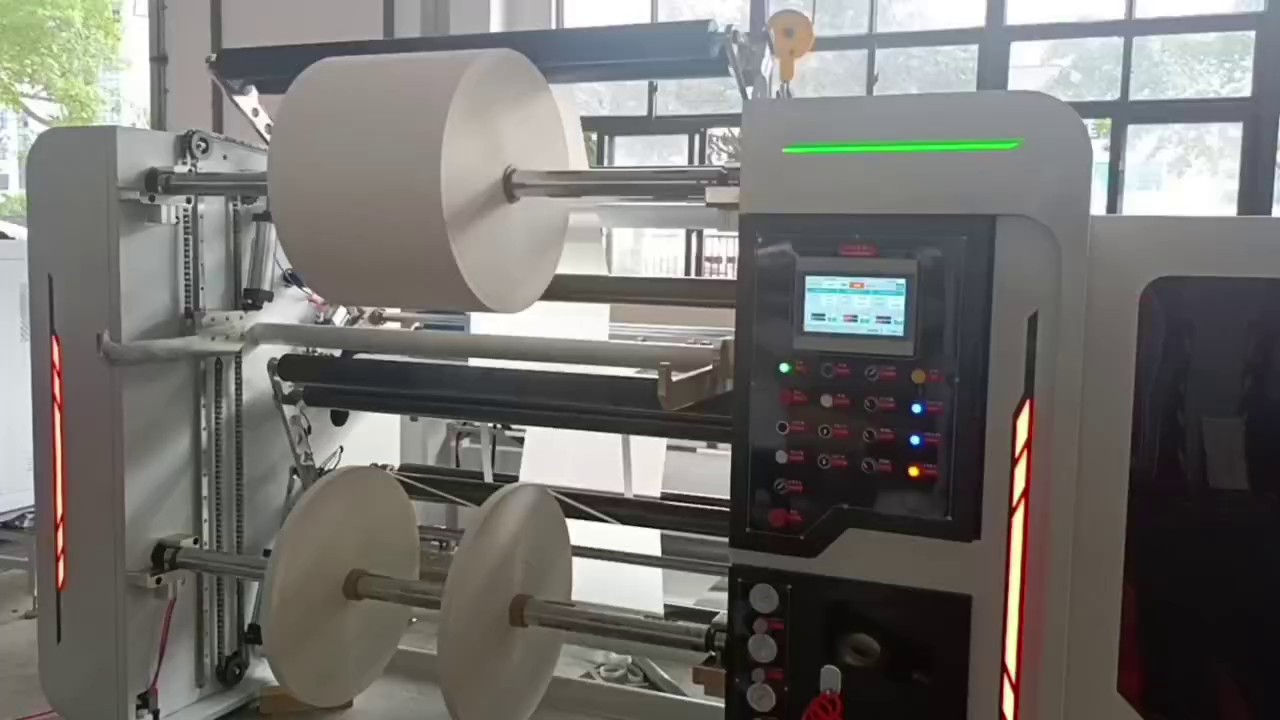
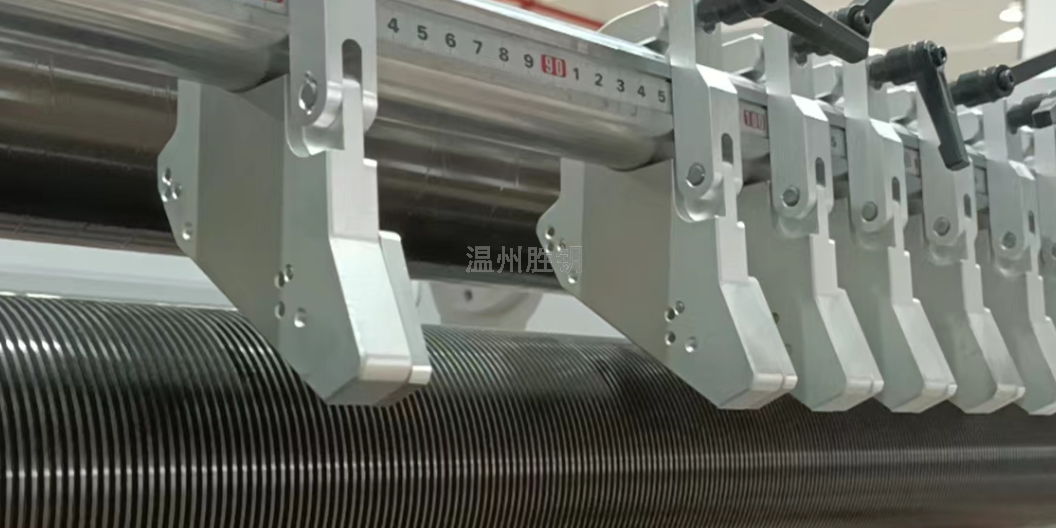
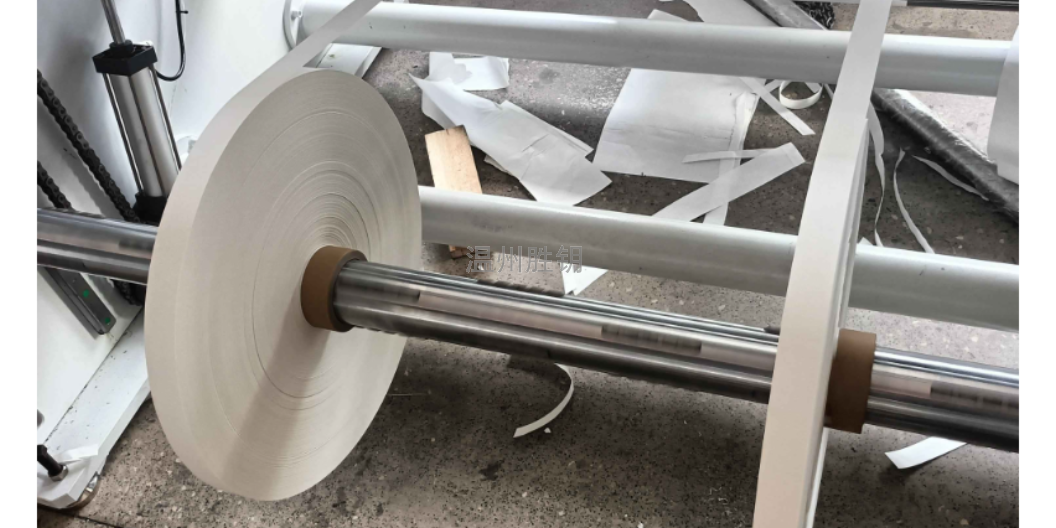
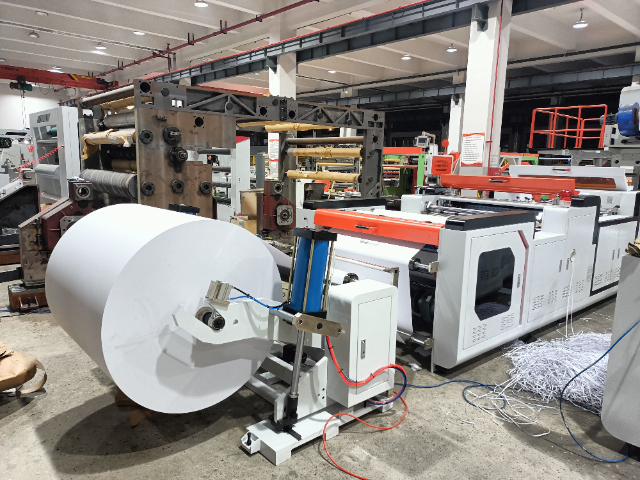
分切机的操作方法操作分切机前,需确保电源已连接,并仔细阅读使用说明书。具体操作步骤如下:1.打开分切机电源,将待切割的纸张放置在调好宽度的圆刀轴下,调整刀片与纸张的距离,确保切割精度,控制调整张力使纸张在一个合适的张力范围内。2.根据需要设置切割长度,将控制杆向前推动,使刀片下降到纸张表面。3.按下启动按钮,分切机开始裁切纸张进行分切复卷。4.分切复卷时或完成后,检查切割效果及平整度,如无问题可将纸卷取出。温州胜钥环保设备有限公司是一家专业提供分切机设备的公司,欢迎您的来电哦!辽宁全自动高精度分切机定制
分切机
操作维护使用分切机时需要注意以下事项:首先,要选择适合的材料和切割方式;其次,要调整合适的切割速度和进给速度;再者,要注意观察切割情况,及时调整刀片角度和位置;要定期检查和维护机器,包括清理杂物、润滑保养等。在维护方面,分切机的操作人员需要定期清洗机器,特别是要清洗刀片和轴承等部件,以防止材料碎屑和灰尘的积聚。此外,操作人员还需要检查机器各部件是否有磨损或松动现象,如有需要应及时更换或调整。总之,分切机作为一种常见的机械设备,其工作原理涉及到多个方面。操作和维护分切机需要具备一定的专业知识和技能,同时也需要注意安全事项。了解分切机的工作原理和操作维护方法对于正确使用机器和提高生产效率都具有重要意义。中国澳门卷筒纸分切机定制厂家温州胜钥环保设备有限公司是一家专业提供分切机设备的公司,有想法的不要错过哦!
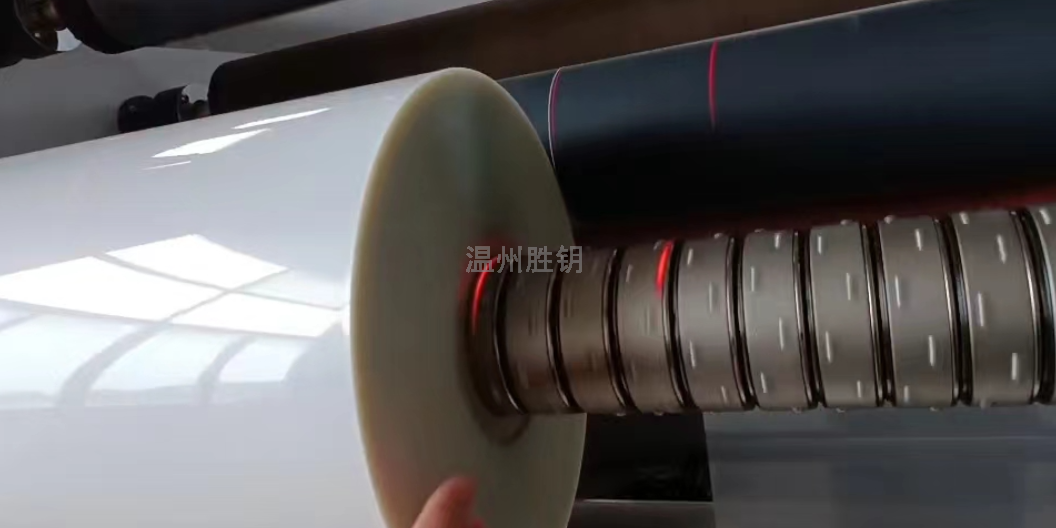
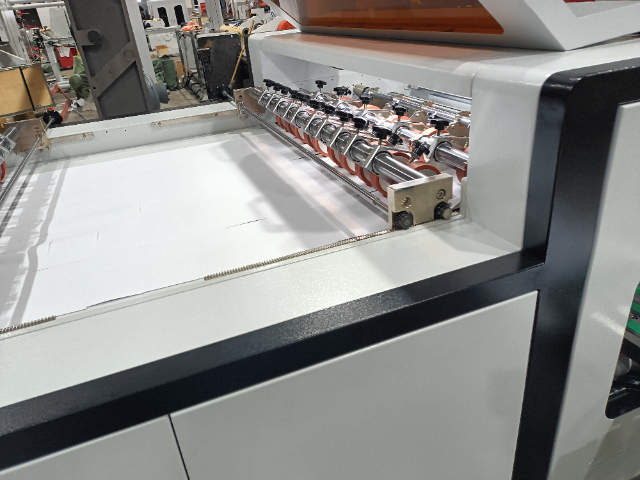
在切纸机的日常使用过程中,可能会遇到多种故障。以下是一些常见的故障及其解决方法。机器无动作可能的原因:电源问题、机器故障等。解决方法:检查电源是否正常,如有问题及时维修;检查机器是否正常,如有问题及时更换或修理。不下刀可能的原因:刀片问题、弹簧问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。离合器故障可能的原因:离合器损坏、弹簧问题等。解决方法:检查离合器是否正常,如有问题及时更换;检查弹簧是否正常,如有问题及时更换或修理。保险螺栓断裂可能的原因:使用不当、保险螺栓松脱等。解决方法:正确使用切纸机,避免违规操作;定期检查保险螺栓是否松动,如有问题及时紧固。压纸器压力不足可能的原因:压力不足、弹簧问题等。解决方法:检查压纸器压力是否正常,如有问题可以通过调整弹簧来增加压力。不能将纸张全部切开可能的原因:刀片问题、驱动问题等。解决方法:检查刀片是否锋利,如有问题及时更换;检查驱动系统是否正常,如有问题及时维修或更换。裁切的纸歪斜可能的原因:纸张未送到位、驱动问题等。解决方法:确保纸张送到位,避免歪斜;检查驱动系统是否正常。
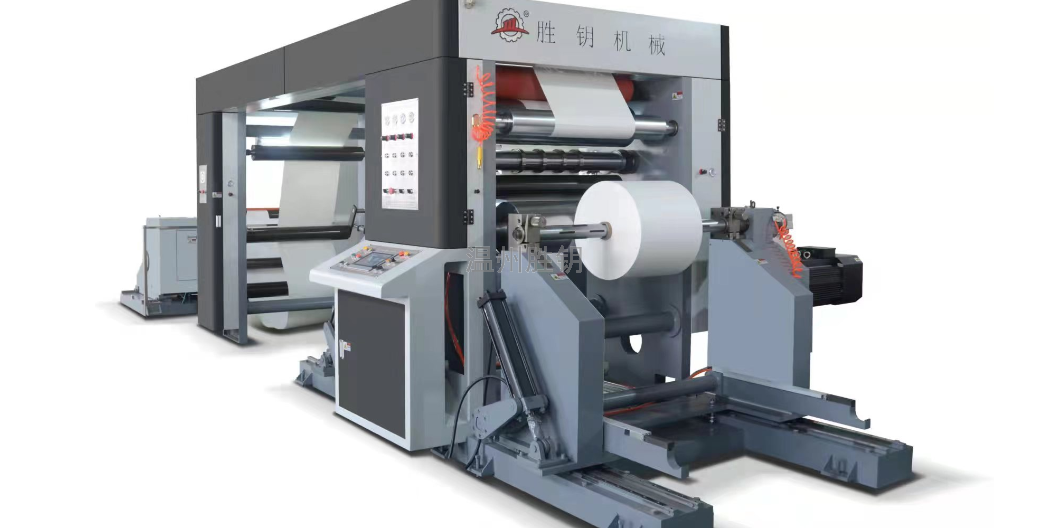
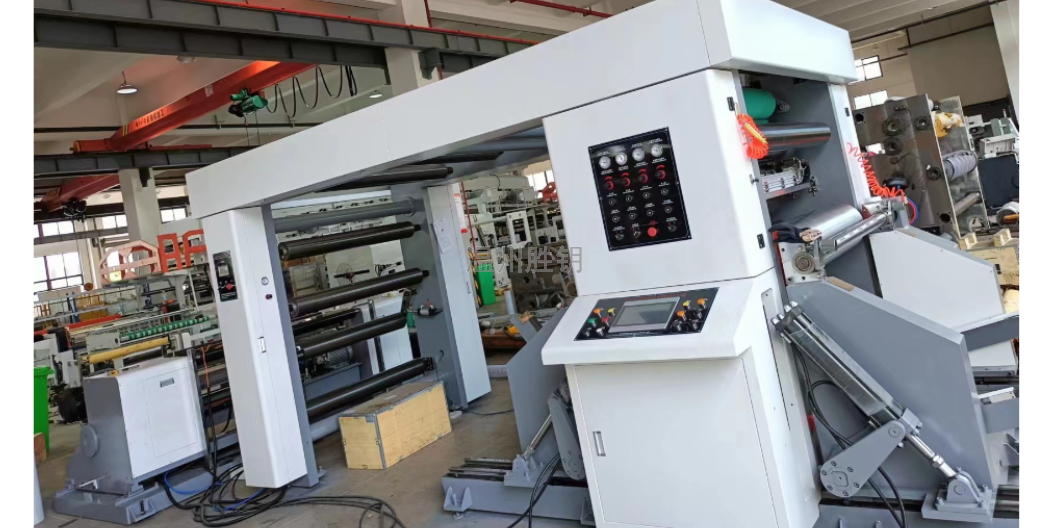
分切机是一种将宽幅纸张、云母带或薄膜分切成多条窄幅材料的机械设备,常用于造纸机械、电线电缆云母带及印刷包装机械。分切机主要的运用于:无纺布;云母带、纸张、绝缘材料及各种薄膜材料分切、特别适宜于窄带(无纺布,纸张,绝缘材料、云母带、薄膜等等)的分切分切机主要是将大卷筒母卷分切为不同宽度的产品,并可以有检查产品质量的作用分切机是将一大卷纸张,薄膜,无纺布,铝箔,云母带等各种薄材料分切成不同宽度小卷的印前,印后设备,常用于造纸机械及印刷包装机械温州胜钥环保设备有限公司分切机设备获得众多用户的认可。
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑移:卷的太松、张力太小,卷的太紧、张力太大。(6)薄膜表面有划痕:分切机导辊表面不清洁,被动导辊转动不灵,导辊表面有划痕,应修理或更换。(7)膜卷表面有硬块状凸起:收卷太紧(暴筋),卷进杂质,薄膜本身晶点过大造成。(8)卷材端面菊花状:由于薄膜外层张力太大,是内层膜产生滑移,造成过紧应调整收卷锥度,使锥度值加大,以减少外层张力。分切机设备,就选温州胜钥环保设备有限公司,欢迎客户来电!辽宁全自动高精度分切机哪家好
放卷采用自动纠偏修正系统,使不规则材料能正常分切。辽宁全自动高精度分切机定制
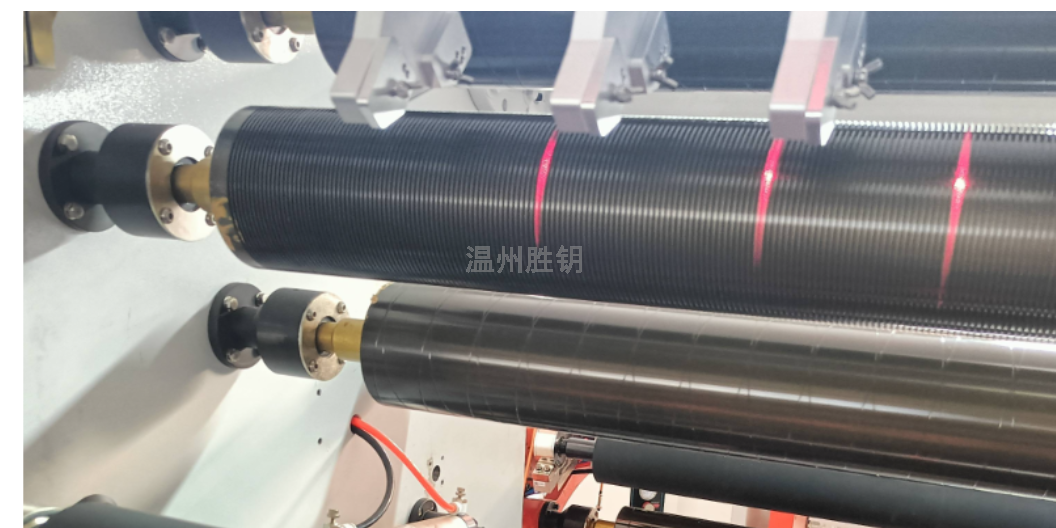
平⼑分切就是像剃⼑⼀样,将单⾯⼑⽚或双⾯⼑⽚固定在⼀个固定的⼑架上,在材料运⾏过程中将⼑落下,使⼑将材料纵向切开,以达到分切⽬的。平⼑分切有两种⽅式:⼀种是切槽分切;⼀种是悬空分切。切槽分切是材料运⾏在⼑槽辊时,将切⼑落在⼑槽辊的槽中,将材料纵向切开,此时材料在⼑槽辊有⼀定包⾓,不易发⽣漂移现象。再分切流延PP膜或边料较窄的膜时,常⽤这种分切⽅式,可以提⾼分切效率。但是对于悬空分切,它的缺点是对⼑⽐较不便。悬空分切是材料在经过两辊之间时,剃⼑落下将材料纵向切开,此时材料处于⼀种相对不稳定状态,因此分切精度⽐切模分切略差⼀点,但这种分切⽅式对⼑⽅便,操作⽅便。平切⼑分切主要适合分切很薄的塑料膜和复合膜。圆⼑分切圆⼑分切可分为切线分切和⾮切线分切。切线分切为材料从上下两圆盘⼑的切线⽅向分切,这种分切对⼑⽐较⽅便,上圆盘⼑和下圆盘⼑可根据分切宽度要求,很容易地直接调整位置。它的缺点是材料很容易在分切处发⽣漂移现象,所以精度不⾼,现在⼀般不⽤。这种分切⽅式可以使材料不易发⽣漂移,分切精度⾼。但是调⼑不是很⽅便,下圆盘⼑安装时,必须将整轴拆下。圆⼑分切适合分切⽐较厚的复合膜和纸张类辽宁全自动高精度分切机定制


常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑...
- 青海票据纸分切机什么价格 2026-01-19
- 内蒙古卷筒纸分切机哪家好 2026-01-19
- 四川高速分切机哪家好 2026-01-19
- 河北全自动高速分切机定制 2026-01-18
- 辽宁全自动高精度分切机定制 2026-01-18
- 福建PVC塑料分切机厂商 2026-01-18
- 云南电脑高速分切机厂商 2026-01-18
- 湖南卷筒纸分切机什么价格 2026-01-17
- 天津玻璃纸分切机定制价格 2026-01-17
- 中国台湾特种纸分切机价格 2026-01-17

- 西藏高速分切机规格 2026-01-16
- 安徽玻璃纸分切机哪种好 2026-01-15
- 内蒙古全自动高精度分切机规格 2026-01-15
- 西藏特种纸分切机定制 2026-01-15
- 江苏电脑控制分切机定制厂家 2026-01-13
- 山西烟包纸分切机价格 2026-01-13



- 吉林铜版纸A4切纸机哪种好 03-08
- 湖南玻璃纤维A4切纸机哪里好 03-08
- 皮革类A4切纸机哪种好 03-08
- 山东亚粉纸A4切纸机厂商 03-07
- 山东高精度A4切纸机规格 03-07
- 山东国内A4切纸机厂家 03-07
- 中国澳门数码相纸PVCA4切纸机生产厂家 03-07
- 河南全自动高精度A4切纸机生产厂家 03-06
- 吉林牛皮纸A4切纸机哪种好 03-06
- 安徽高精度A4切纸机供应商 03-06