
- 品牌
- 胜钥
- 型号
- 齐全
- 可售卖地
- 全国
- 是否定制
- 是
分切条件的设置1.材料性能的了解,包括刚性强度、延伸性、平滑性、厚度等,这些是设定分切工艺参数的重要因素。2.分切成品的规格必须清楚,包括长度1000M、卷径300㎜、宽度,还要了解特殊要求,例如纸芯要求和接膜方式与数量标记(接膜方式有搭接和下压两种方式,平接有对花和随意两种方式)等。3.张力设置是分切过程中非常重要的环节,因为分切本身就是一个退卷和重新卷取的过程。张力控制对分切产品的质量有着决定性的影响,它包括卷取压力和锥度。分切的放卷张力指的是膜卷分切前的张力,原则上放卷、进料张力应设定在较低的范围。如果张力过大,剩余应力大,会导致图案拉伸、薄膜变形等问题,进而影响下道工序的生产或使用。卷取张力由气轴的隔片和摩擦轴环之间的摩擦力加以控制。温州胜钥环保设备有限公司为您提供分切机设备,有想法的不要错过哦!湖南电脑控制分切机定制
分切机
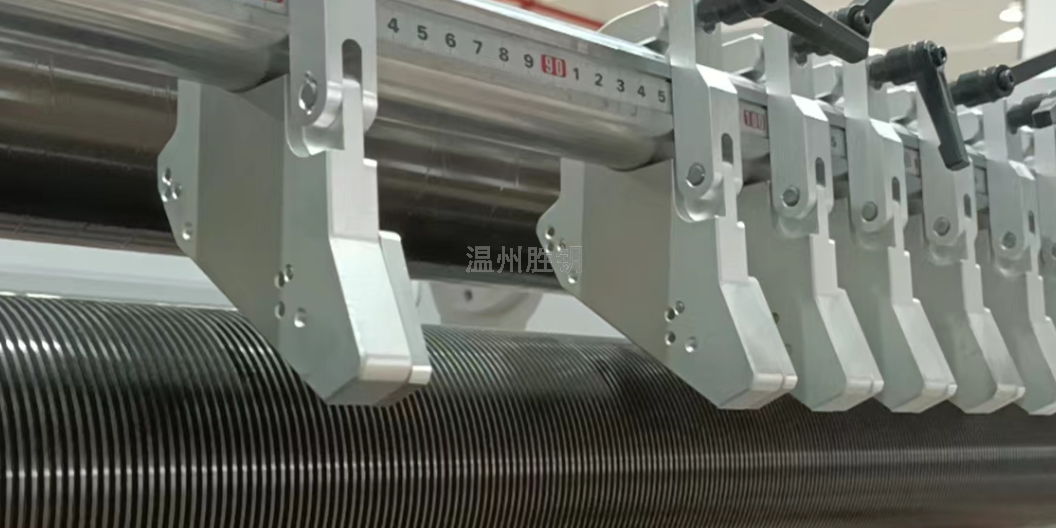
切刀的日常维护,刀片齿口外侧粘有胶水或杂质切纸机的刀片齿口处经常会粘有胶水或其他杂质,导致刀片下不来。此时,需要先将切纸刀架上的刀片卸下来,使用适量的清洁剂将刀片齿口处外侧的胶水或杂质清理干净。清洁完毕后,再将刀片重新装回刀架上,检查是否能正常下落。刀轴锈蚀严重切纸机长时间未使用或未经定期维护,刀轴上可能会因为氧化而产生锈迹。刀轴锈蚀严重则会导致刀片下不来,此时需要使用专业的锈蚀清洗剂将锈迹清理干净,然后使用防锈润滑油对刀轴进行涂抹保养,确保切纸机的刀片能正常下落。调节螺丝过紧切纸机的刀片下不来还有可能是由于刀架上的调节螺丝过紧,这时只需要松开螺丝即可。如果刀片下落后还是不正常,可以使用调节螺丝调整刀片的下落角度,使其能够正常下落。切纸机主轴损坏切纸机主轴遭受损坏也会导致刀片下不来,此时需要更换主轴才能解决问题。在更换主轴时,应该选择适合您的切纸机型号的主轴进行更换。总之,切纸机刀下不来的原因是多种多样的,我们需要根据具体原因采取正确的解决方法,以确保切纸机的正常使用。如果您不知道具体原因或无法解决问题,建议您联系专业的维修人员进行维修,以免造成更大的损失。新疆特种纸分切机规格温州胜钥环保设备有限公司是一家专业提供分切机设备的公司,有想法可以来我司咨询!
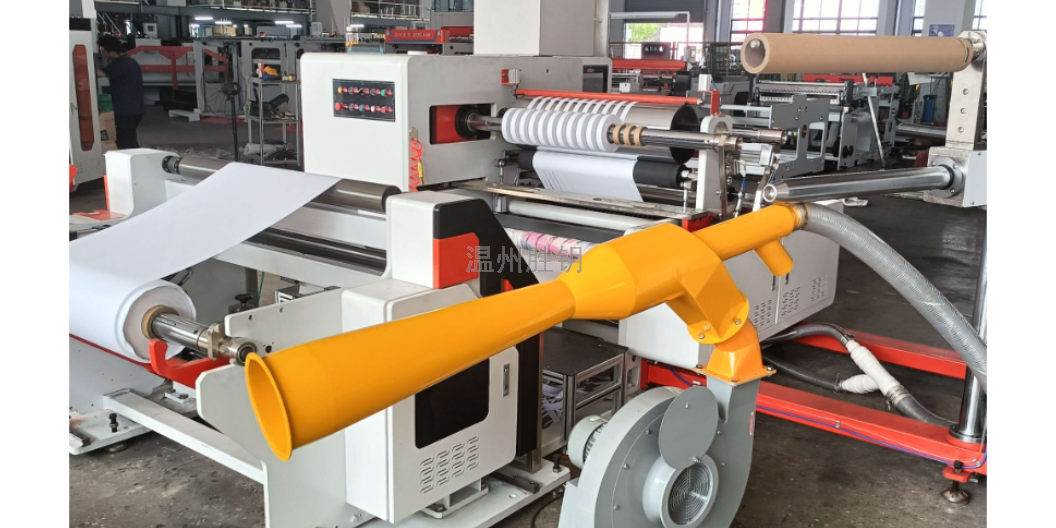
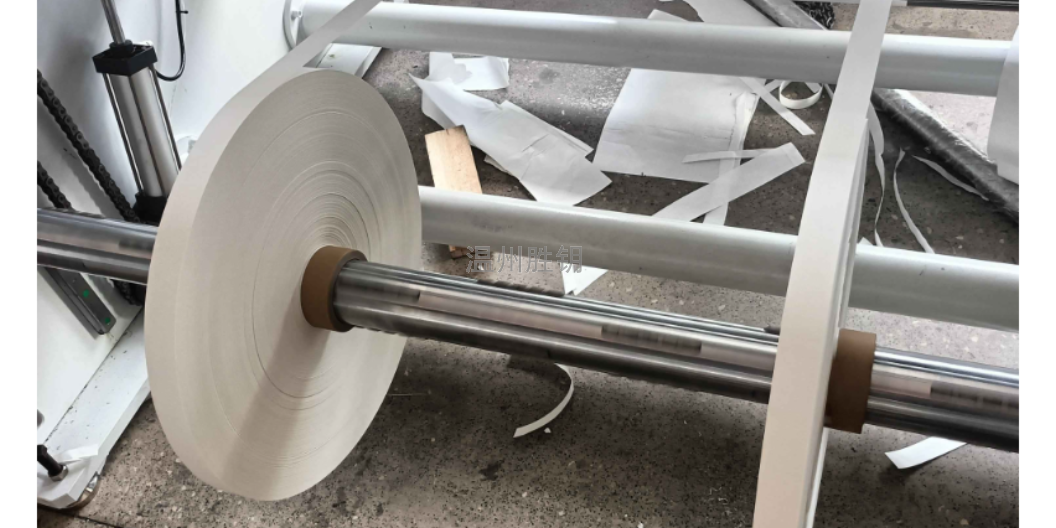
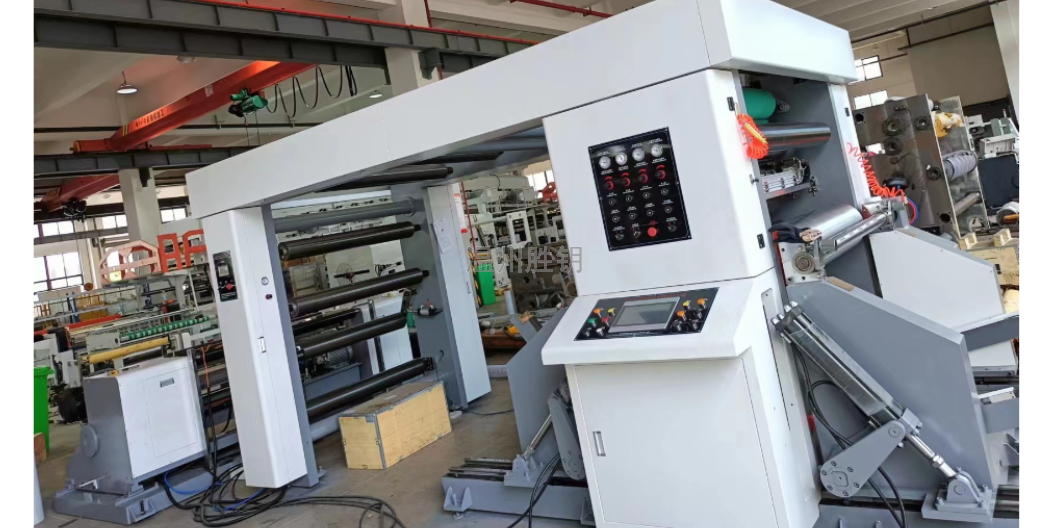
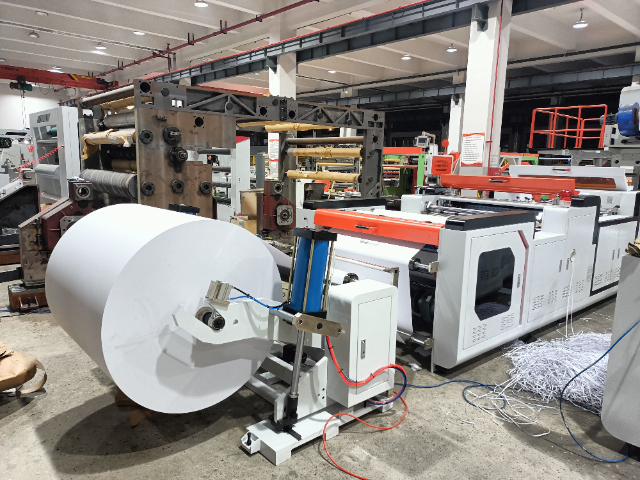
分切机是一种将宽幅纸张、云母带或薄膜分切成多条窄幅材料的机械设备,常用于造纸机械、电线电缆云母带及印刷包装机械。分切机主要的运用于:无纺布;云母带、纸张、绝缘材料及各种薄膜材料分切、特别适宜于窄带(无纺布,纸张,绝缘材料、云母带、薄膜等等)的分切分切机主要是将大卷筒母卷分切为不同宽度的产品,并可以有检查产品质量的作用分切机是将一大卷纸张,薄膜,无纺布,铝箔,云母带等各种薄材料分切成不同宽度小卷的印前,印后设备,常用于造纸机械及印刷包装机械
分切机的工艺流程放卷——张力控制——引出牵引——切刀分切(飞边)——收卷操作规格要点:一:开机准备1、检查电源、气源是否正常。2、检查传动部位是否需要加注润滑油、各部件有无松动。3、打开机器电源开关,对照生产排单领取所需要分切的产品。4、切好所需要的纸管。设定控制1、照分切计划单安排的薄膜类型、厚度、长度、宽度等设置分切菜单。2、从PDF中提起相应的BOPP膜档案。3、设定相应规格膜的收卷长度、宽度。4、选择相应的收卷工位,调整好压辊臂及压辊,安装好相应规格的纸芯。温州胜钥环保设备有限公司分切机值得放心。
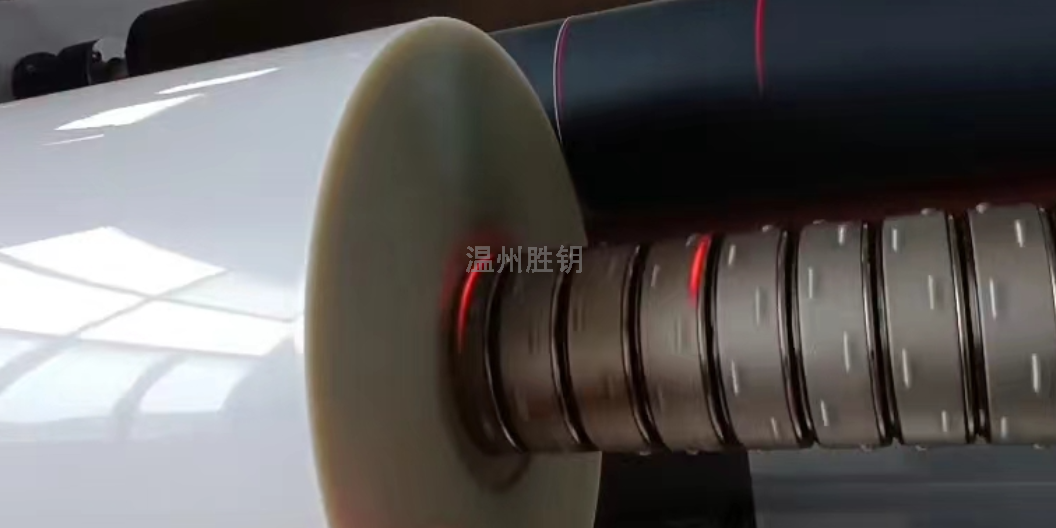
分切机的传统控制方案是利用一台大电机来驱动收放卷的轴,在收放卷轴上加有磁粉离合器,通过调节磁粉离合器的电流来控制其所产生的阻力,以控制材料表面的张力。磁粉离合器及制动器是一种特殊的自动化执行元件,它是通过填充于工作间隙的磁粉传递扭矩,改变了磁电流就可以改变磁粉的磁性状态,进而调节传递的扭矩。可用于从零开始到同步速度的无级调速,适用于高速段微调及中小功率的调速系统。还用于用调节电流的方法调节转矩以保证卷绕过程中张力保持恒定的开卷或复卷张力控制系统。分切机设备,就选温州胜钥环保设备有限公司,让您满意,期待您的光临!湖南电脑控制分切机定制
分切机设备,就选温州胜钥环保设备有限公司,用户的信赖之选,有想法的不要错过哦!湖南电脑控制分切机定制
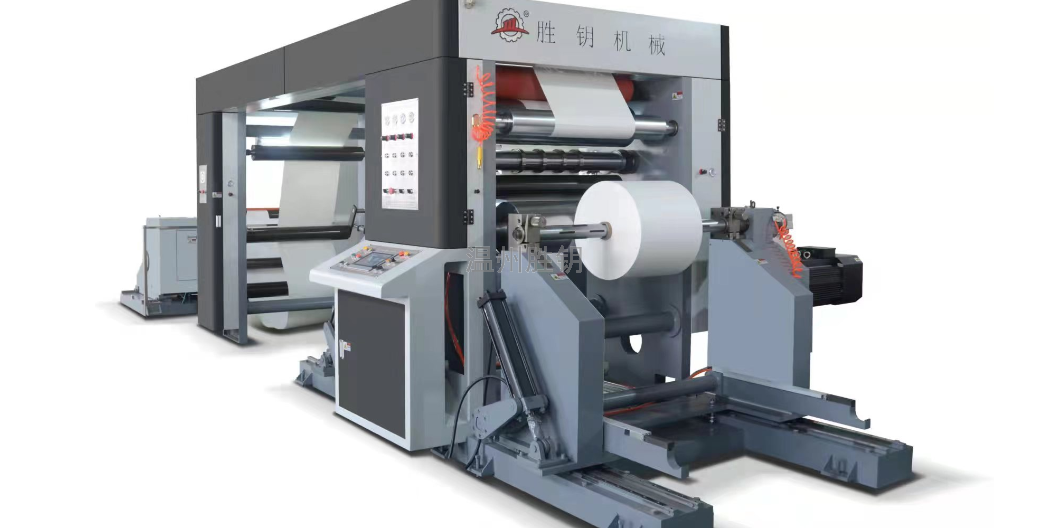
分切机是一种将宽幅纸张或薄膜分切成多条窄幅材料的机械设备,常用于造纸机械及印刷包装机械。自动分切机功能参数全自动分切机分切速度400m/min机器采用双变频电机控制,一个为主电机,另一个电机控制两个收卷轴。分切克重30g-500g,主机采用变频调速,保持加速中平衡运转。2.3”和6”的无轴气压锥顶放卷,激光式纸芯定位技术,自动纠偏修正系统,全自动张力控制,分段张力控制。3.剃刀(平刀)分切和刀槽分切两种分切方式,分切刀自动离合(可备选圆刀分切)。4.同时配备主接触压辊和辅接触压辊,滑差气胀轴收卷3或6英寸,接料平台,方便收卷卸料,自动卸料装置。湖南电脑控制分切机定制


常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑...
- 青海票据纸分切机什么价格 2026-01-19
- 内蒙古卷筒纸分切机哪家好 2026-01-19
- 四川高速分切机哪家好 2026-01-19
- 河北全自动高速分切机定制 2026-01-18
- 辽宁全自动高精度分切机定制 2026-01-18
- 福建PVC塑料分切机厂商 2026-01-18
- 云南电脑高速分切机厂商 2026-01-18
- 湖南卷筒纸分切机什么价格 2026-01-17
- 天津玻璃纸分切机定制价格 2026-01-17
- 中国台湾特种纸分切机价格 2026-01-17

- 西藏高速分切机规格 2026-01-16
- 安徽玻璃纸分切机哪种好 2026-01-15
- 内蒙古全自动高精度分切机规格 2026-01-15
- 西藏特种纸分切机定制 2026-01-15
- 江苏电脑控制分切机定制厂家 2026-01-13
- 山西烟包纸分切机价格 2026-01-13



- 吉林铜版纸A4切纸机哪种好 03-08
- 湖南玻璃纤维A4切纸机哪里好 03-08
- 皮革类A4切纸机哪种好 03-08
- 山东亚粉纸A4切纸机厂商 03-07
- 山东高精度A4切纸机规格 03-07
- 山东国内A4切纸机厂家 03-07
- 中国澳门数码相纸PVCA4切纸机生产厂家 03-07
- 河南全自动高精度A4切纸机生产厂家 03-06
- 吉林牛皮纸A4切纸机哪种好 03-06
- 安徽高精度A4切纸机供应商 03-06