
- 品牌
- 胜钥
- 型号
- 齐全
- 可售卖地
- 全国
- 是否定制
- 是
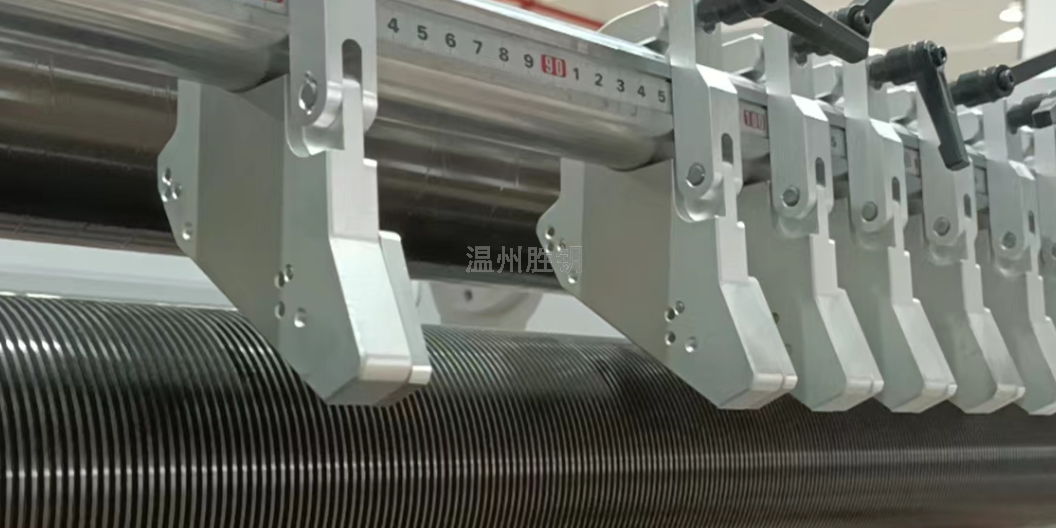
分切机刀片分切纸板尾部偏斜:1、分切机刀片送纸定位档板调节不当;2、分切刀片有一段过钝,与其他刀的线速度有差异;3、分切机刀片的导纸轮调整不当;4、分切机刀片送纸不当。分切机刀片产生毛边:1、分切机刀片已钝、应打磨;2、分切机刀片与刀槽重合过浅;3、分切机刀片的刀槽内卷入纸边、纸毛,应彻底清理干净再开机;4、分切机刀片的刀槽间隙过大,一般以不大于2.5mm为宜。分切机刀片压痕线容易破裂:1、原纸低劣;2、压线过深。分切机刀片压痕线条不直:1、分切机刀片压线过浅,折线凹凸不平,影响箱体美观;2、分切机刀片送纸偏斜;3、分切机刀片上下压线轮未调正。分切机刀片切口边缘不垂直:1、分切机刀片刀架角度不正;2、分切机刀片不在刀槽中心;3、分切机刀片刀刃磨偏。温州胜钥环保设备有限公司为您提供分切机设备,有想法的可以来电咨询!云南无碳纸分切机厂家
分切机
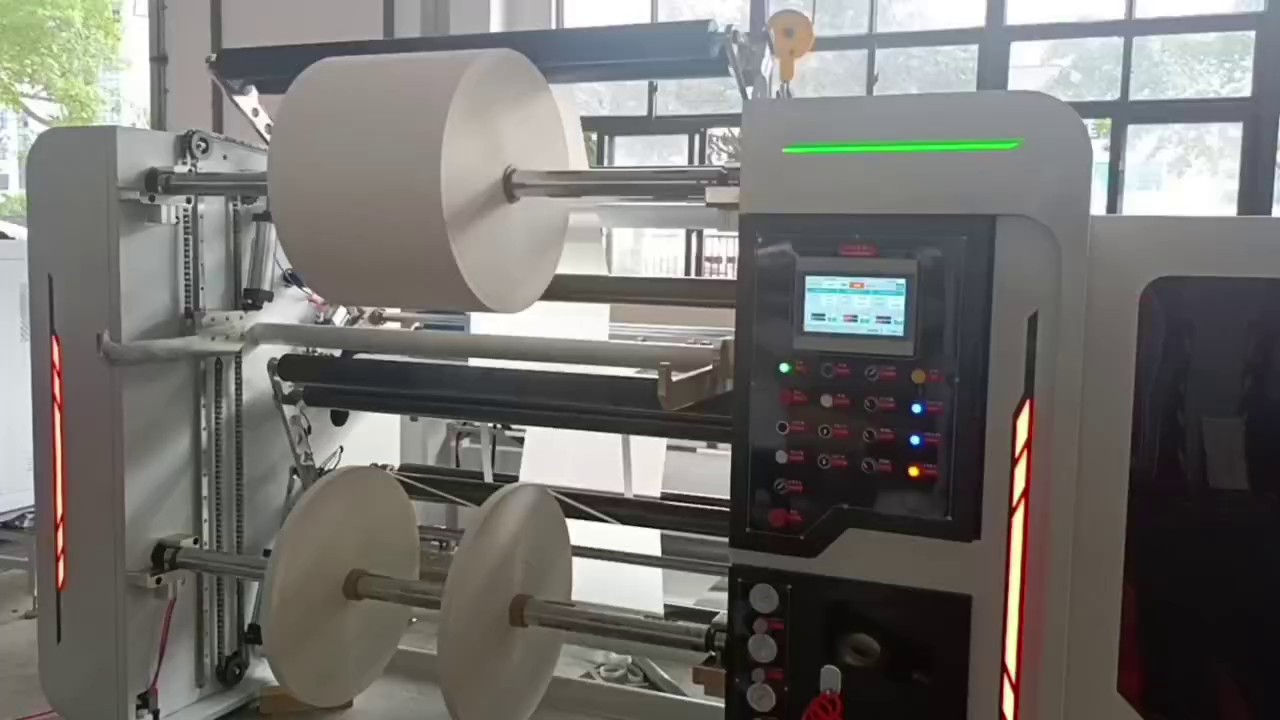
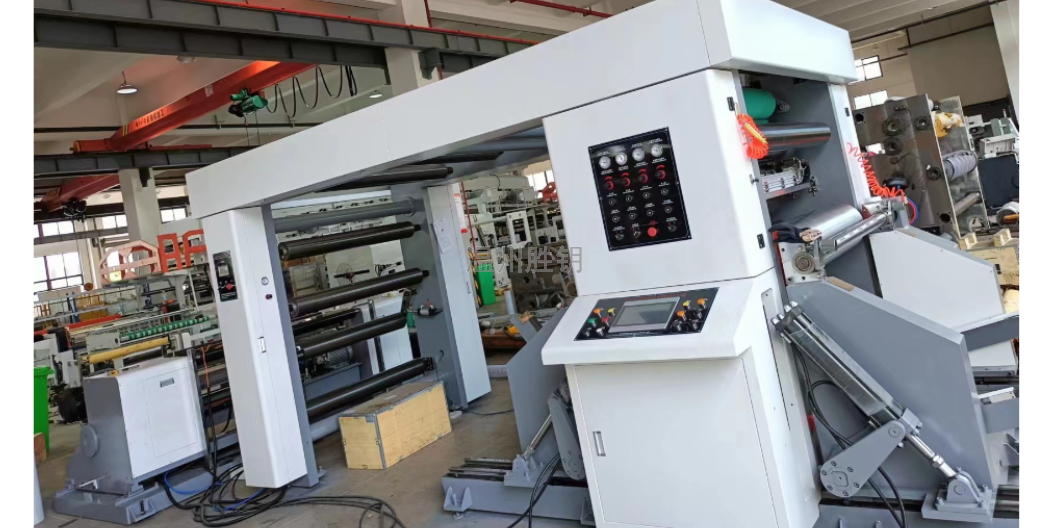
放卷铝棍设有手动上下调偏装置,使材料能够与铝棍平衡运行以保收卷精度和质量。
配备模拟式纠偏系统,跟踪材料的边缘。纠偏光电装有电动微调功能,使机器在运转过程中能够快递的调节光电跟踪位置,保证基材正确走料纠。放卷张力采用磁粉刹车控制,实现张力自动控制,安装旋转编码器检测料卷直径,实现放卷余量报警功能。
收卷方式:采用表面卷取和中心卷取双用,由变频电机带动气胀轴驱动,圆弧同步轮传递力矩,传动噪音小,力矩大,功率损耗小。收卷张力:PLC计算张力,通过气动控制,补偿料卷收卷直径变化而引起的张力变化,实现张力自动锥度控制 宁夏全自动高速分切机厂家分切机设备,就选温州胜钥环保设备有限公司,有需要可以联系我司哦!
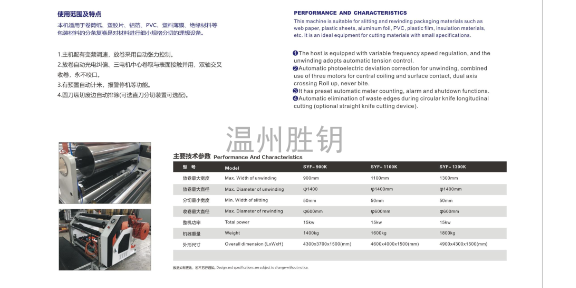
卸刀、磨刀及装刀解决办法:如果机器切不透,就需要磨刀,首先,把刀落下一半,然后关机把装刀螺丝全部松开,然后拿出卸刀手柄装上去,再把所有螺丝都拆掉,把刀拿下送到专业的磨刀处去磨刀,磨完后按照卸刀程序再把刀装上去,一般磨过的刀都要比原来的刀窄,这时就要把刀调低一些,首先拿一张A3的纸放在刀下,再把刀落到下面关掉电源,把上刀螺丝松开,在刀架的上部有三个调刀螺丝,拿一个内六角向下压,直到刀下的纸裁透就可以。
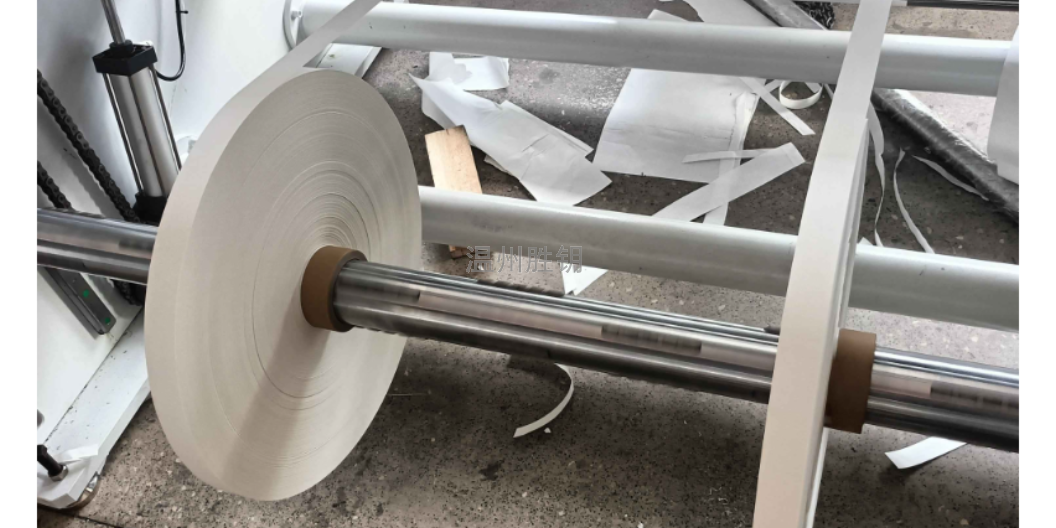
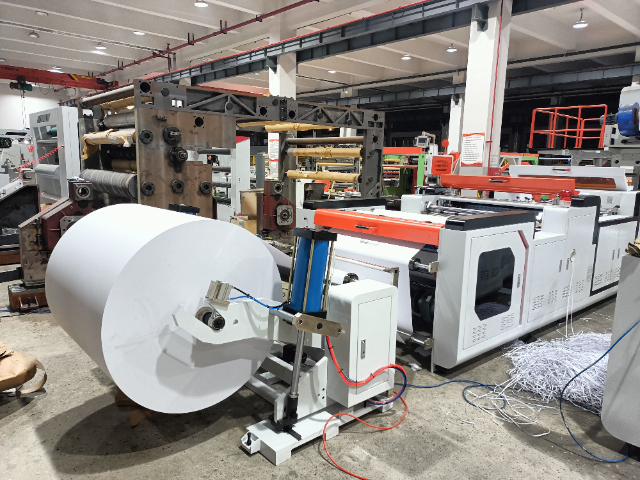
分切机是一种对宽卷材料进行纵向分切的设备,分条机结构:由开卷(放卷)、引料定位、分条纵剪、卷取(收卷)等组成的设备。其主要功能是将宽卷材料设长度方向剪切成窄的一定尺寸卷材,为日后其它加工工序做好准备。分切机主要用于造纸厂印刷厂各种膜类纸类这样的机器设备中,用通俗的话语是将很宽的大卷的产品分切成不同宽度的产品,与此同时,我们一般都能够检查出产品的质量,分切机的特点多样,我们在操作的时候,更能发挥它的特点。温州胜钥环保设备有限公司致力于提供分切机,有需求可以来电咨询!
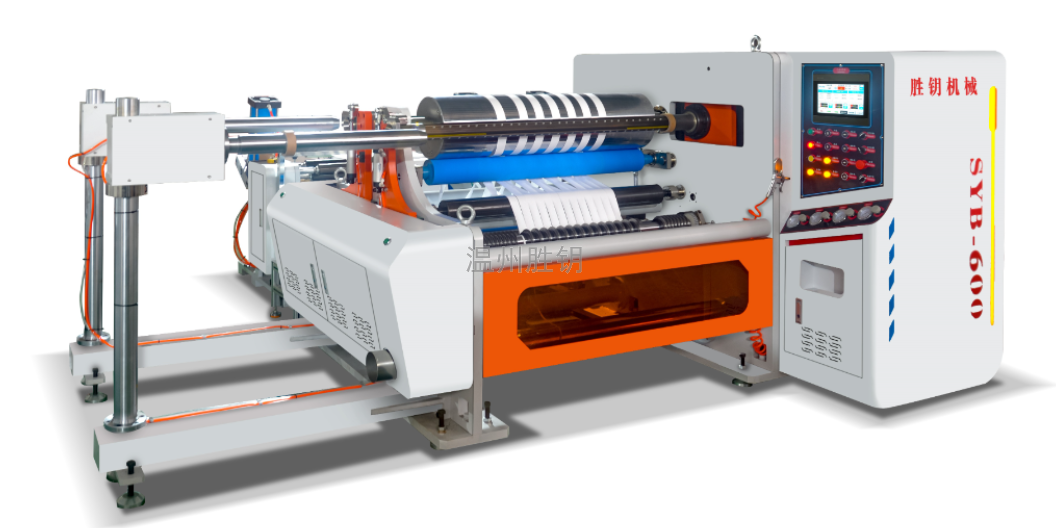
分切机的传统控制方案是利用一台大电机来驱动收放卷的轴,在收放卷轴上加有磁粉离合器,通过调节磁粉离合器的电流来控制其所产生的阻力,以控制材料表面的张力。磁粉离合器及制动器是一种特殊的自动化执行元件,它是通过填充于工作间隙的磁粉传递扭矩,改变了磁电流就可以改变磁粉的磁性状态,进而调节传递的扭矩。可用于从零开始到同步速度的无级调速,适用于高速段微调及中小功率的调速系统。还用于用调节电流的方法调节转矩以保证卷绕过程中张力保持恒定的开卷或复卷张力控制系统。放卷采用有轴上料或液压无轴式自动上料装置。北京无纺布分切机哪种好
分切机设备,就选温州胜钥环保设备有限公司,让您满意,欢迎您的来电哦!云南无碳纸分切机厂家
原理编辑 播报1. 纸分切机要将整卷或整张原材料进行固定长度分切加工,例如塑料包装材料、包装纸箱、钢板、胶片、皮革、木片等进行分切加工,都要用到定长分切控制。2.分切长度可连续设定,如果实际分切长度有误差,容易通过设定参数的方式校准。3. 纸分切机分切控制分为静态和动态分切两种:在设定长度到达时准确停机,然后静态分切加工,分切后重新启动运行;在设定的长度到达时,不停机发出分切信号,分切机在材料运动过程中动态分切加工。云南无碳纸分切机厂家
温州胜钥环保设备有限公司是一家有着雄厚实力背景、信誉可靠、励精图治、展望未来、有梦想有目标,有组织有体系的公司,坚持于带领员工在未来的道路上大放光明,携手共画蓝图,在浙江省等地区的机械及行业设备行业中积累了大批忠诚的客户粉丝源,也收获了良好的用户口碑,为公司的发展奠定的良好的行业基础,也希望未来公司能成为*****,努力为行业领域的发展奉献出自己的一份力量,我们相信精益求精的工作态度和不断的完善创新理念以及自强不息,斗志昂扬的的企业精神将**温州胜钥环保设备供应和您一起携手步入辉煌,共创佳绩,一直以来,公司贯彻执行科学管理、创新发展、诚实守信的方针,员工精诚努力,协同奋取,以品质、服务来赢得市场,我们一直在路上!


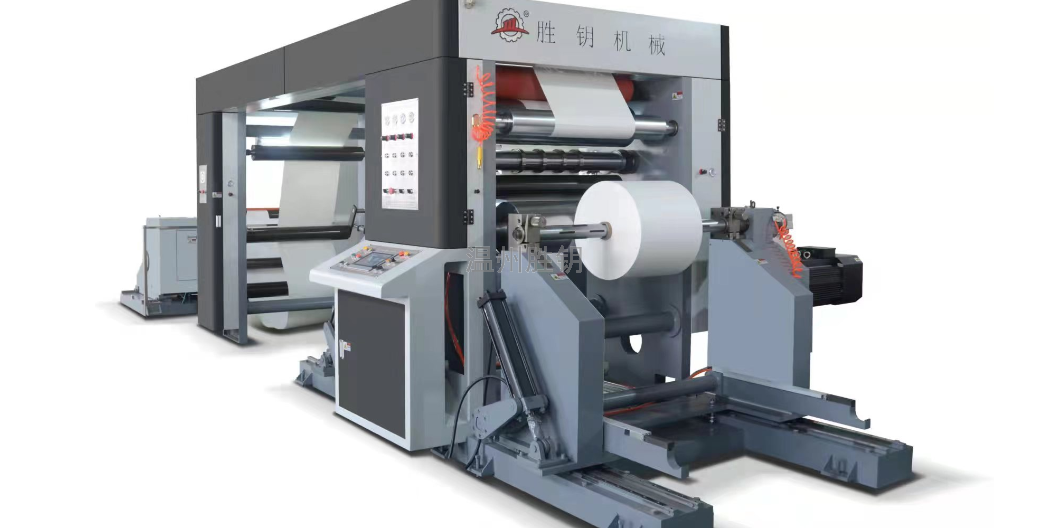
常见问题的分析解决:(1)膜卷表面暴筋:开机时速度过低,管芯表面不一致,膜薄厚不均匀或膜中含有晶点、加进杂质,图案设计造成。(2)端面翘起:由于切刀钝化,在切口处产生拉伸现象,造成吸卷后膜卷边缘向外翻翘的结果,刀具安装不正确,卷取速度太快,卷取太紧时以产生,应适当调整。(3)端面喇叭状:卷取张力太小,复合膜两边厚度差太大,薄膜表面滑爽性太好,适当提高卷取接触压力,卷取轴与接触压辊不平行,产品两边油墨量不均衡,应调整图案设计。(4)膜卷端面锯齿状不平:膜卷太松,接触压力小,减少卷入空气量,膜卷过紧,应减少收卷张力,调大锥度,加速或减速过于迅速,对平滑性好的材料应注意放缓加减速度。(5)膜卷急剧滑...
- 青海票据纸分切机什么价格 2026-01-19
- 内蒙古卷筒纸分切机哪家好 2026-01-19
- 四川高速分切机哪家好 2026-01-19
- 河北全自动高速分切机定制 2026-01-18
- 辽宁全自动高精度分切机定制 2026-01-18
- 福建PVC塑料分切机厂商 2026-01-18
- 云南电脑高速分切机厂商 2026-01-18
- 湖南卷筒纸分切机什么价格 2026-01-17
- 天津玻璃纸分切机定制价格 2026-01-17
- 中国台湾特种纸分切机价格 2026-01-17

- 西藏高速分切机规格 2026-01-16
- 安徽玻璃纸分切机哪种好 2026-01-15
- 内蒙古全自动高精度分切机规格 2026-01-15
- 西藏特种纸分切机定制 2026-01-15
- 江苏电脑控制分切机定制厂家 2026-01-13
- 山西烟包纸分切机价格 2026-01-13



- 吉林铜版纸A4切纸机哪种好 03-08
- 湖南玻璃纤维A4切纸机哪里好 03-08
- 皮革类A4切纸机哪种好 03-08
- 山东亚粉纸A4切纸机厂商 03-07
- 山东高精度A4切纸机规格 03-07
- 山东国内A4切纸机厂家 03-07
- 中国澳门数码相纸PVCA4切纸机生产厂家 03-07
- 河南全自动高精度A4切纸机生产厂家 03-06
- 吉林牛皮纸A4切纸机哪种好 03-06
- 安徽高精度A4切纸机供应商 03-06