超声波焊接是利用高频振动波传递到两个需焊接的物体表面,在加压的情况下,使两个物体表面相互摩擦而形成分子层之间的熔合。是一种快捷,干净,有效的装配工艺,用来装配处理热塑性塑料配件,及一些合成构件的方法。它取代了溶剂粘胶机械坚固及其它的粘接工艺是一种先进的装配技术!超声波焊接不但有连接装配功能而且具有防潮、防水的密封效果。一、超声波的优点:1,节能2,无需装备散烟散热的通风装置3,成本低,效率高4,容易实现自动化生产!超声波焊接可以用于各种材料的焊接,如金属、塑料、陶瓷等。河北超声波焊接设备服务
要避免:能量导向部分设计的典型错误是将结合面削成45度的斜面.图33表示这样做的结果. 图44表示便于对齐的阶梯式连接.这种连接设计适合于在侧面不宜有过多的熔体或溢料之场合榫槽连接法:(图55)主要用于焊接和防止内外烧化.不过,需要保持榫舌两侧的间隙使模制较困难.锥度可根据模塑实践经验进行修改,但必须避免在零件之间产生任何障碍.图66表示适用于超声波焊接的各种基本能量导向连接法,这些可作为典型连接部分的参考,对具体用途应稍作修改. 图77表示需要严密封接时所用的剪切连接法,特别适合于晶型树脂(尼龙、聚甲醛、热塑性聚酯、聚乙烯、聚丙烯和聚苯硫).因为晶型树脂从固态到熔化改变迅速、温度范围窄、能量导向式连接就不是比较好方法,原因是来自导向部分的熔融树脂在它能与相结合的表面熔合之前会迅速凝固国产超声波焊接设备批发商超声波焊接技术的成熟和发展需要不断的实践和探索,才能不断提高其性能和可靠性。
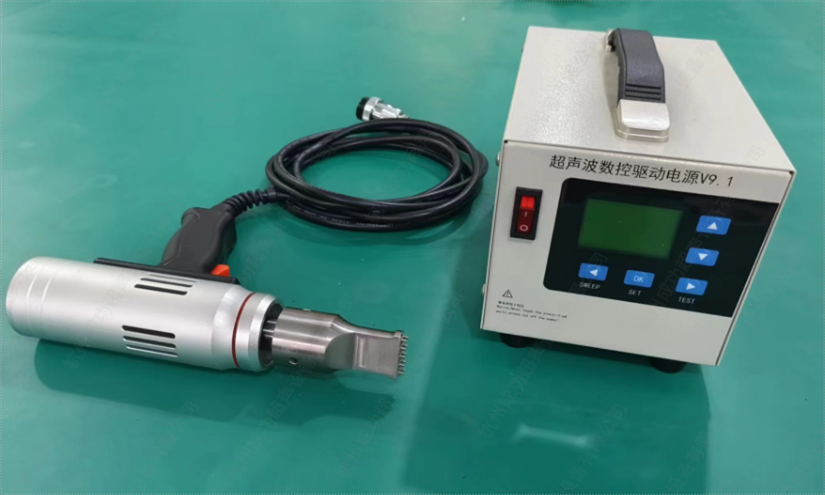
超声波模具架设常发生的问题:1. 忽略了超声波的特性为“扩大、集束、摩擦、振动、传导、能量分布”的特性,而用冲模、塑胶模、或一般 工具机的观念或经验,去架设超声波模具,结果导致无法发挥超声波的经济效益。2. 忽略了超声波能量分布、气缸、塑品、模具、机台底板的累积误差,而单纯用超声波的上模与底模,来校正机械与模具的垂直、水平精度是错误的,如此易造成微调功能的失效。(请参阅超声波模具架设技巧)3. ***且符合经济效益的超声波架模技巧,就是用熔接时间与预热原理,来控制产品的精度与距离,一般都 忽略了超声波的导熔线只有0.3~0.6m/m,多出的动作或熔接条件,均是消耗超声波的能量,也均是欲达超声波经济效益的反作用力。
当物体振动时会发出声音。科学家们将每秒钟振动的次数称为声音的频率,它的单位是赫兹。我们人类耳朵能听到的声波频率为16HZ~20KHz(千赫兹)。因此,当物体的振动超过一定的频率,即高于人耳听阈上限时,人们便听不出来了,这样的声波称为“超声波”。通常用于医学诊断的超声波频率为1~5兆赫。虽然说人类听不出超声波,但不少动物却有此本领。它们可以利用超声波“导航”、追捕食物,或避开危险物。大家可能看到过夏天的夜晚有许多蝙蝠在庭院里来回飞翔,它们为什么在没有光亮的情况下飞翔而不会迷失方向呢?原因就是蝙蝠能发出2~10万赫兹的超声波,这好比是一座活动的“雷达站”。蝙蝠正是利用这种“雷达”判断飞行前方是昆虫,或是障碍物的。超声波焊接技术的发展将为人们创造更多的就业机会和经济效益。
超声波塑胶焊接原理是由发生器产生20KHz(或15KHz)的高压、高频信号,通过换能系统,把信号转换为高频机械振动,加于塑料制品工件上,通过工件表面及在分子间的磨擦而使传递到接口的温度升高,当温度达到此工件本身的熔点时,使工件接口迅速熔化,继而填充于接口间的空隙,当震动停止,工件同时在一定的压力下冷却定形,便达成完美的焊接。新型的15KHz超声波塑胶焊接机,对焊接较软的PE、PP材料,以及直径超大,长度超长塑胶焊件,具有独特的效果,能满足各种产品的需要,能为用户生产效率以及产品档次贡献。超声波焊接技术的应用将推动全球化进程,促进国际合作与交流。精密超声波焊接设备哪家强
超声波焊接技术的普及需要加强宣传和推广,让更多的人了解和认识其优点和应用价值。河北超声波焊接设备服务
当超声波在介质中传播时,由于超声波与介质的相互作用,使介质发生物理的和化学的变化,从而产生一系列力学的、热的、电磁的和化学的超声效应,包括以下4种效应:空化作用,超声波作用于液体时可产生大量小气泡。一个原因是液体内局部出现拉应力而形成负压,压强的降低使原来溶于液体的气体过饱和,而从液体逸出,成为小气泡。另一原因是强大的拉应力把液体“撕开”成一空洞,称为空化。空洞内为液体蒸气或溶于液体的另一种气体,甚至可能是真空。因空化作用形成的小气泡会随周围介质的振动而不断运动、长大或突然破灭。破灭时周围液体突然冲入气泡而产生高温、高压,同时产生激波。与空化作用相伴随的内摩擦可形成电荷,并在气泡内因放电而产***光现象。在液体中进行超声处理的技术大多与空化作用有关。河北超声波焊接设备服务