当物体振动时会发出声音。科学家们将每秒钟振动的次数称为声音的频率,它的单位是赫兹。我们人类耳朵能听到的声波频率为16HZ~20KHz(千赫兹)。因此,当物体的振动超过一定的频率,即高于人耳听阈上限时,人们便听不出来了,这样的声波称为“超声波”。通常用于医学诊断的超声波频率为1~5兆赫。虽然说人类听不出超声波,但不少动物却有此本领。它们可以利用超声波“导航”、追捕食物,或避开危险物。大家可能看到过夏天的夜晚有许多蝙蝠在庭院里来回飞翔,它们为什么在没有光亮的情况下飞翔而不会迷失方向呢?原因就是蝙蝠能发出2~10万赫兹的超声波,这好比是一座活动的“雷达站”。蝙蝠正是利用这种“雷达”判断飞行前方是昆虫,或是障碍物的。超声波焊接技术的应用将推动全球化进程,促进国际合作与交流。定制超声波焊接设备工具头
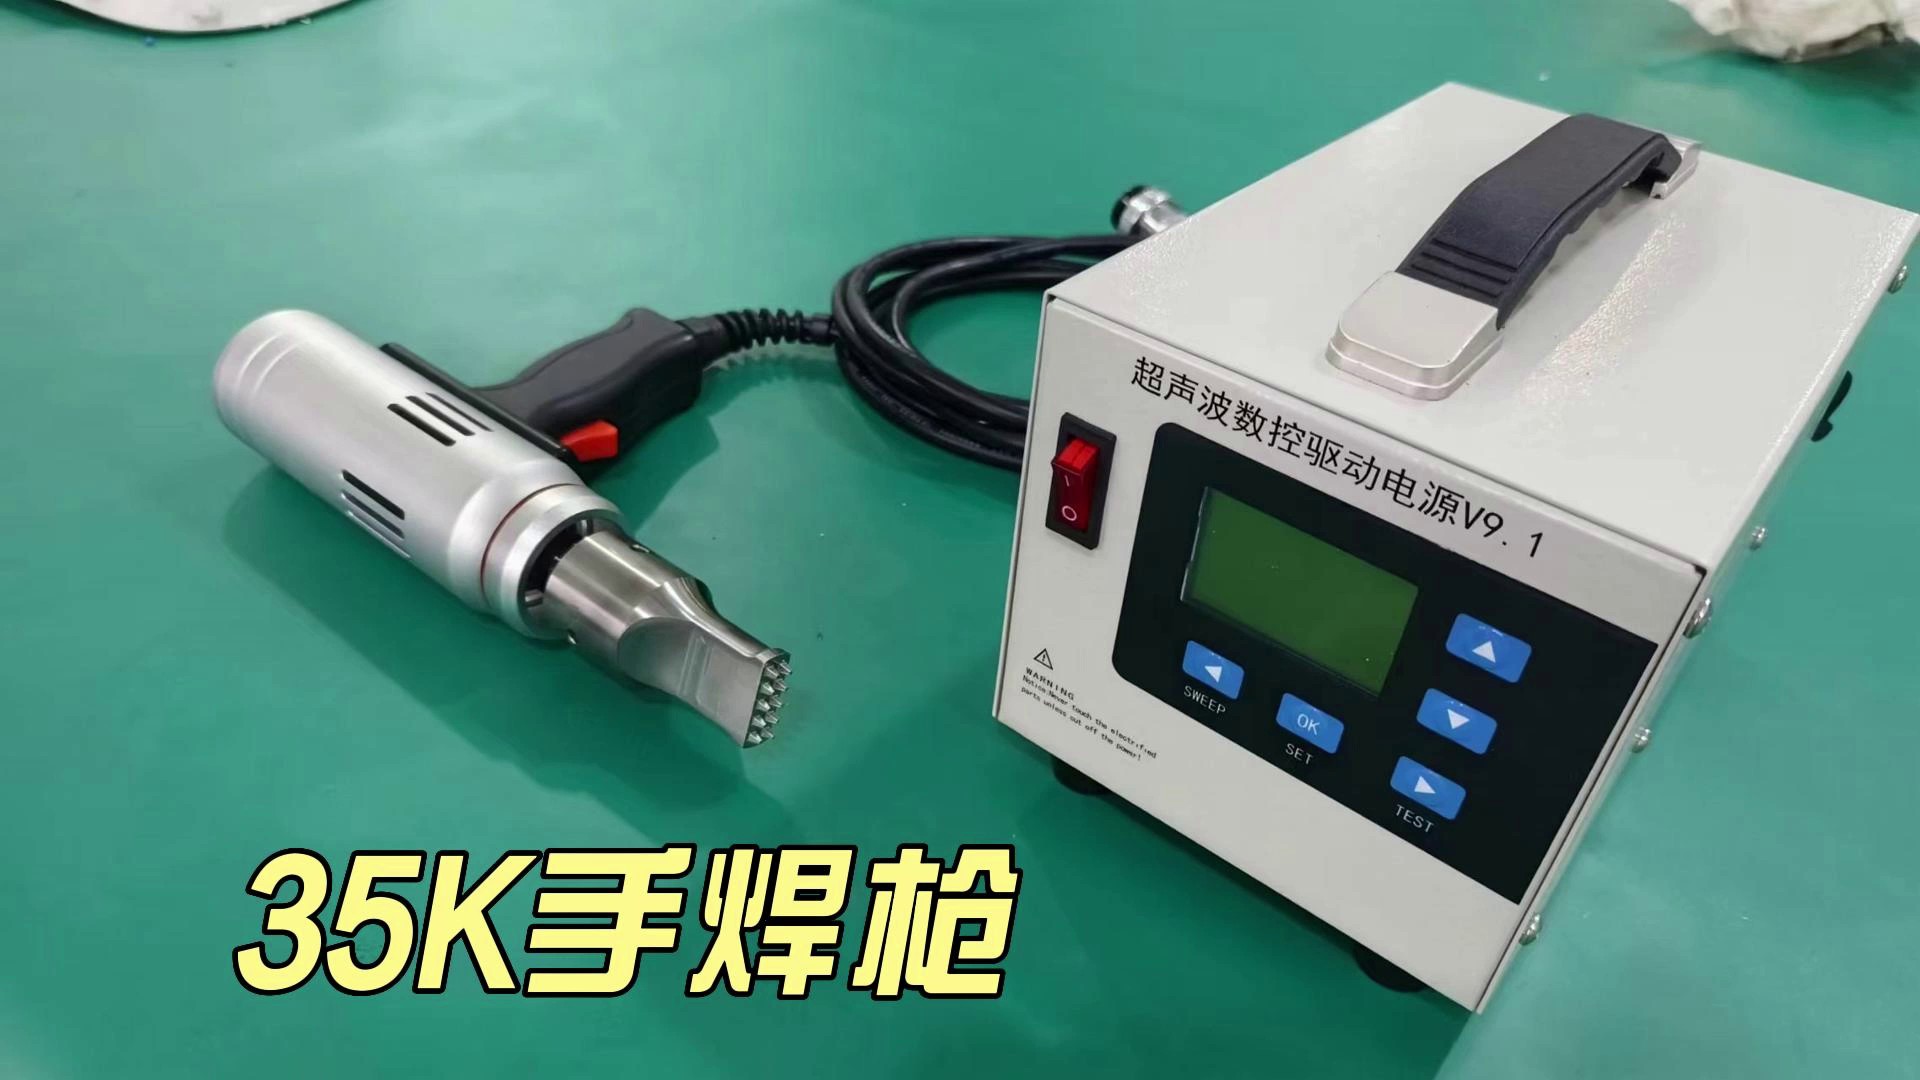
超声波焊接机主要应用于汽车、家电、电子和医疗行业,尤其适用于需要经久耐用、紧密密封、无视觉缺陷连接的场景。所有超声波焊接机的超声波发生器都能确保焊接品质始终如一。特别研发的控制器与合适的软件极大地改善了焊接工艺。超声波焊接是利用超声波振动频率,接触摩擦产生热能而使两个塑胶件在焊接界面熔融而固定在一起。超声波焊是一种快捷、干净、有效的装配工艺,用于满足塑胶件**度装配要求,是***使用的一种先进装配技术。四川超声波焊接设备供应商超声波焊接技术的应用前景非常广阔,未来将会有更多的新技术和新产品出现。
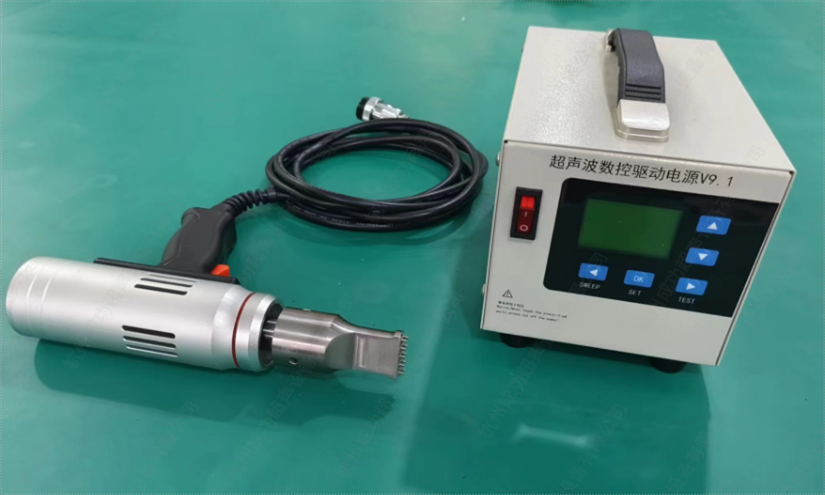
弯曲/生成音波将配件的一部分熔化,再组成一个塑料的突起部位或塑料管或其它挤出配件。这种方式的优势在于处理的快速,较小的内压,良好的外观及对材料本性的克服。点悍点焊是对没有预留也或能源控制的两个热塑塑料组件的局部焊接。点焊也能产生一个强有力的粘合构造,尤其适合一些大型配件、有突起的塑料片或浇注的热塑塑料以及那些结构复杂、难以进入接合面的产品。剪切切和封口一些有序与无序的热塑材料的超音波工艺。用这种方法密封的边缘不开裂,且没有毛边、卷边现象。纺织品/胶片的密封纺织品品及一些胶片的密封也可用到超音波。它可对胶片实行紧压合,还可对纺织品进行整洁的局部剪切与密封。缝合的同时也起到了装饰的作用。
影响超音波焊接的因素说起热塑塑料的可焊接力,不能不说到超音波压合对各种树脂的要求。其**主要的因素包括聚合物结构,熔化温度、柔韧性(硬度)、化学结构。聚合物结构非结晶聚合物分子排列无序、有明显的使材料逐步变软、熔化及至流动的温度(Tg玻璃化温度)。这类树脂通常能有效传输超音速振动并在相当***的压力/振幅范围内实现良好的焊接。半结晶型聚合物分子排列有序,有明显的熔点(Tm熔化温度)和再度凝固点。固态的结晶型聚合物是富有弹性的,能吸收部分高频机械振动。所以此类聚合物是不易于将超声波振动能量传至压合面,帮要求更高的振幅。需要很高的能量(高熔化热度)才能把半结晶型的结构打断从而使材料从结晶状态变为粘流状态,这也决定了这类材料熔点的明显性,熔化的材料一旦离开热源,温度有所降低便会导致材料的迅速凝固。所以必须考虑这类材料的特殊性(例如:高振幅、接合点的良好设计、与超音夹具的有效接触、及优良的工作设备)才能取得超声波焊接的成功。超声波焊接机是通过超声波发生器将50/60赫兹电流转换成15、20、30或40 KHz 的高频电流来实现的。
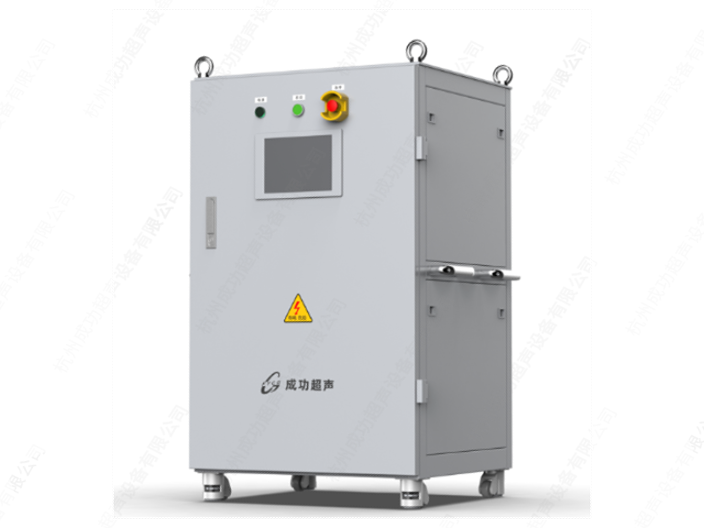
超声波焊接是利用高频振动波传递到两个需焊接的物体表面,在加压的情况下,使两个物体表面相互摩擦而形成分子层之间的熔合。超声波焊接原理基于材料的物理特性和声学特性,当超声波作用于材料表面时会产生一系列的机械振动、热振动和声振动,从而引起材料的局部温度升高和内部分子结构的改变。超声波焊接原理中,超声波的频率通常在20kHz-40kHz之间,焊接时间一般在1秒以上,焊接功率通常在50W-1000W之间。超声波焊接原理具有高效、节能、精度高、速度快、无污染等优点,因此被广泛应用于医疗器材、3C电子、汽车、航空航天等领域.重新回答||超声波焊接的质量取决于多种因素,如焊接参数、材料质量、设备性能等。安徽超声波焊接设备共同合作
超声波焊接可以实现自动化生产,提高生产效率和产品质量。定制超声波焊接设备工具头
旋转熔接原理是针对塑料圆形之热可塑性产品而设计,借由塑料工件相互摩擦所产生之热力,使塑料工件接触面产生熔解,再靠外在压力,驱动促使上下工件凝固为一体,成为长久性的结合。旋熔实例:RO滤心、冷冻杯、保温杯、花瓶、化油器、莲蓬头、热水瓶气胆、凡而街头等。热板熔接利用模板将其加热至所需要之温度,再放置于塑料工件与工件之结合面的中间,使热力集中于两个结合面,受热后产生熔解时,退出热模板后,再利用外在压力,致使工件合而为一,成为坚固奈久性的功用。可处理熔接物,本身硬度较高,形状复杂,体积硕大的产品皆可迎刃而解。热熔实例:汽车车灯、户外冰箱、门板、打气筒、储水筒、吸尘器、洞洞球、CD盒、洗衣机平衡环、韵律舞踏板等。定制超声波焊接设备工具头