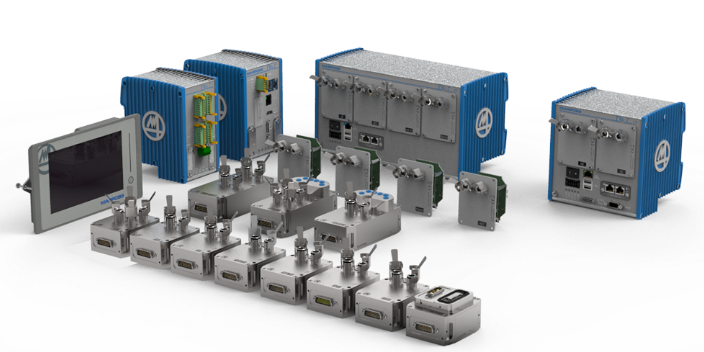
马波斯在机床精度测量领域拥有60年的经验,是国际市场的佼佼者。为响应测量工件与产品件的几何尺寸与形状时以及设置并检查机械加工过程中使用的刀具时对准确度的要求越来越高的情况,马波斯已研发出一系列新软件包用于其接触式与非接触式测头系统。软件周期的设计旨用于生产周期中,这意味着可将软件周期用于检查机床条件下的零件;这减少了拒收件数量,从经济的角度有效降低了成本。将此软件包与MIDA激光、TBD与VTS系统上的MIDA上的接触式测头一起使用。它们适用于零件与刀具检查过程、每个类型的机床、机械加工中心、铣床与车削中心,此外,它们还能与使用***的数字控制系统兼容BLÚ 是一种模块化的分布式系统,适合高度复杂的应用程序,将传感器连接到机器上各功能节点,优化测量系统。辽宁加工后测量仪软件
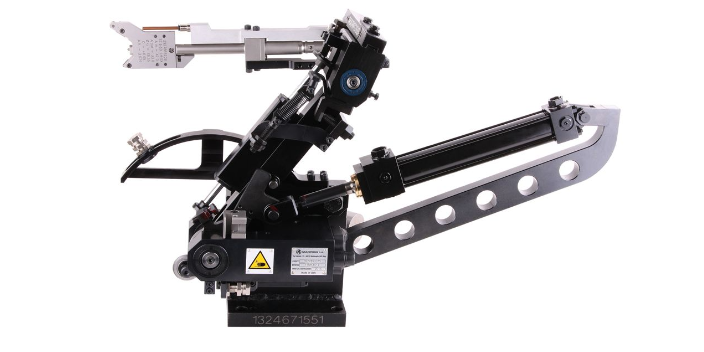
设计的直接安装在磨床床头的FenarL配有一个测量仪器,在测量阶段,此测量仪器会与工件直接接触。给磨床实时提供直径测量信息,能够管理机械加工周期,直至实现预期的零件测量值。FenarL系统可提供哪些功能?自动测量周期:在机械加工同时将测量头自动插在零件直径上,无需中断研磨过程测量灵活性:因为测量头很灵活,所以可处理各种主轴颈与销轴承直径(小于等于25mm)磨损补偿灵活性:FenarL可补偿直径上小于等于10mm的砂轮磨损,无需手动再加工简单再加工:当必须修改直径测量范围时,可通过几步很短的步骤完成FenarL的再加工安全性:简单的控制系统与**嵌入式安全设备能够防止与曲轴、砂轮以及机床的其它零件碰撞加工速度:每隔0.5毫秒对工艺中的测量抽样,这意味着测量加工速度与切割速度兼容,即便是在**初的初步加工过阶段。此外,也能够通过加工与过滤功能预测适应周期中的零件值耐用性:测量仪器的密封等级使得测量仪器适合用于大量冷却剂存在的高压机械加工条件中。内蒙古数控车床测量仪方法所有软件包可根据所用设备的结构、客户的要求和必要的通信方法进行配置。
可将WRSP60扫描式测头用于检查新加工的部件的轮廓是否正确以及用于直接检测机床中任何表面缺陷,从而避免将此类检查与检测传输到测量实验室,以及避免在需要后续返工的情况中将其重新定位在机床中。马波斯研发的这款WRSP60测头拥有一个无线传输系统,可将其用于在**常用的切屑去除机床上直接扫描零件。在使用WSRP60测头时,可完成一些采用标准接触式测头不能完成的操作或者可**缩短周期时间,如:通过切割程序校正、标准件比较以及跳动检查而完成轮廓质量控制、零件未对准校正与表面变形检查,也可将这些测头用于进行正确定位零件所需的“接触”。带有WRI无线接收器的系统接口能够与安装在工业或标准个人计算机上的软件包通信,从而管理并呈现测量值以及获取数据。可采用WRSP60系统通过对新加工的零件进行轮廓与表面接触式扫描直接在机床环境对机械加工过程进行精确、完整的质量控制。系统采用无线传输系统将数据传到WRI接收器。通过一个**马波斯软件包收集、分析与呈现数据。
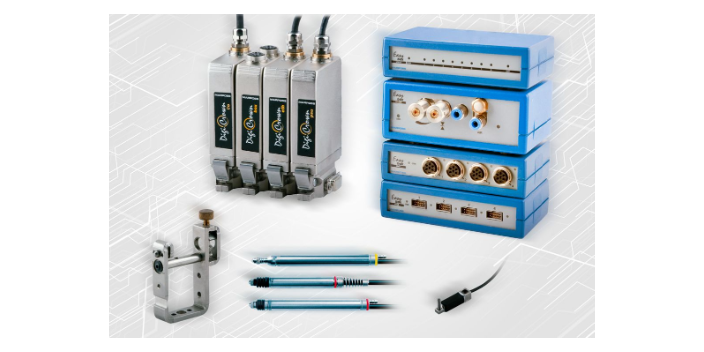
通用测量块QUICKBLOCK™,QuickBlock是一个通用测量单元,其功能特征体现在检查内径与外径以及距离的高精度线性导轨。各种各样的附件使得此测量仪器功能极多以及适合各种应用。它的坚固与紧凑结构使得它能够在严酷的环境中进行静态与动态测量,保护传感器以及保证高度重复性。QuickBlock是一个紧凑、通用测量单元。它配有嵌入式测量传感器或者机械传动装置,能与测量探针一起使用。它的功能特征体现在是一个囚笼防转动系统,这就确保了通过直接接触达到小于0.5μm的可重复性范围值(最大值到最小值)。可给±5mm版本配备一根轴向或径向电缆引出线,用于传感器与气压缸。可采用固定在任何空间方向中的测量轴安装,且接触式支架的重组范围为20mm。气压驱动版本对于带有自动装载/卸载的测量站上加工后应用特别适用。也可将它装配在带有相关接头的QuickSet站上,以测量小于等于90mm的直径。可获取各种弹簧、测量臂与触头,以接近任何测量位置,同时维持臂比值不变。也可获取带有燕尾导轨以及能够与TESA支架和触头兼容的特殊版本。后数控机床测量仪系统产品,请联系马波斯测量科技。
保持砂轮平衡可提高各个零件的表面质量以及延长主轴的使用寿命。P7WB平衡系统可持续不断检查砂轮的状态以及自动补偿周期中的任何失衡。该系统专为单主轴和多主轴磨削应用而设计,可以在一个或两个平面上平衡。P7WB系统的设计旨在检查与平衡砂轮。它连接并管理所有类型的FT与ST平衡头。根据应用以及平衡头的类型,可将P7WB与单主轴和多主轴磨床一起使用,其它具有以下功能:自动平衡一个或两个砂轮(**)平衡两个平面可单独完成或者采用平衡头实现预先平衡光谱分析失衡(FFT)可给P7WB装配声传感器以监控振动。在此情况中,系统将电机平衡以及声传感器生成的数据分析所需的监控与电子控制功能结合起来,以优化磨削与修整阶段。如果连接到声传感器,则P7WB可自动获取声信号,分析并将此信号与程控噪声阈值比较,以改善生产流程。操作员可通过确定噪声阈值而进行碰撞检查(撞碎)和气隙检查(间隙):P7WB系统是由一个标准件卡构成,其将协调并管理声功能卡,并协调机床逻辑与操作员界面(MHIS)之间的通信模式。P7WB的功能特征体现在与机床控制完整集成的现场总线(Profibus与InterbusS)与串行连接。马波斯测量科技可以供应外圆磨床在线加工测量仪,欢迎联系咨询。陕西 内圆磨床在线测量仪系统
内圆磨床在线测量仪系统购买,请联系马波斯测量科技。辽宁加工后测量仪软件
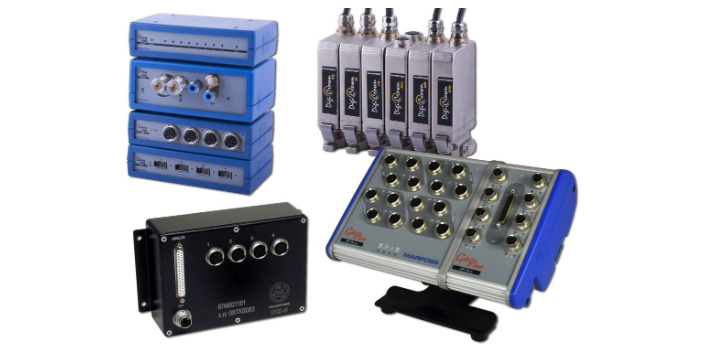
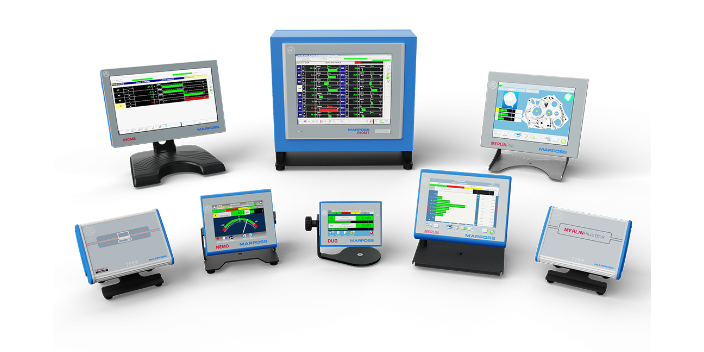
该系统还可以提供一个集成的UPS(不间断电源)和电池组,以确保在断电(断电、断电)的情况下能够完全安心。提供的E9066E™位于密封、紧凑、工场认证的防爆外壳中,采用工业标准、VESA兼容支持便可很容易适应工作台安装或摇臂解决方案。马波斯QuickSPC™测量与SPC软件套件以及马波斯GagePod™数据采集系统对应用程序进行补偿,为实时数据采集与测量应用程序、过程与质量控制和实时SPC提供了性价比高的解决方案与性能。DigiCrown是一个尺度测量用于创新模块化的测量系统,其网络配置可以通过高度通信接口连接至PC与PLC。将量程范围内的DigiCrown系列的高分辨率数字传感器线性化,并进行自动识别。系统的模块化以及传感器的多功能使得此产品成为了任何应用布局的理想选择,且能集成所有类型的传感器(LVDT、HBT、数字与模拟编码器、输入/输出、模拟传感器等)。辽宁加工后测量仪软件