精密加工技术的发展,比如微铣削、电火花加工的精度提升,可能会在传感器、电子部件等领域有更多应用。同时,表面处理技术的进步,如纳米涂层,可能会提升部件的耐用性和性能。还需要考虑供应链的变化,比如本地化生产、快速响应市场需求,这可能会推动五金加工企业采用更灵活的制造系统,如柔性生产线和智能制造。不过,有些信息可能需要进一步验证,比如***的技术突破、行业报告的数据,或者主要汽车制造商的***动向。例如,是否有新的政策支持某些工艺的发展,或者某些公司**近发布的创新案例。此外,用户可能还关心这些趋势对行业的影响,比如成本降低、生产效率提升、产品性能优化等。需要将这些方面整合到回答中,展示趋势的实际应用价值。质量追溯全程可查,仪器联轴器五金,连接紧密传动高效,减少动力损耗。东莞电熨斗滴水嘴铜组件机加工件价目
工业升级中的微观**微纳机加工件在 MEMS 传感器中刻蚀出纳米级沟槽,实现气体检测精度达 ppm 级。氢燃料电池极板机加工件通过激光打孔技术,在 0.3mm 钛板上密布 5000 + 均匀流道。光刻机精密平台机加工件以磁悬浮轴承支撑,移动重复定位精度≤0.1μm。3C 产品中 0.15mm 超薄不锈钢机加工件,经微冲压成型后弯折寿命超 10 万次。工艺叙事:从毛坯到精密体的蜕变当 45# 钢棒料在数控车床上以 3000rpm 高速旋转,车刀每进给 0.02mm 便留下一道金属光泽的轨迹 —— 这是压缩机曲轴机加工件的诞生瞬间。而医疗器械中的微型齿轮,需在慢走丝设备上用 0.03mm 钼丝切割出渐开线齿形,误差比头发丝还细。机加工件以毫米级的尺度承载工业逻辑,让航空母舰的锚链轴、芯片封装的引线框架、新能源汽车的电机壳体,都在切削液飞溅与机床轰鸣中,成为驱动时代的精密注脚。茂名精密数控车床五金加工件机加工件价目ISO14001 环保生产,仪器绝缘五金支架,绝缘性能优异,杜绝漏电风险。
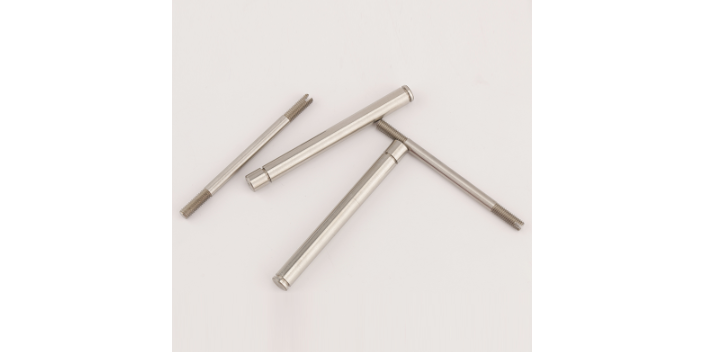
白云精工的如何降低五金冲压件凹凸的不良情况:1、拉延模的检查和修正:拉延模需要做定期的检查和维护,以减少五金冲压件凸凹的产生并维持稳定状态。通常的做法是用样品检查压边圈的粘合划伤和加工面(凹模圆角、凸模圆角)的情况。2、剪切模的检查和修正:剪切工序后出现五金冲压件凸凹的原因是由于剪切过程中产生了铁粉,因此在冲压前必须观察铁粉避免凸凹的发生。3、适当的机械手速度:对于半自动的拉延模生产来说,当拉延凸模在下模位置,机械手速度又很快的时候,毛刺会掉在凸模上部,引起五金冲压件凸凹。为避免这种问题,我们可以在生产前做制件的出料试验,合理设置机械手的速度和出料角度,使它不会碰到制件和下模。4、检查截断面:截断卷料时,截断模的磨损和破损会产生很多微小的铁粉附着在刃口上,所以在五金冲压生产前必须在材料区或者冲压线检查二重截断面,以及时清洗板料去除毛刺。5、板料清洗装置的检查:五金冲压生产前必需同时检查和修整清洗安顿,以使其也许更有效地清洗板料,这也是很需需要的,并且还需留意辊子间隙和清洗油的质量。
白云精工由于数控车床加工是一项精度高的工作,而且它的加工工序集中和零件装夹次数少,所以对所使用的数控刀具提出了更高的要求,在选择数控车床加工的刀具时,应考虑以下几方面的问题:①数控刀具的类型、规格和精度等级应能够满足cnc车床加工要求。②精度高。为适应数控车床加工的高精度和自动换刀等要求,刀具必须具有较高的精度。③可靠性高。要保证数控加工中不会发生刀具意外损伤及潜在缺陷而影响到加工的顺利进行,要求刀具及与之组合的附件必须具有很好的可靠性及较强的适应性。精密五金加工。4000㎡厂区规模化生产,仪器支架类五金件,防腐防锈处理,适配复杂实验环境。
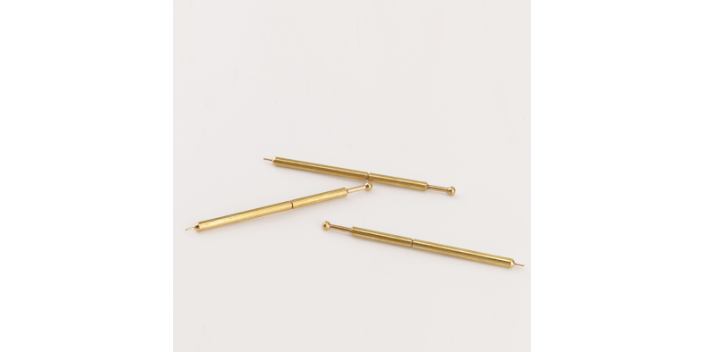
白云精工由于进行数控化改造对于改造厂家来说,较杂又乱,但如何对改造的数控车床进行质量控制则是我们一直以来需要探讨的问题,在此谈一下如何进行改造数控车床的质量控制。普通车床数控改造分为新机改造和旧机改造,新机改造是用户购买普通车床或普通光机(指只带床头箱和纵、横向导轨的车床),改造厂家根据其要求进行数控化改造。旧机改造是指用户将已经使用过的普通车床或数控车床进行翻新并进行数控化改造。其中旧机改造包括大修车床改造和用户旧机部件改造。在此浅谈改造数控车床在机械方面的质量控制方法、着重控制点和检验过程。自动车床批量生产仪器小五金件,效率高交期快,完善质检流程杜绝瑕疵品出厂。河源电子电器五金金厘配件机加工机加工件厂家
自动车床高效加工,仪器插头五金配件,导电性能优异,插拔顺畅不易损坏。东莞电熨斗滴水嘴铜组件机加工件价目
白云精工在CNC加工过程中操作员导致的撞击主要有以下几个原因:第1点是由于深度的Z轴对刀错误,这个问题会导致这种现象的发生;第2点主要是由于分中碰数跟操作的错误才会导致这个问题的产生;第3点应该是刀用错了;第4点主要是程序出错了;第5点主要是手动操作的时候手轮摇错了方向;然后可能是由于手动快速进给的时候按错了方向;那么针对以上问题在CNC加工中该如何避免呢,首先针对于Z轴对刀错误的问题在加工时一定要注意对刀的位置;分中碰数跟操作完成之后一定要进行反复检查;在装夹刀具的过程中要反复跟程序单和程序对照检查之后再进行装载;在CNC加工操作过程中程序要一条条地按照顺序来走;在CNC加工中手动操作的时候,操作员要自己加强机床的操作熟练程度;在手动快速移动的时候,可以先将Z轴升高到零件上面再进行移动。东莞电熨斗滴水嘴铜组件机加工件价目