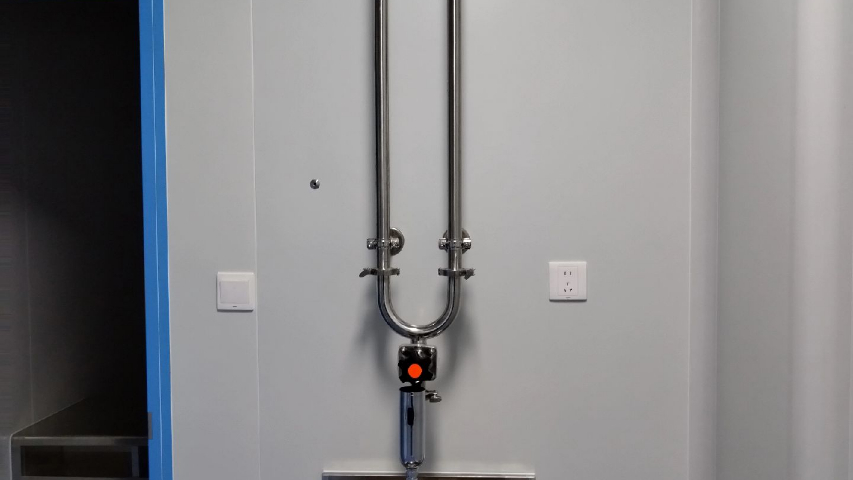
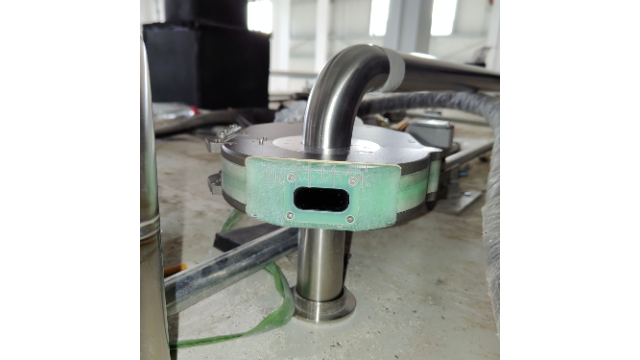
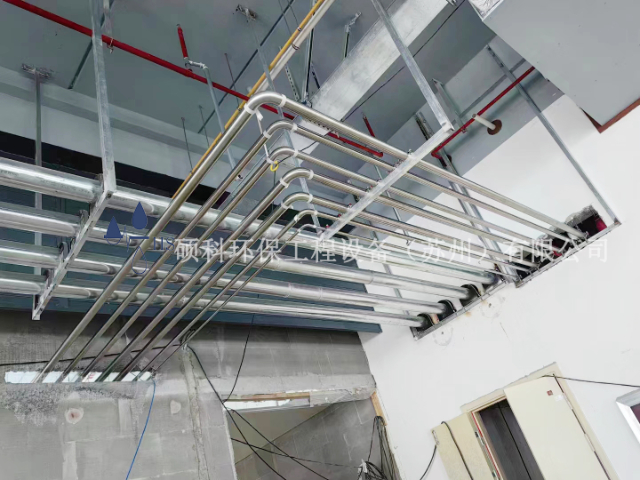
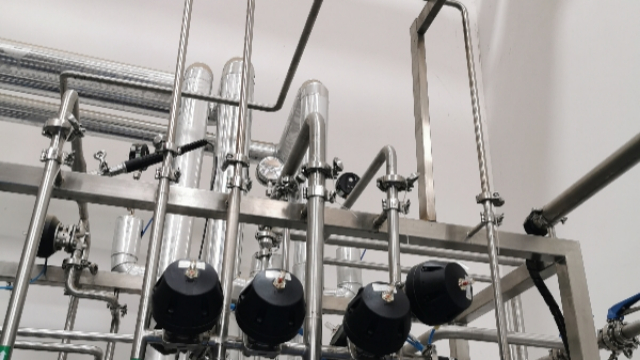
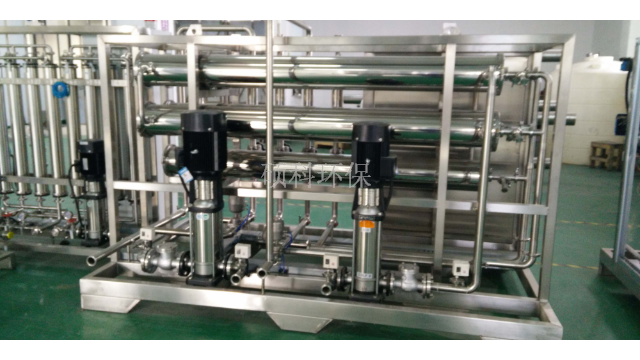
艺精细,杜绝介质污染采用无死角设计,管道坡度≥2‰,比较低点设排污阀,避免静态积水滋生微;与设备对接采用顶入式结构+卫生级柔性接头,防止水流冲击产生气泡及管道应力开裂。焊接后酸洗钝化处理,形成致密保护膜,杜绝重金属溶出与二次污染,、食品行业产品质量。适配性高,无缝联动设备针对不同介质定制方案:注射用水管道全程保温+循环管网(流速≥),支持巴氏;纯蒸汽管道配疏水阀+高密度保温层,减少冷凝水浪费。接口标准化设计,与硕科纯水机、蒸汽发生器等设备无缝对接,提升系统协同效率,避免接口不匹配导致的能耗损耗。运维便捷,降低运营成本关键节点采用快装卡箍连接,拆卸无需动火,维护时间从传统1-2天缩短至2-4小时,大幅减少停机损失。配套在线监测系统,实时监控电阻率、压力、温度,超标自动报警;管道耐腐蚀性强,使用寿命达15-20年,是普通不锈钢管道的2倍以上,降低长期更换成本。 ,终形成的系统工程。下面按时间线与技术下间线与技术里程碑,清晰梳理其 “发明 — 演进 — 成熟” 的完整脉络。反渗透管道安装公司
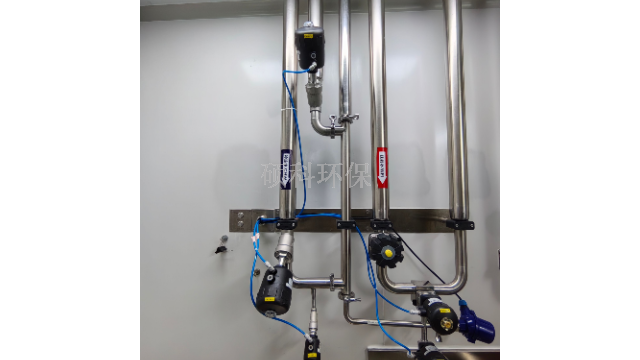
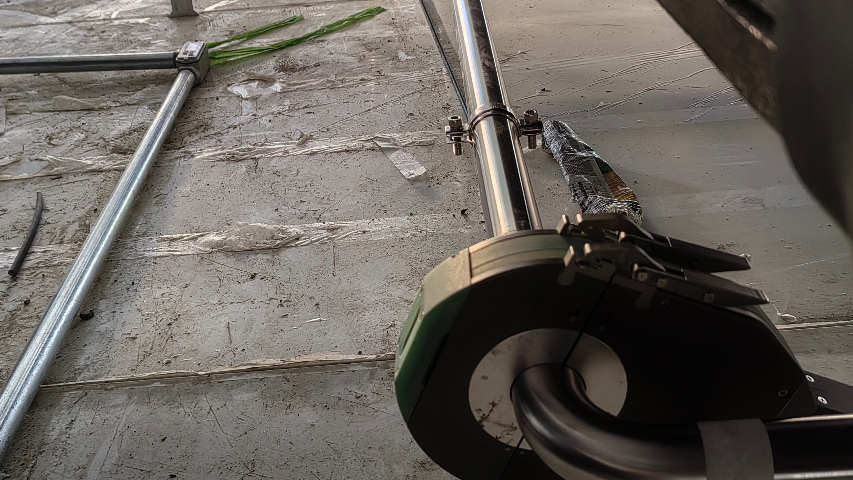
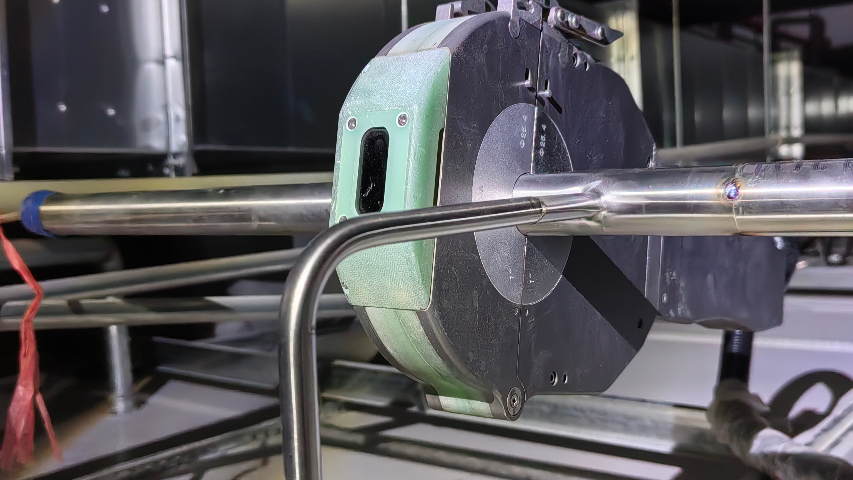
在纯水设备的管道焊接环节,需从材质、工艺、质量控制等多方面严格处理,确保管道系统的洁净度与可靠性,一、焊接前的准备:材质与清洁双重把控材质要求选用316L不锈钢管材(符合ASTMA270标准),内壁电抛光处理至粗糙度Ra≤μm,降低微生物附着风险。焊接配件(弯头、三通等)需与管材同材质,且通过光谱仪检测成分(Cr≥17%、Ni≥12%、Mo≥2%),杜绝杂质污染。管道预处理焊接前用酒精或**清洁剂擦拭端口,去除油污、氧化层;采用无尘切割工艺(如轨道锯),避免碎屑残留。管道内壁用高纯氮气吹扫,确保焊接区域无粉尘、水汽等污染物。二、焊接工艺:自动化与惰性气体保护焊接方式采用全自动轨道焊接(如TIG焊),精细控制电流、电压、焊接速度(如10-15mm/s),确保焊缝均匀无气孔。禁止手工焊接,避免人为操作导致的焊瘤、夹渣等缺陷,降低死角风险(死角长度L/D≤3)。惰性气体保护焊接时管内充高纯氩气(纯度≥),流量5-10L/min,防止高温氧化形成焊渣,保证内壁光洁度。 反渗透管道安装公司根据上海翮硕水处理设备有限公司的业务特性(聚焦制、等洁净管道领域),其管道安装费用。其管道安装费用。
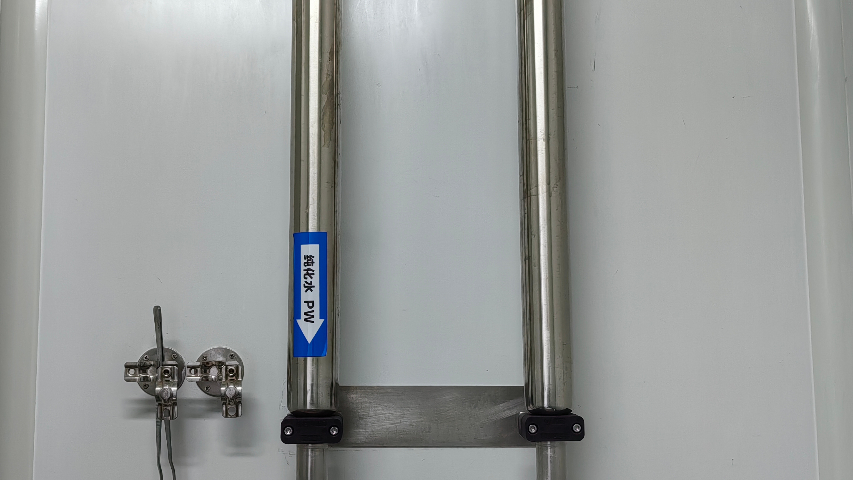
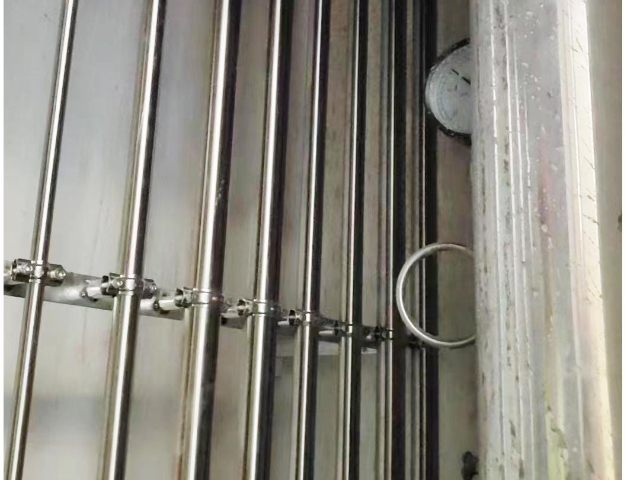
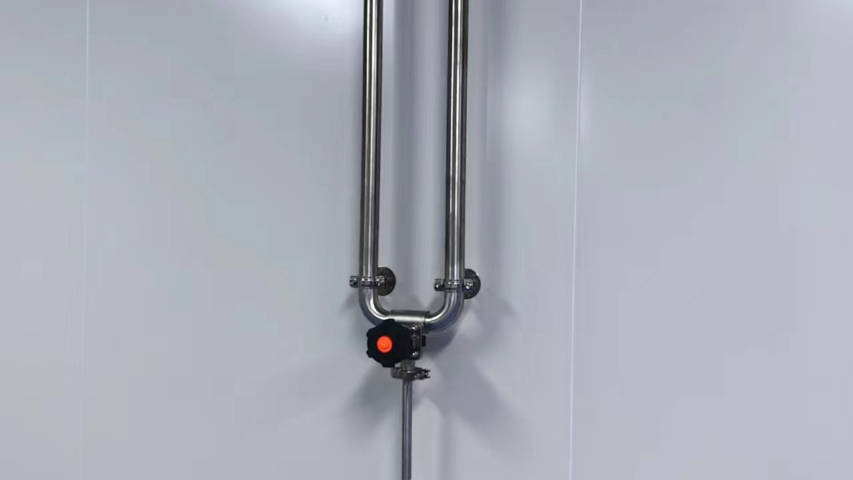
翮硕注射水管道安装需注意以下方面:材质选择与处理:应选用316L不锈钢管材,内壁需进行电抛光及钝化处理,以减少微生物滋生和杂质吸附,保证水质纯净。管道切割与焊接:切割宜采用GF锯或带锯,禁止使用易污染的切割工具。焊接需采用全自动氩弧焊或热溶式氩弧焊,并用高纯氩气保护,确保焊缝内、外表面与母材光亮度基本一致,无氧化、无焊瘤等缺陷。连接方式:尽量采用焊接连接,若需分段连接,可使用卫生夹头。阀门应选用不锈钢聚四氟乙烯隔膜阀,以卫生夹头连接,减少泄漏风险和微生物滋生隐患。管道布局:管道应采取循环布置,有一定倾斜度,坡度宜在0.5%-5%之间,便于排除存水,避免死水区域。使用点阀门处的“盲管”段长度,加热系统不得大于6倍管径,冷却系统不得大于4倍管径。安装环境:应在洁净环境中安装,如ISO7级洁净区,避免管道受外界污染。安装过程中严禁裸手接触管道,预制完的管道需可靠封口。支架安装:支架应采用C型钢制作,间距合理,一般为3M左右。支架与管道间应垫聚四氟乙烯垫,防止腐蚀,且要保证管道固定牢固,避免晃动。压力测试与清洗消毒:安装完成后,需用纯水进行试压,试验压力为设计压力的1.25倍。
硕科管道安装的**优势硕科管道安装聚焦制药、生物科技、食品饮料等高洁净行业的流体输送需求,以合规性、稳定性、经济性为**,形成区别于常规管道安装的差异化优势,具体体现在以下六大维度:一、合规性优势:全流程符合国际标准,助力资质认证标准对标严格安装工艺全程遵循GMP、ASMEBPE、ISO15749等行业规范,针对纯化水、注射用水、纯蒸汽等洁净介质管道,明确要求:材质选用316L**碳不锈钢无缝管,内壁电解抛光至Ra≤μm(注射用水管道需达Ra≤μm);焊接采用自动轨道氩弧焊+管内充氩保护,焊缝内壁光滑无焊瘤,避免微生物滋生死角;验收需完成水压试验、CIP清洗、SIP灭菌等全流程验证,确保介质无二次污染。资料可追溯,支持审计核查安装完成后提供完整合规档案,包括管材材质证明书、焊接参数记录、内壁粗糙度检测报告、耐压试验数据、清洗消毒验证报告等,可直接用于GMP认证、FDA审计、食品安全体系审核,避免因资料不全导致的认证延误。 完成系统流程设计、电路图确认、HDS(硬件设计规范)确认等,出具完整的施工图纸和技术方双重复核后定稿。
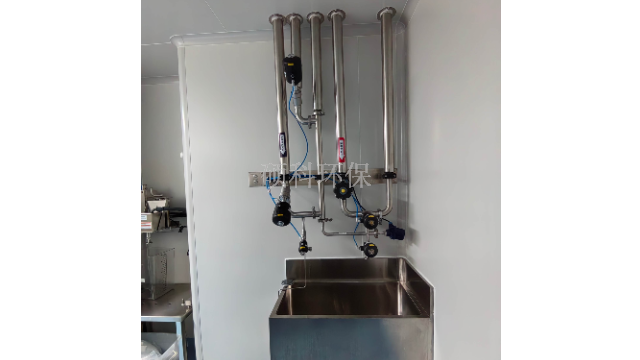
不锈钢管道安装规范之质量指标及保护措施1、质量指标焊接一次合格率达到合同要求值。2、保护措施1)施焊环境要求2)焊接的环境温度应能保证焊接所需的足够温度和焊工技能不受影响。3)焊接时的风速不应超过下列规定,当超过规定时,应有防风设施。手工电弧焊:8M/S;氩弧焊:2M/S4)焊接电弧1m范围内的相对湿度不得大于90%。5)当焊件表面潮湿、或在下雨刮风期间,焊工及焊件无保护措施时,不应进行焊接。3、焊工1)持有焊工特种作业相应的合格证,持证上岗。2)所有质量活动都应在压力容器安装质量保证体系的进行。3)焊工的焊接质量执行公司企业标准——安装作业指导书“焊工焊接质量程序”。4)通过RT(射线照相检验)结果对焊工的焊接质量进行。材料与应用边界拓展 塑料管道(PPVC):1950—70 年代工业化,耐腐蚀、易安装、卫生,颠覆民用与市政给排水。反渗透管道安装公司
配套部件:液位控制装置、360° 旋转淋球、空气呼吸器、不凝气体排放装置等,按项目配置数量计费(如 / 台)。反渗透管道安装公司
在不锈钢管道焊接中,除氩气外,还有多种气体可作为保护气,具体选择需根据焊接工艺、不锈钢类型及质量要求确定。以下是常见的替代或混合保护气体及其应用特点:一、单一惰性气体氦气(He)特性:惰性气体,密度远小于空气,电离能高,电弧温度比氩气更高(可达3000℃以上)。优势:适用于高导热性材料(如厚壁不锈钢、铜合金与不锈钢异种材料焊接),能提升熔深和焊接速度;对薄壁管道焊接可减少烧穿风险,焊缝成型更光亮。局限:成本远高于氩气,且保护效果受气流扰动影响较大(因密度低,需更高流量),一般不单独用于普通不锈钢焊接,多与氩气混合使用。二、混合气体(惰性气体+活性气体)在氩气中加入少量活性气体(如氧气、二氧化碳),可改善电弧稳定性和熔池流动性,适用于熔化极气体保护焊(MIG焊)等工艺。 反渗透管道安装公司