-
 发布时间2026.01.04
粉状喷涂产线前景
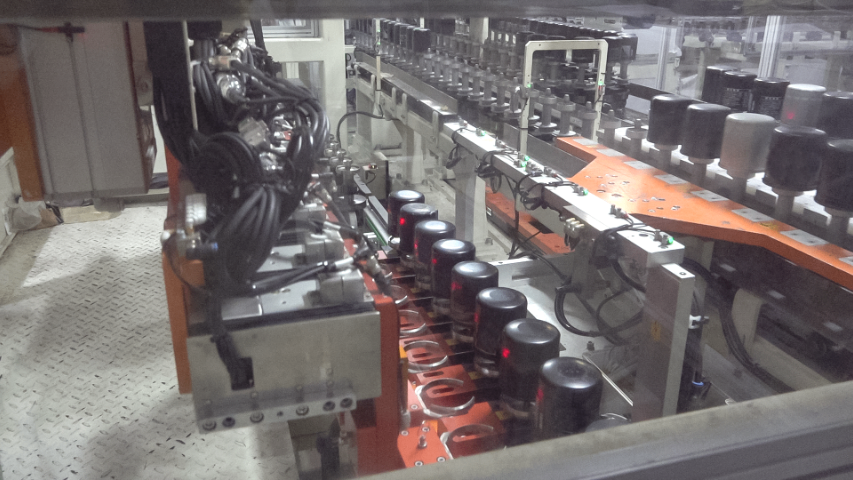
移载机工位的空治具分流系统实现了治具与产品的高效分离与循环利用,其采用气缸驱动的分流导轨与定位阻挡装置。当产品被精密搬运组件抓取后,空治具随传送带流转至分流节点,定位阻挡装置精确拦截治具,分流导轨在气缸驱动下快速切换导向方向,将空治具导入治具清扫系统的输送线。分流动作响应时间≤0.2秒,定位精度达±0.5mm,确保空治具平稳导入,无碰撞损伤。分流系统与MES系统实时联动,可根据治具使用次数与清洁状态,优先将使用次数较多的治具送入清扫系统,实现治具的有序循环。该系统的自动化分流设计,避免了人工分拣的繁琐与误差,提升了治具循环效率,保障了产线的连续运行。生产线模块化设计,便于后续功能升级与产能拓展...
[查看详情] -
 发布时间2026.01.03
成都粉状喷涂产线按需设计
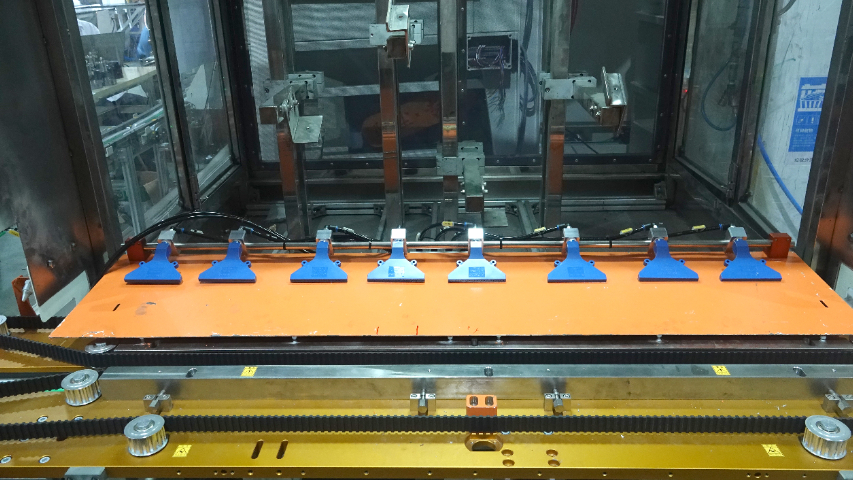
自动取出机与后段产线的协同联动技术实现了产品输出的高效衔接,基于PLC与MES系统的一体化控制,自动取出机、缓存链、后段输送线通过工业以太网实时通讯。系统采用动态节拍调节机制,通过传感器实时监测后段产线的作业状态,当后段节拍加快时,取出机自动提升抓取速度;当后段出现短时故障时,取出机将产品送入缓存链。协同联动还具备产品型号匹配功能,取出机通过RFID阅读器读取产品型号信息,自动匹配后段产线的接收需求,避免混批输送。若发现产品型号不匹配,自动将产品分流至异常区并报警。该协同技术使后段产线的作业效率提升40%,产品输出合格率达99.9%。取出机工位创新性设计产品缓存链,提升产线柔性化水平;成都粉状...
[查看详情] -
 发布时间2026.01.02
北京粉状喷涂产线价格
自动取出机与后段产线的协同联动技术实现了产品输出的高效衔接,基于PLC与MES系统的一体化控制,自动取出机、缓存链、后段输送线通过工业以太网实时通讯。系统采用动态节拍调节机制,通过传感器实时监测后段产线的作业状态,当后段节拍加快时,取出机自动提升抓取速度;当后段出现短时故障时,取出机将产品送入缓存链。协同联动还具备产品型号匹配功能,取出机通过RFID阅读器读取产品型号信息,自动匹配后段产线的接收需求,避免混批输送。若发现产品型号不匹配,自动将产品分流至异常区并报警。该协同技术使后段产线的作业效率提升40%,产品输出合格率达99.9%。高温固化后的产品经降温处理,流转至自动取出机工位;北京粉状喷...
[查看详情] -
 发布时间2026.01.02
粉状喷涂产线报价
移载机的轨道系统采用高精度直线导轨设计,导轨精度等级达H级,重复定位精度达±0.01mm,确保移载机在运行过程中平稳精确。导轨表面经过硬化处理,硬度达HRC58以上,耐磨性强,使用寿命长。导轨配备自动润滑系统,定期为导轨涂抹润滑脂,减少摩擦磨损,降低运行噪音。轨道系统的两端设置缓冲限位装置,避免移载机运行至极限位置时发生碰撞损伤。高精度的轨道系统为移载机的精密搬运提供了稳定可靠的运行基础,保障了转运精度与效率。精密搬运组件将产品转运至高温烘烤区输送线,衔接固化工序;粉状喷涂产线报价喷粉间的静电控制系统采用闭环反馈设计,实时监测喷粉枪的输出电压与电流,通过PID算法自动调节参数,确保粉末荷质比稳...
[查看详情] -
发布时间2026.01.02
南昌粉状喷涂产线价格咨询
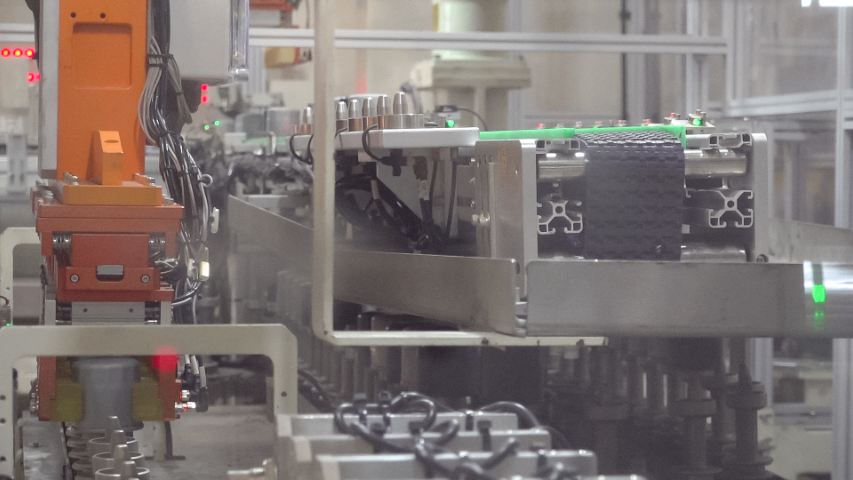
自动取出机是完成产品喷涂全流程的末端关键设备,采用六自由度工业机器人设计,工作半径可达1.5-2.5m,可覆盖高温烘烤区输送线末端至输出线及缓存链的全部作业范围。机器人搭载视觉定位系统,可精确识别高温固化后的产品位置,定位精度达±0.1mm,配合柔性抓取机构,平稳抓取产品,避免高温状态下的涂层损伤。取出机的抓取速度与节拍可根据产线输出量动态调整,单次取出时间≤10秒/件,确保与前端工序高效衔接。取出机还配备产品温度检测功能,通过红外测温传感器监测产品表面温度,当温度高于50℃时,自动将产品暂存至缓存链过渡区降温,避免高温产品直接进入后段产线导致的质量问题。自动投入机精确抓取输送线产品,平稳放入...
[查看详情] -
 发布时间2026.01.02
东莞粉状喷涂产线制造
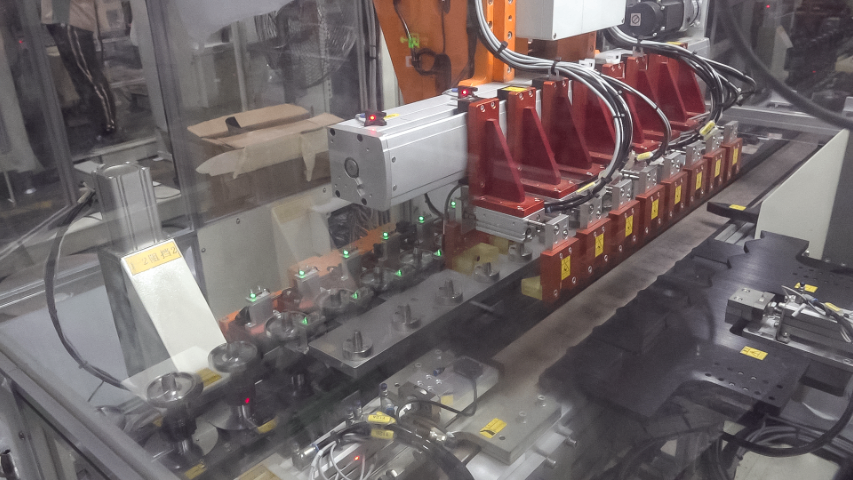
产线的MES生产执行系统实现了全流程生产管理的数字化与智能化,关键功能包括生产计划管理、工艺参数管控、数据追溯、报表生成等。系统接收ERP系统下发的生产计划,自动分解为各工位的生产任务,实时监控生产进度,确保生产计划按时完成。工艺参数管控模块可预设各工序的关键参数范围,当参数超出范围时自动触发报警并调整。数据追溯功能通过RFID与条码双重标识,记录产品从投入到输出的全流程数据,追溯精度达单个工件级。系统自动生成日报、周报、月报等生产报表,包括产能统计、合格率分析、设备利用率等,为生产管理决策提供数据支持。投入工位通过传感器定位产品,确保自动投入机抓取精度达标;东莞粉状喷涂产线制造治具的寿命管理...
[查看详情] -
发布时间2026.01.01
南京粉状喷涂产线应用范围
喷粉枪的喷嘴设计优化提升了粉末喷涂的均匀性与效率,采用文丘里式喷嘴,压缩空气在喷嘴内形成高速气流,使粉末颗粒充分分散并荷电。喷嘴内部采用陶瓷绝缘材质,避免静电泄漏,确保荷电效率。喷嘴的喷射角度与距离可根据工件形状与尺寸精确调节,喷射角度范围30°-60°,喷射距离控制在200-300mm。对于深腔、凹槽等复杂部位,采用侧喷式喷嘴与旋转治具协同,使粉末颗粒能深入难喷涂区域。喷嘴配备自动清洗功能,定期清理喷嘴内的粉末残留,避免堵塞导致的喷涂缺陷。优化后的喷粉枪使粉末吸附效率提升至92%以上,涂层附着力达1级标准。空治具经移载机输送至清扫系统,开启全流程清洁作业;南京粉状喷涂产线应用范围粉房作为喷涂...
[查看详情] -
 发布时间2026.01.01
南京粉状喷涂产线解决方案
投入工位的输送线采用皮带输送设计,皮带材质为防静电橡胶,表面防滑且不易产生静电,避免吸附粉尘影响产品清洁度。输送线速度在0.5-1.5m/min范围内可调,与自动投入机的上料节拍精确匹配。输送线配备产品到位传感器与定位阻挡装置,当产品输送至投入机抓取位置时,定位阻挡装置精确拦截,定位精度达±0.5mm,确保投入机抓取准确。输送线两侧安装防护栏,防止产品掉落,防护栏高度可根据产品尺寸调节。此外,输送线底部配备废料收集槽,收集输送过程中掉落的杂物与粉尘,便于清洁维护,保障输送线的洁净运行,为产品上料质量提供基础保障。固化炉温度精确控制,保障汽车零部件涂层固化效果达标;南京粉状喷涂产线解决方案产线的...
[查看详情] -
发布时间2026.01.01
成都粉状喷涂产线价格咨询
治具清扫系统是保障治具循环洁净度的关键环节,采用“高压气流吹扫+超声波清洗+热风干燥”三级清洁工艺。首先,高压气流吹扫装置通过多个精确布置的喷嘴,对治具内部缝隙、定位孔等难清洁部位进行吹扫,清理大部分残余粉末;随后,治具进入超声波清洗槽,采用特定环保清洗液,超声波频率28-40kHz可调,功率500-1000W,可彻底剥离渗入治具内部的顽固粉末;随后,热风干燥装置通过80-100℃的洁净热风对治具进行烘干,干燥时间1-3分钟可调,确保治具表面无水分残留。清扫系统配备清洁效果检测模块,通过视觉识别与重量检测双重验证,治具清洁后残余粉末量≤1mg方可合格输出。该系统的高效清洁能力,确保治具每一次循...
[查看详情] -
发布时间2026.01.01
广州中型粉状喷涂产线
喷粉间的静电控制系统采用闭环反馈设计,实时监测喷粉枪的输出电压与电流,通过PID算法自动调节参数,确保粉末荷质比稳定。系统配备材质识别功能,通过RFID阅读器读取工件材质信息,自动匹配对应的静电参数:对于钢质工件适当降低电压(60-80kV),避免静电积累过多导致涂层击穿;对于铝合金工件采用中等电压(70-90kV);对于塑料基材工件先进行等离子体预处理,再采用高压(80-100kV)静电喷涂。静电控制系统还具备故障自诊断功能,当检测到电压波动超标或静电泄漏时,立即切断高压电源并发出报警,避免因静电故障导致的喷涂缺陷与安全隐患,保障喷涂质量与作业安全。治具与产品同步流转至粉房,密闭环境避免粉末...
[查看详情] -
 发布时间2026.01.01
定制化粉状喷涂产线价格咨询
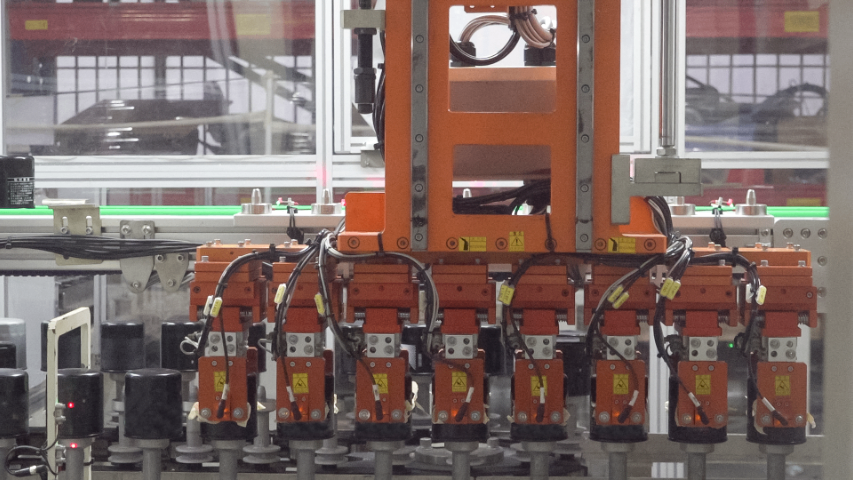
产线的远程监控与智能运维系统通过边缘计算节点、云端管理平台与移动运维终端实现设备远程管控。边缘计算节点实时采集设备运行参数与工艺数据,通过5G/工业以太网传输至云端平台,数据加密处理确保安全。云端平台具备设备状态监控、故障诊断、预测性维护功能,管理人员可通过电脑、平板远程查看产线运行状态;故障诊断采用机器学习算法,故障识别准确率达95%以上;预测性维护基于设备健康度模型,发出维护预警。移动运维终端支持运维人员接收预警信息、查看故障处理指南,实现运维工作移动化,使运维响应时间缩短至30分钟以内。自动取出机工位配备产品检测装置,不合格品自动分流;定制化粉状喷涂产线价格咨询缓存链的控制系统实现了柔性...
[查看详情]