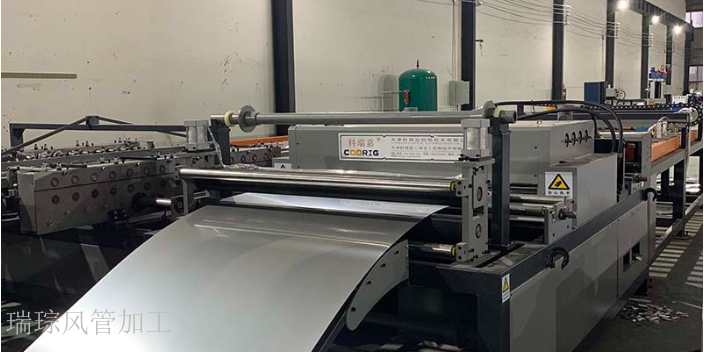
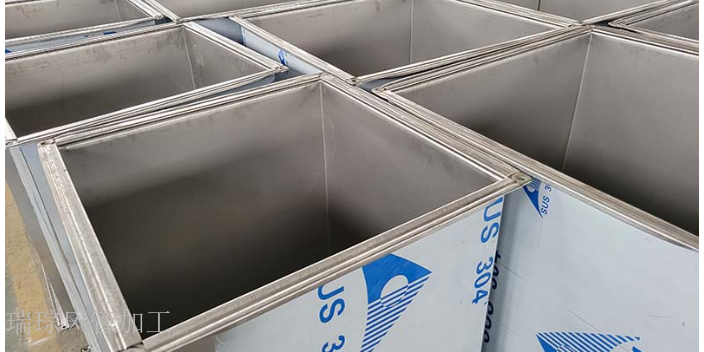
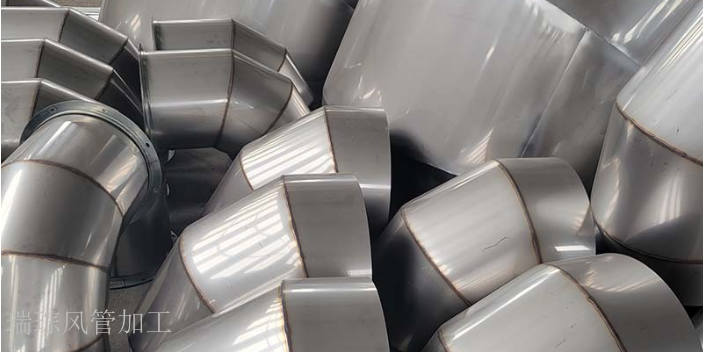
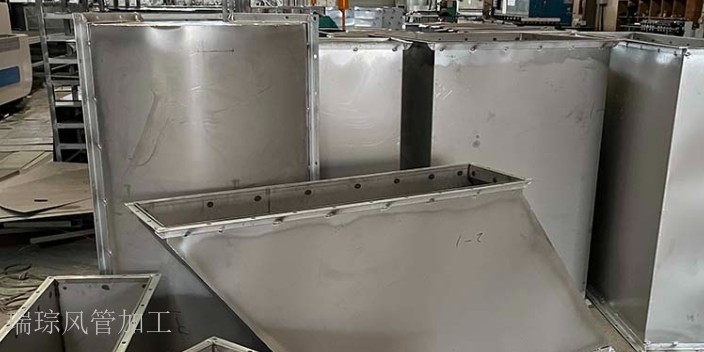
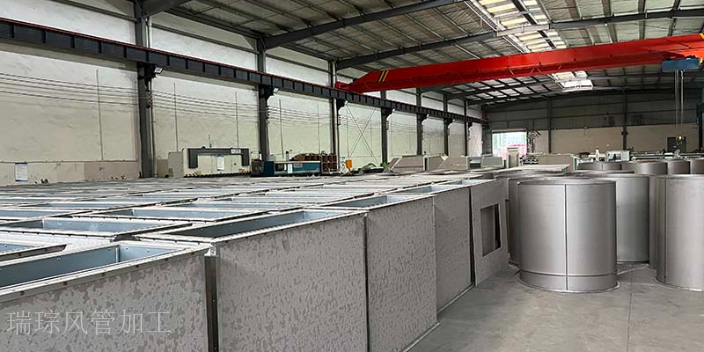
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力与尺寸参数。低压通风管常用单咬口形式,加工时通过咬口机将板材边缘折边后相互咬合,咬合深度需控制在规定范围内,确保连接强度的同时便于拆卸调整。高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积更大,密封性与抗压性更优,加工时需多次调整咬口机的模具位置,保证咬口处无褶皱、无裂缝。成型后的风管需检查弧度与直线度,若存在轻微变形,可通过手工辅助矫正,确保风管整体形状符合设计标准。 成都瑞琮环境科技有限公司,专注风管加工领域,经验技术人员定制通风管道方案很在行。四川消防风管加工厂家电话

低压通风管(设计压力≤500Pa)的加工工艺可在保证质量的前提下适当简化,以提高加工效率(效率提升 20%-30%),但关键质量指标(如尺寸误差、气密性、强度)仍需符合设计要求(合格率≥99%)。在咬口工艺选择上,可优先选用单咬口形式,相比双咬口减少 1-2 道加工步骤(单咬口只需 1 次咬合,双咬口需 2 次咬合),加工时间缩短 30%-40%,但需确保单咬口的咬合深度(8-10mm)与紧密性(咬合间隙≤0.1mm),避免因工艺简化导致密封不良(泄漏量≤2m³/(h・㎡))。法兰加工可采用共板法兰,无需额外采购与焊接角钢(减少角钢切割、焊接、清理等工序),加工效率比角钢法兰高 50%-60%,共板法兰的宽度(20-25mm)与平整度(误差≤0.5mm)需符合标准,确保拼接时法兰面贴合紧密(贴合度≥90%)。四川风管法兰生产公司成都瑞琮环境科技,专业风管加工厂家,经验丰富技术人员,定制高效通风管道方案。
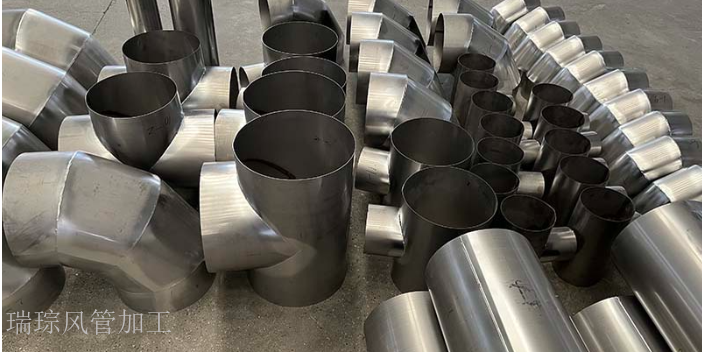
对于一些大型建筑项目,通风管道的安装空间有限,这就要求风管具有紧凑的结构和合理的布局。我们公司的专业设计团队会根据建筑的实际情况,进行风管的优化设计。通过采用新型的连接方式和特殊的弯头、三通等管件,减少风管的占用空间,提高空间利用率。同时,确保风管的通风性能不受影响,保证建筑室内空气质量。我们为多个大型商业综合体和公共建筑项目提供了高效、合理的风管解决方案,得到了客户的一致好评。在工业厂房的通风系统中,风管需要承受较大的风压和风量。我们公司生产的通风管道采用强度较高的材料和科学的结构设计,能够满足工业厂房的通风需求。通过对风管的壁厚、加强筋等进行合理设计,提高风管的抗压能力,防止在大风压下出现变形和破裂等问题。同时,注重风管的隔音降噪设计,减少通风系统运行时产生的噪音,为工人创造一个安静、舒适的工作环境。
内壁防腐处理是延长通风管使用寿命的关键步骤,处理方式需结合使用环境确定。在潮湿或腐蚀性较强的环境中,需在风管内壁涂覆防腐涂料,涂料需选择符合环保标准的产品,涂覆前需确保内壁清洁干燥,无灰尘与油污。涂覆过程中需控制涂料厚度,通常需涂刷2-3遍,每遍涂刷后需等待涂料完全干燥再进行下一遍,避免涂层出现气泡或脱落。对于不锈钢风管,虽本身具有一定防腐性能,但在焊接处仍需进行钝化处理,通过涂抹钝化剂增强焊接处的耐腐蚀能力,确保风管整体防腐效果一致。 成都瑞琮环境科技有限公司作为专业风管加工企业,由经验技术人员打造通风管道定制方案。
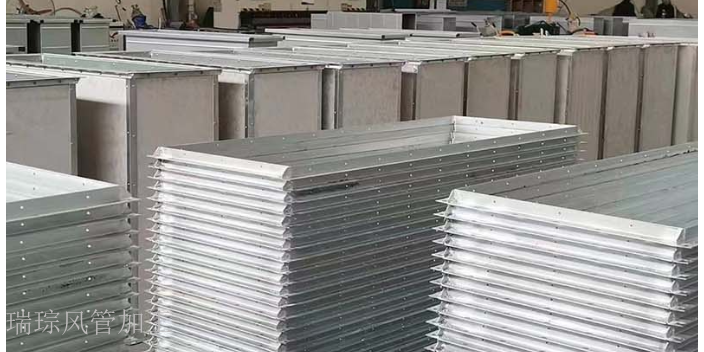
风管加工的安全管理是生产的重中之重。操作人员需经过专业培训,熟悉各类设备的操作规程,佩戴必要的防护用品,如安全帽、防护眼镜、防滑鞋等。在金属切割作业区,需设置防火隔离带,配备灭火器材,防止金属碎屑引发火灾。焊接作业时,需保持通风良好,避免有害气体积聚;对于密闭空间的风管焊接,需采用局部排风装置,并安排专人监护。设备维护方面,定期检查数控设备的电路和机械部件,及时更换磨损的刀具和模具,防止因设备故障导致安全事故。此外,车间需制定应急预案,定期开展消防演练,确保在发生意外时能迅速响应,减少损失。成都瑞琮环境科技有限公司,专业风管加工,技术人员凭经验定制通风管道方案。消防风管加工公司
成都瑞琮环境科技,专业风管加工,经验丰富技术人员精心定制通风管道方案。四川消防风管加工厂家电话
风管拼接流程需严格遵循 GB 50243-2016《通风与空调工程施工质量验收规范》的操作规范,确保拼接处密封(泄漏量≤2m³/(h・㎡))与牢固(抗拉强度≥10MPa)。拼接前需使用无尘布蘸取异丙醇(浓度 95%)清理风管端口与法兰面的灰尘、杂质,清理范围需覆盖法兰面及端口周边 50mm 区域,确保无残留污染物(污染物含量≤3mg/㎡)。在法兰面铺设密封垫,密封垫的材质需根据介质温度与压力选择(温度≤80℃、压力≤1000Pa 选橡胶密封垫,温度 80-200℃、压力 1000-2000Pa 选石棉橡胶密封垫,温度>200℃、压力>2000Pa 选金属包覆密封垫),密封垫厚度 3-5mm,宽度比法兰边宽 2-3mm,避免密封垫移位。拼接时需对齐法兰螺栓孔(孔位偏差≤1mm),插入螺栓(螺栓规格 M8-M12,材质为镀锌钢或不锈钢)后,使用扭矩扳手均匀紧固螺母,紧固顺序需遵循对角紧固原则,紧固扭矩根据螺栓规格设定(M8 为 15-20N・m,M10 为 25-30N・m,M12 为 35-40N・m),避免法兰面受力不均导致密封垫变形。紧固完成后需用塞尺检查拼接处的平整度,若存在缝隙,需使用中性硅酮密封胶填充,密封胶宽度 5-8mm,厚度 3-5mm,确保拼接处无空气泄漏。四川消防风管加工厂家电话