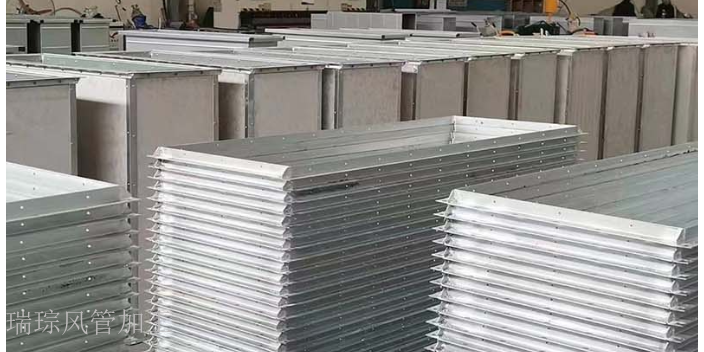
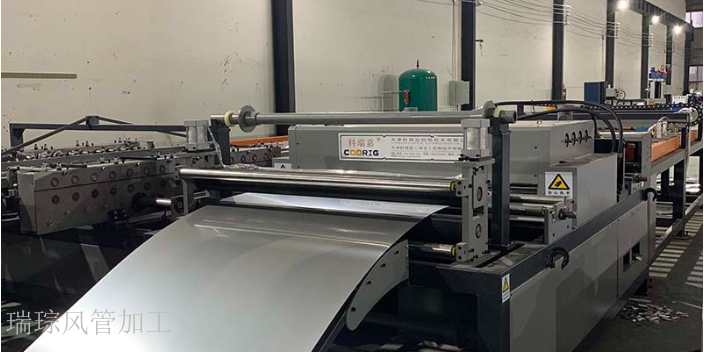
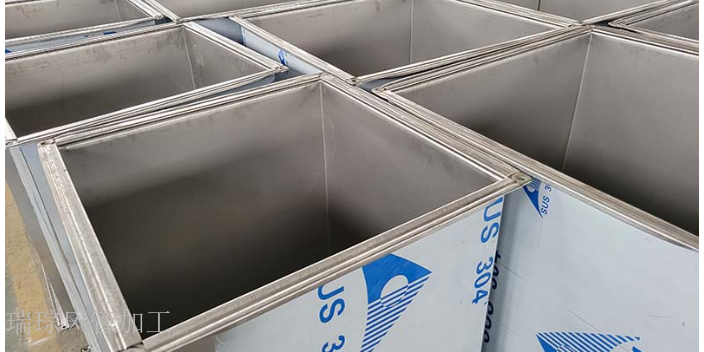
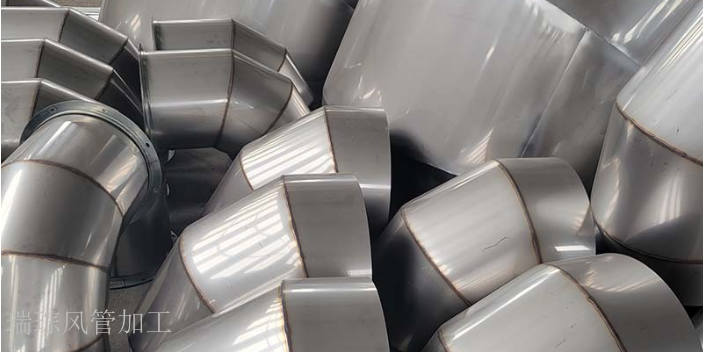
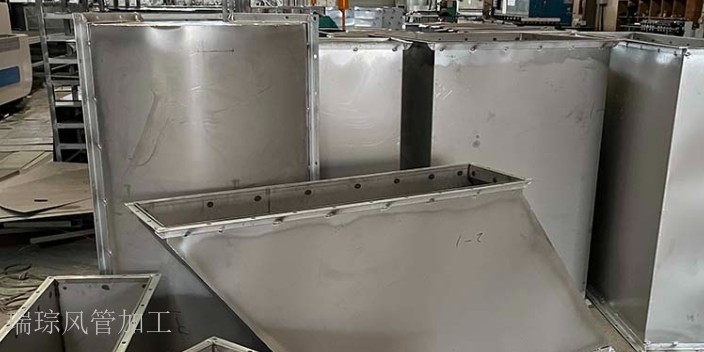
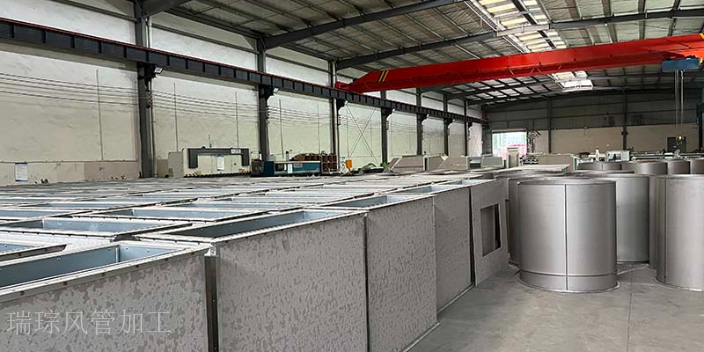
折弯工序决定了风管的截面形状和气流阻力,矩形风管需折出四个精确的直角,圆形风管则通过多段圆弧平滑拼接而成。数控折弯机通过更换不同曲率的模具,可实现 0-180° 任意角度折弯,折弯半径需根据板材厚度精确计算,一般为板材厚度的 1.5-2 倍,避免因过度弯曲导致材料塑性变形开裂。对于长度超过 6m 的大尺寸风管,需分节折弯后拼接,每节长度控制在 1.5-2m,既便于工厂运输,也能减少现场安装难度。折弯后需用精密角尺检查角度偏差,确保对角线误差不超过 3mm,平面度误差≤1mm/m,保证风管方正,减少气流扰动。风管加工过程中,注重细节处理,如打磨边角,防止划伤安装人员。成都消防排烟管道生产设计
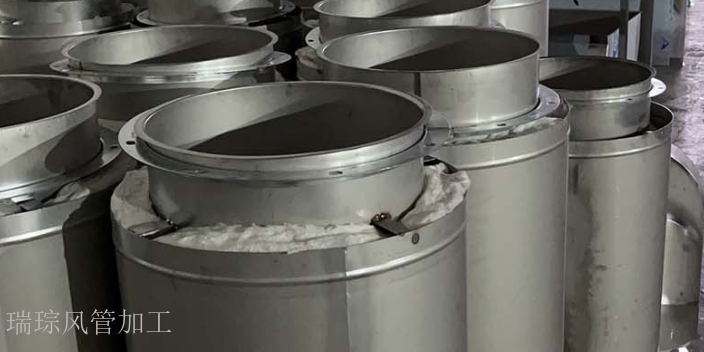
成都瑞琮环境科技有限公司以 “技术创新” 为驱动,不断提升通风管道及废气治理系统的**竞争力。公司生产的成都消防排烟管道采用新型耐火材料,不*耐火极限远超行业标准,而且重量更轻,降低了建筑承重压力。四川不锈钢风管则引入自动化生产线,确保尺寸精度和表面光洁度,满足高级场所的安装要求。在重庆通风管道的设计中,融入流体力学原理,减少风阻的同时提升通风效率,降低能耗成本。公司还深耕废气治理领域,结合多地气候特点优化系统,实现高效净化与低耗运行,持续为客户创造环保价值。四川共板法兰风生产价格成都瑞琮环境科技有限公司,专业风管加工,技术人员凭经验定制通风管道方案。
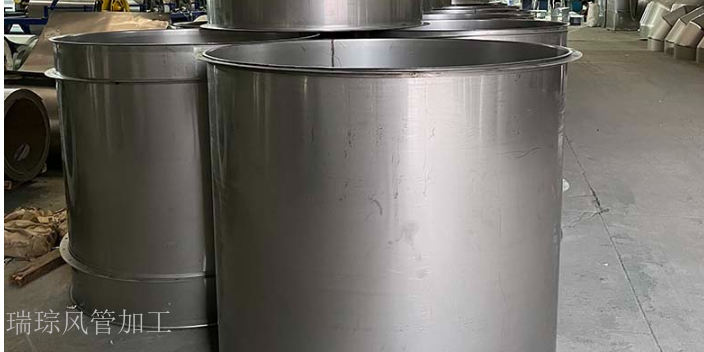
通风管加工的材料预处理阶段,需先对选用的基材进行系统性检查。常用基材包括镀锌钢板、不锈钢板等,检查重点集中在表面状态与物理性能,需排查是否存在划痕、锈蚀、凹陷等缺陷,同时确认材料厚度与设计要求的匹配度。若发现表面附着油污或杂质,需采用中性清洁剂进行擦拭清洁,再用干燥抹布擦干,避免残留水分导致后续加工出现质量问题。预处理后的材料需整齐堆放,避免阳光直射与潮湿环境,防止材料性能发生变化,为后续裁剪工序奠定基础。
连接细节与美观度:风口与风管之间的连接至关重要,必须确保连接处的严密性与稳固性,以防止漏风现象。同时,风口边缘应紧密贴合装饰面,既保证了室内的整洁美观,也减少了因缝隙导致的能量损失。条形风口的安装还需特别注意接缝处理,应做到自然衔接,避免明显缝隙,提升整体视觉效果。此外,同一空间内的风口安装高度需保持一致,排列整齐,增强空间的整体和谐感。精确安装与误差控制:对于明装且无需吊顶的风口,安装时需严格控制位置与标高的精确度,偏差应不超过10mm,以确保安装的美观与功能性。在水平安装时,水平度误差应控制在3/1000以内;垂直安装时,垂直度误差亦需严格控制在2/1000以内,这些精细化的安装要求旨在提升整体安装质量,为用户带来更加舒适的使用体验。成都瑞琮环境科技有限公司提供厨房排烟系统设计安装,产品耐高低温,抗老化性能优异。
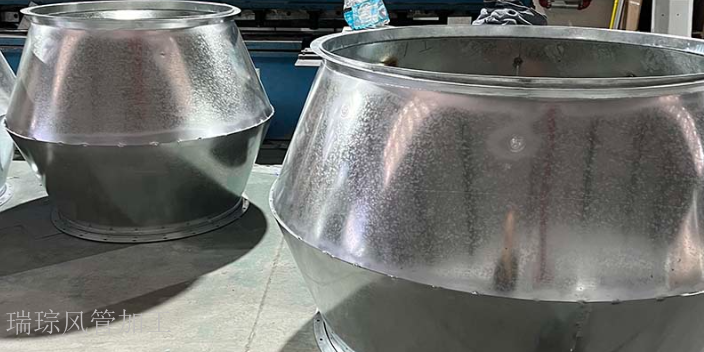
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果,目前行业内主流采用数控等离子裁剪设备或数控剪板机,操作前需通过U盘导入CAD设计文件,在设备系统中完成坐标校准,校准误差需≤0.02mm,确保切割路径与设计参数完全一致。裁剪过程中需根据材料厚度动态调整设备参数,以镀锌钢板为例,厚度0.5-0.8mm时,切割速度可设为800-1000mm/min,切割气压0.4-0.6MPa;厚度1.0-1.5mm时,切割速度需降至500-600mm/min,切割气压提升至0.6-0.8MPa,避免材料因受热过度产生变形(变形量需≤0.2mm/m)。裁剪完成后,需使用气动打磨机(配备80目砂纸)或手动锉刀对切口进行去毛刺处理,打磨后边缘粗糙度需≤Ra1.6μm,防止后续拼接时出现密封不严(泄漏量需≤5m³/(h・㎡))或划伤操作人员的情况,处理后需用干净抹布清理切口碎屑,确保无残留杂质。 成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。四川通风管道加工厂商
对风管加工设备定期进行维护保养,使其始终处于良好运行状态。成都消防排烟管道生产设计
作为西南地区通风管道领域的重要参与者,成都瑞琮环境科技有限公司凭借扎实的技术积累和丰富的项目经验,在行业内树立了良好口碑。公司生产的成都消防排烟管道严格遵循国家消防规范,通过多项检测认证,在高温环境下能保持稳定的排烟性能,为建筑消防安全提供坚实保障。四川不锈钢风管则采用先进的焊接工艺,确保接口严密、漏风率低,适用于食品加工、医药制造等对卫生要求较高的场所。其定制化风管解决方案可适配不同建筑结构,兼顾通风效率与节能需求,持续为西南地区各行业提供可靠的空气流通系统支持。成都消防排烟管道生产设计