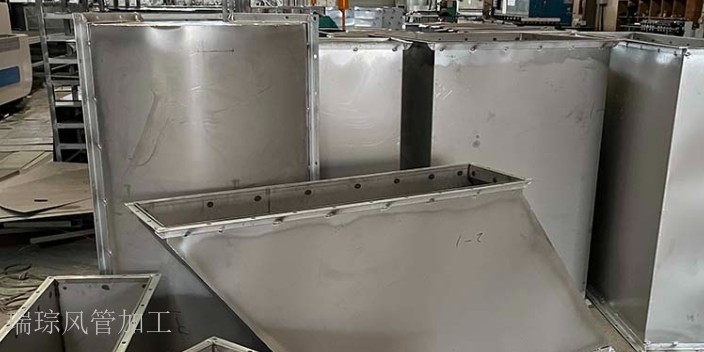
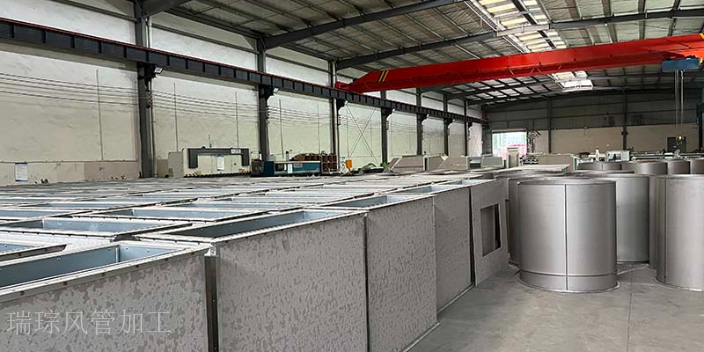
通风管的降噪加工需从内壁处理与结构优化两方面入手,内壁可粘贴吸音材料(如离心玻璃棉,密度48kg/m³,厚度20-30mm),粘贴前需用粘结剂(粘结强度≥0.15MPa),粘结面积≥95%,避免吸音材料脱落。吸音材料外需覆盖防潮透气膜(透气量≥500g/(㎡・24h),防潮等级≥IPX4),防止水汽侵入影响吸音效果。结构上需避免风管截面突变(突变处采用渐变过渡,过渡长度≥5倍风管直径),减少气流湍流产生的噪音。弯头处需增设导流叶片(叶片数量根据弯头直径确定,DN300以下设2-3片,DN300以上设4-6片),叶片与风管内壁贴合间隙≤0.2mm,导流叶片可降低噪音8-12dB。加工完成后需在风管出风口测量声压级(距离出风口1米处,声压级≤60dB),不满足要求需调整吸音材料厚度或导流结构。 成都瑞琮环境科技有限公司拥有多名技术人员,严格把控施工细节,确保工程质量。成都复合风管加工厂家
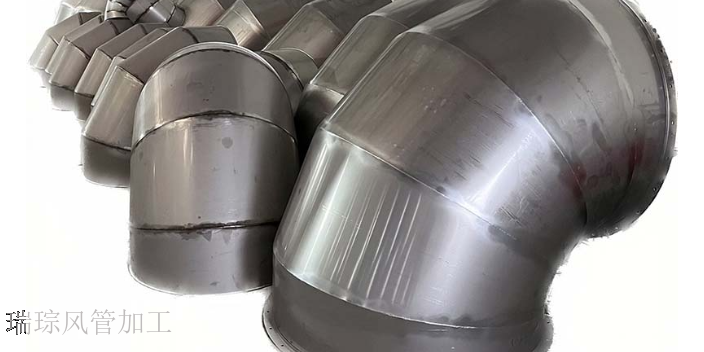
风管的性能测试是保证其质量的关键环节。密封性测试是必不可少的,可采用正压或负压检测方法,通过向风管内充入一定压力的空气,检查是否有泄漏现象。对于有防火、保温等特殊要求的风管,要按照相应的标准进行性能测试。例如,防火风管要进行耐火极限测试,保温风管要检测其导热系数是否符合设计要求,只有各项性能指标都合格的风管才能投入使用,保障通风系统的安全和稳定运行。风管加工的注意事项贯穿于整个加工过程的各个环节,从材料准备到加工工艺再到质量检测,每一个细节都关乎着风管的质量和通风系统的性能。严格遵守这些注意事项,才能加工出高质量的风管,为建筑通风系统提供可靠的保障。四川圆形风管加工厂商进行共板法兰风管加工时,需要使用专业的加工设备和工具。
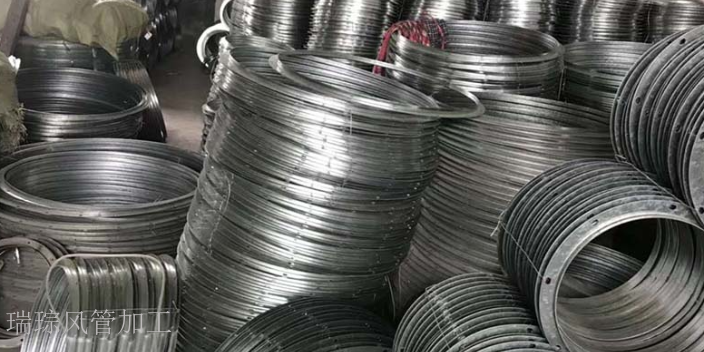
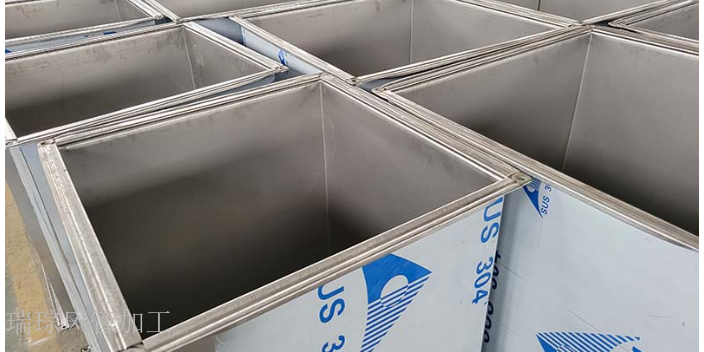
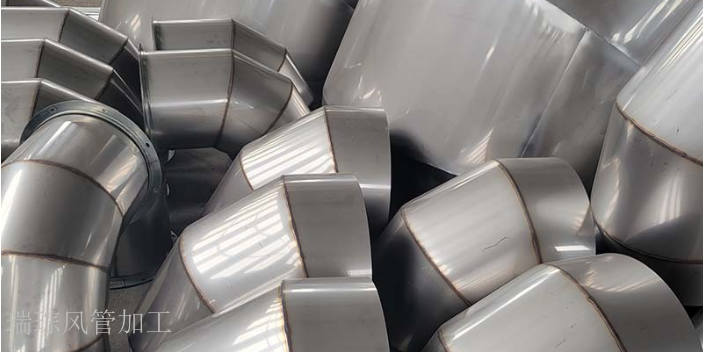
产品的多样性和表面处理工艺的丰富性,让我们能够在不同行业中脱颖而出。无论是对耐腐蚀性要求较高的化工行业,还是对卫生标准严格的医药行业,亦或是对美观度有要求的商业办公场所,我们都能提供合适的产品。201/304/316 不锈钢风管可以根据不同的使用环境和成本预算进行选择;特氟龙涂层风管适用于有特殊化学腐蚀的环境;多样的表面处理工艺则能满足不同客户对产品外观的个性化需求。通过不断丰富产品种类和优化表面处理工艺,我们持续提升产品的市场适应性,为更多客户提供品质较优的通风解决方案。
技术靠前、产品多样、定制服务、环保理念以及双生产基地布局,这些主要优势相互配合,形成了我们强大的综合竞争力。前沿技术确保了产品的高精度和高质量,为产品多样提供了生产基础;丰富的产品种类满足了不同客户的需求,为定制服务提供了更多选择;定制服务则进一步提升了客户满意度,拓展了市场空间;环保理念符合时代发展趋势,增强了企业的社会责任感;南北双厂布局保障了产能和供货效率。这些优势共同作用,使我们在通风设备行业中不断发展壮大,成为客户信赖的合作伙伴。成都瑞琮环境科技,专业从事风管加工,技术人员经验丰富,定制通风管道方案。
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。使用先进的风管加工设备,可以大幅提高生产效率和产品质量。四川消防排烟管道生产定做厂家
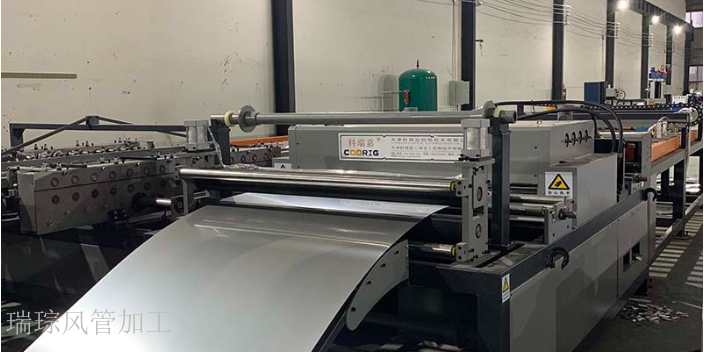
优化风管加工的拼接方式,可增强风管的连接牢固性与美观度。成都复合风管加工厂家
彩钢板风管的加工需重点保护表面涂层(常用PVDF、PE涂层,厚度20-30μm),避免加工过程中涂层划伤或脱落(涂层完好率需≥99%)。裁剪时需使用涂层保护刀具(刀刃粗糙度≤Ra0.8μm),切割速度控制在600-800mm/min,比普通钢板低20%,减少涂层因摩擦过热受损(涂层耐热上限≤120℃)。成型环节需在模具与板材间铺设硅胶缓冲垫(厚度1-2mm,硬度50ShoreA),咬口压力降低10%-15%(常规15MPa降至13-14MPa),防止涂层被模具挤压破损。拼接时需选用与涂层兼容的密封胶(如丙烯酸类,避免溶剂腐蚀涂层),密封胶涂抹宽度5-8mm,厚度1-1.5mm,固化后需检查涂层与密封胶的附着力(拉开强度≥0.8MPa)。加工完成后需用强光检测仪检查涂层完整性,划伤长度>5mm或脱落面积>10mm²需用修补漆修复(修补漆色差ΔE≤2),确保彩钢板风管的防腐与美观性能。 成都复合风管加工厂家