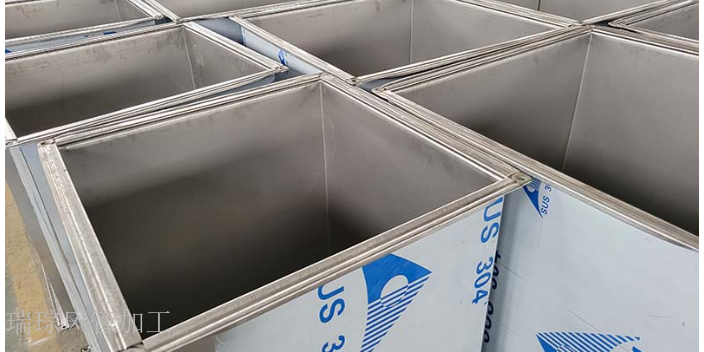
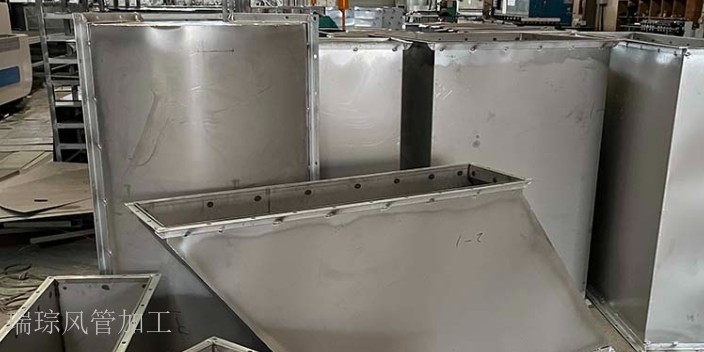
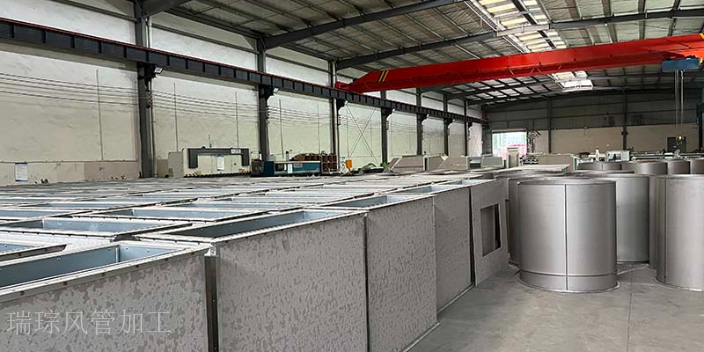
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。共板法兰风管加工可以实现风管的强度和密封性能。成都风管加工公司
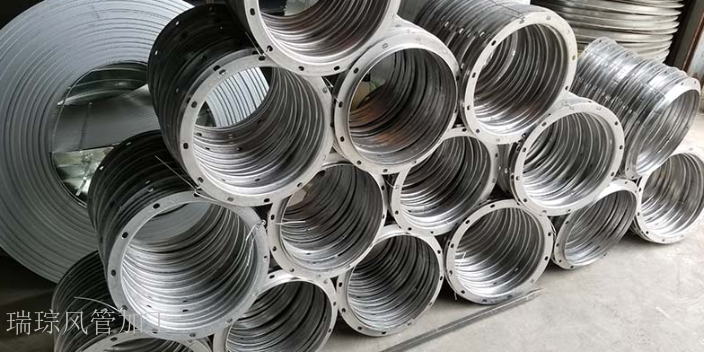
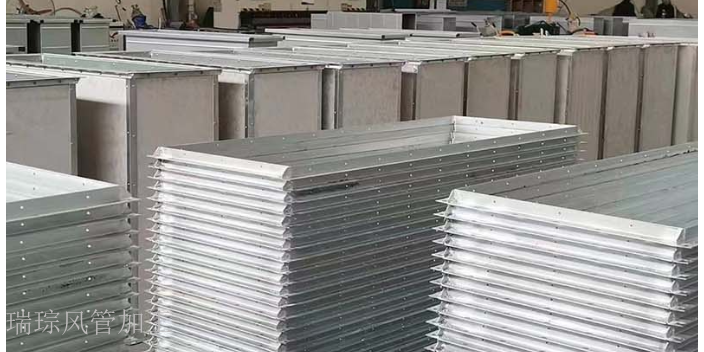
法兰加工是通风管连接稳定性的重要保障,不同连接场景对应不同的法兰类型。共板法兰加工无需额外焊接角钢,直接在风管端口通过设备压制出法兰边,加工效率较高,适合低压通风系统。加工时需控制法兰边的宽度与平整度,宽度误差需控制在1mm以内,平整度误差不超过0.5mm,避免影响后续拼接密封。角钢法兰则需先将角钢切割成对应长度,再通过焊接与风管端口连接,焊接时需保证焊点均匀,焊渣清理彻底,防止焊点凸起导致法兰面不平整,影响螺栓紧固效果。 风管加工厂家电话风管加工过程中,精确的尺寸测量是保证安装顺利的关键。
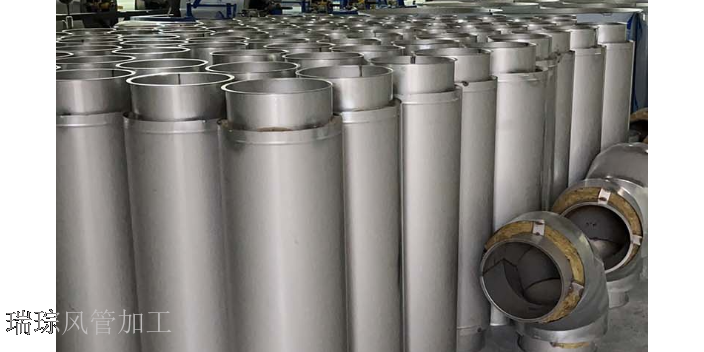
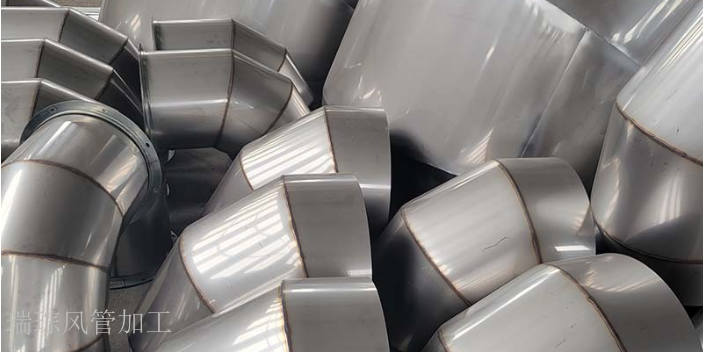
对于一些大型建筑项目,通风管道的安装空间有限,这就要求风管具有紧凑的结构和合理的布局。我们公司的专业设计团队会根据建筑的实际情况,进行风管的优化设计。通过采用新型的连接方式和特殊的弯头、三通等管件,减少风管的占用空间,提高空间利用率。同时,确保风管的通风性能不受影响,保证建筑室内空气质量。我们为多个大型商业综合体和公共建筑项目提供了高效、合理的风管解决方案,得到了客户的一致好评。在工业厂房的通风系统中,风管需要承受较大的风压和风量。我们公司生产的通风管道采用强度较高的材料和科学的结构设计,能够满足工业厂房的通风需求。通过对风管的壁厚、加强筋等进行合理设计,提高风管的抗压能力,防止在大风压下出现变形和破裂等问题。同时,注重风管的隔音降噪设计,减少通风系统运行时产生的噪音,为工人创造一个安静、舒适的工作环境。
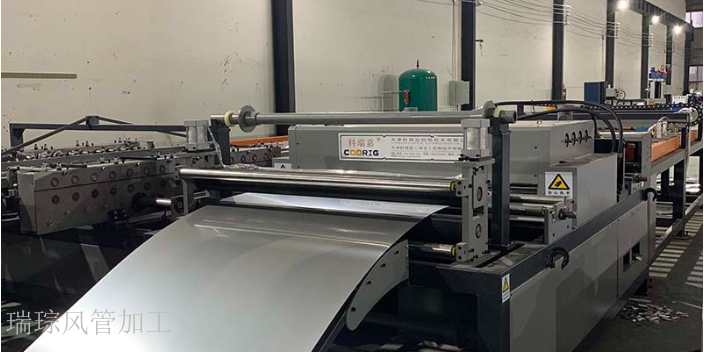
咬口机的日常操作需严格遵循设备使用说明书的规范,开机前需进行检查,首先检查设备各部件(模具、传动系统、液压系统)是否完好,无松动(螺栓紧固力矩符合说明书要求)、无损坏(模具表面无裂纹,传动齿轮无磨损);其次检查润滑系统(齿轮箱、液压油缸)的润滑油液位(需在油标刻度2/3以上)与油质(无杂质、无乳化),若液位不足需添加对应型号润滑油(齿轮箱用46号机械油,液压系统用46号抗磨液压油);然后检查电路连接(电源线、控制线)是否稳定,接地电阻≤4Ω,避免漏电事故。操作时需将板材平稳送入咬口机的进料口,板材与进料口对齐偏差≤1mm,双手需远离模具工作区域(距离≥100mm),避免发生挤压或切割事故。根据板材厚度调整咬口机的咬合深度与压力,每次调整后需先进行试咬口,检查咬口质量(咬合紧密,无松动,咬口处无褶皱),若咬口处存在松动(间隙>0.1mm)或断裂,需重新调整参数。加工完成后需及时清理设备模具上的废料与杂质(使用压缩空气吹扫,配合毛刷清理),关闭电源,做好设备维护记录(记录使用时间、加工数量、设备状态、维护内容),确保设备下次使用时性能稳定。 成都瑞琮环境科技有限公司坚持“以人为本、诚信经营”,为客户提供量身定制的通风工程服务。
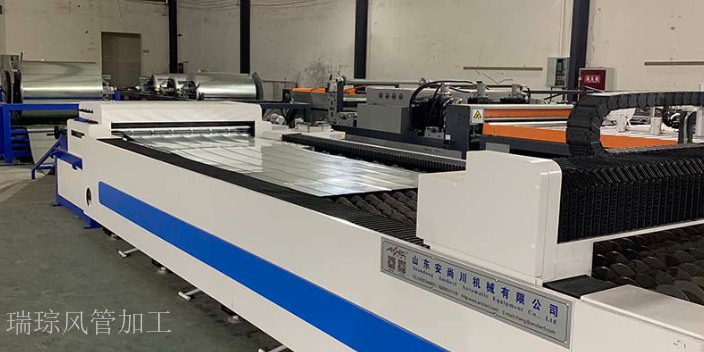
风管加工的未来发展呈现多元化趋势。随着装配式建筑的推广,模块化风管加工将成为主流,通过工厂预制标准风管段和连接件,现场只需进行快速组装,大幅缩短施工周期。3D打印技术在风管加工中的应用也在探索中,采用高分子材料打印异形风管,可实现复杂结构的一体成型,减少拼接工序。在节能方面,智能风管系统将集成传感器和调节装置,加工时预留传感器安装接口,实现风量的动态调节,进一步降低系统能耗。同时,碳中和目标推动风管加工向低碳方向发展,通过采用可再生能源、优化生产工艺等措施,减少加工过程的碳排放。这些创新趋势,将推动风管加工行业向更高效、更环保、更智能的方向迈进。在共板法兰风管加工中,需要进行板材的切割、折弯和连接等工艺步骤。共板法兰风加工定制联系方式
找专业风管加工服务,成都瑞琮环境科技有限公司,经验技术人员定制通风管道方案。成都风管加工公司
螺栓孔定位精度直接影响法兰连接效果(连接后法兰面贴合度≥95%),加工时需使用数控冲孔机(定位精度±0.05mm),根据设计图纸标注的孔位坐标(精度±0.1mm)在设备系统中设定参数(冲孔速度50-80次/分钟,冲孔压力20-30MPa)。冲孔前需将法兰(共板法兰或角钢法兰)固定在设备的工作台面上,使用气动夹具(夹持力5-10kN)固定,确保法兰在冲孔过程中不发生移位(移位量≤0.02mm),夹具与法兰的接触面积≥50%,避免法兰变形(变形量≤0.1mm)。冲孔后需使用内径百分表(精度±0.01mm)检查螺栓孔的直径(直径误差±0.3mm,孔径需比螺栓直径大0.5-1.0mm),用垂直度检查仪(精度±0.05°)检查螺栓孔的垂直度(垂直度误差≤1°),确保螺栓能够顺利穿过(穿入阻力≤50N)。 成都风管加工公司