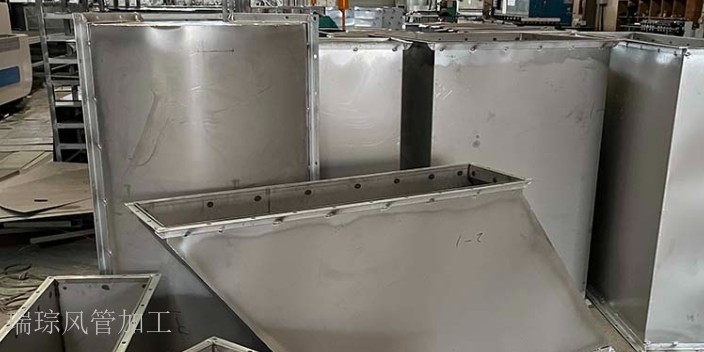
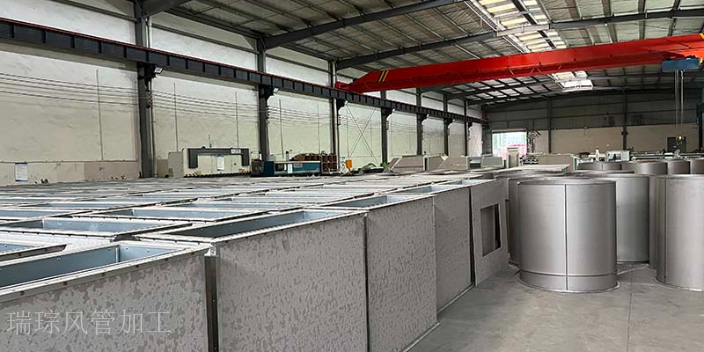
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。风管加工过程中,对温度、湿度等环境因素进行严格控制,保障加工质量。四川焊接风管加工定制
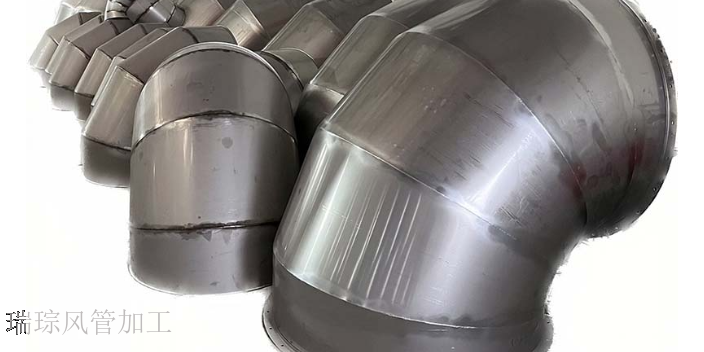
通风管加工的加固处理需根据风管尺寸与使用压力确定方案。当风管边长超过规定数值或内部压力较大时,需增设加强筋,加强筋的材质与厚度需与风管基材匹配,间距需根据设计标准设定,通常不超过 1.5 米。加强筋可采用焊接或铆接方式固定在风管外壁,焊接时需避免焊穿风管壁,铆接时需确保铆钉间距均匀,铆钉头部与风管表面贴合紧密。对于大尺寸矩形风管,还可在风管内角处增设角加固件,进一步提升风管的整体刚度,防止风管在运输或安装过程中发生变形。成都角钢法兰风管加工线作为专业风管加工厂家,成都瑞琮环境科技有限公司的经验技术人员定制通风管道方案超棒。
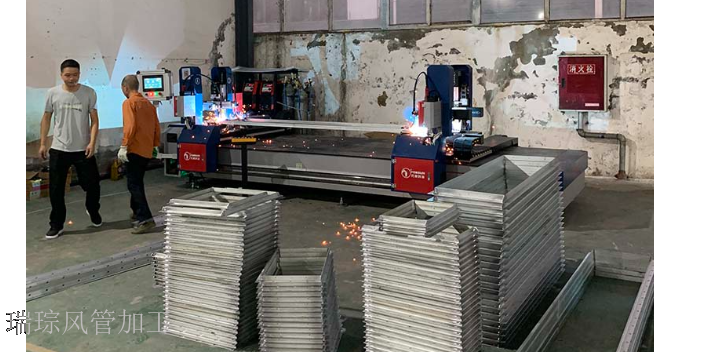
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。
潮湿环境下(相对湿度>75%,或存在冷凝水)的通风管加工需加强防腐措施,防止材料生锈(锈蚀率≤0.1%)与加工质量下降(如焊接强度降低>10%),确保风管使用寿命≥15年。首先需确保加工车间干燥,安装除湿机(除湿量≥10kg/h)与通风系统(换气次数≥8次/小时),将车间相对湿度控制在≤65%(湿度波动±5%),避免材料受潮生锈(镀锌钢板在湿度>75%环境下锈蚀速度增加3倍),原材料存储需放置在木质托盘上(离地高度≥200mm),远离地面潮湿区域(距离≥1米),托盘上方覆盖防潮布(防潮率≥95%),防止地面水汽蒸发影响材料(水汽影响导致材料含水率增加>5%)。在裁剪与成型环节,需及时清理材料表面的水分,防止水分导致材料氧化,裁剪后的板材需在2小时内进行后续加工(如成型、焊接),避免长时间暴露在潮湿环境中(暴露时间>4小时易生锈)。法兰焊接处需进行加强防腐处理,焊接完成后先清理焊渣(使用角磨机,清理后焊缝表面无残渣),再涂覆防腐涂料(如环氧富锌底漆,干膜厚度60-80μm),涂料需在焊接后1小时内涂覆,涂覆后在25℃、相对湿度60%环境下干燥4小时,干燥后再涂覆一遍面漆,增强焊接处的耐腐蚀能力(耐盐雾时间≥1000小时)。 对风管加工设备定期进行维护保养,使其始终处于良好运行状态。
异形风管加工考验厂家的技术实力和设备水平,常见的有椭圆形、螺旋形和变径风管。椭圆形风管相比矩形风管空气阻力小 15%-20%,能节省 20% 的安装空间,加工时需先将板材用卷圆机滚制成圆形,再用专门的椭圆模具分段压制成型,确保长轴与短轴尺寸误差≤1mm;螺旋形风管采用宽度 200-400mm 的带状不锈钢板连续卷制而成,接缝为螺旋咬口,咬口深度 5-8mm,密封性好,风量损失比矩形风管小 30%,多用于体育馆、车间等大跨度通风系统。变径风管用于不同截面风管的过渡连接,需通过 CAD 三维建模精确计算展开尺寸,确保两端连接顺畅,内壁过渡圆角半径不小于 100mm,减少气流涡流。成都瑞琮环境科技有限公司是专业风管加工企业,经验技术人员精心定制通风管道方案。成都角钢法兰风管加工线
成都瑞琮环境科技有限公司,专注于风管加工,经验丰富的技术人员为您定制通风管道方案。四川焊接风管加工定制
风管外壁的防护处理需根据安装环境确定,在易受碰撞的区域,需在风管外壁包裹防护层,防护层可选用保温棉或金属防护壳,包裹时需确保防护层贴合紧密,无松动现象。在室外安装的风管,除防腐处理外,还需在外壁涂刷防晒涂料,防止紫外线照射导致风管老化。防护处理完成后,需检查防护层的完整性,若存在破损,需及时修补,确保风管在运输、安装与使用过程中免受外界损伤。裁剪后需检查板材的长度、宽度误差,成型后需检查风管的直径、边长、弧度等参数,法兰加工后需检查法兰边宽度、螺栓孔间距等。 四川焊接风管加工定制