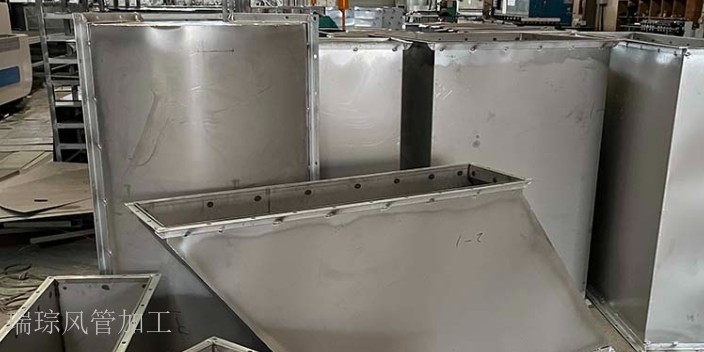
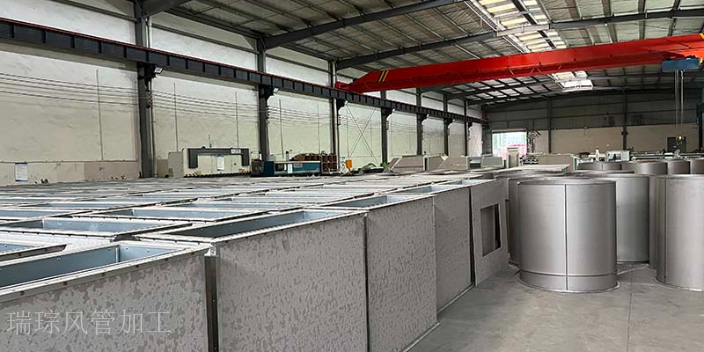
冲孔机的定位技巧直接影响螺栓孔的加工精度(定位误差≤0.05mm),确保后续法兰连接的稳定性(连接后法兰无松动,螺栓受力均匀)。操作前需在板材(法兰或风管端口)上根据设计图纸(孔位坐标精度 ±0.1mm)使用记号笔(耐擦性≥50 次摩擦)标注孔位,标注点直径≤1mm,误差 ±0.05mm,标注后需使用卡尺(精度 ±0.02mm)复核孔位间距(间距误差 ±0.1mm),确保标注准确(标注准确率≥99.5%)。使用定位销(材质为 45 号钢,硬度≥50HRC,直径误差 ±0.01mm)固定板材,定位销插入板材的定位孔(孔径比定位销直径大 0.02-0.03mm)中,定位销数量≥2 个(分布在板材的对角位置),确保板材在冲孔过程中不发生移位(移位量≤0.02mm),定位销与定位孔的配合间隙≤0.03mm,避免配合过松导致定位不准(定位误差>0.1mm)或过紧导致板材变形(变形量>0.05mm)。成都瑞琮环境科技,专业从事风管加工,技术人员经验丰富,定制通风管道方案。四川风管风阀生产
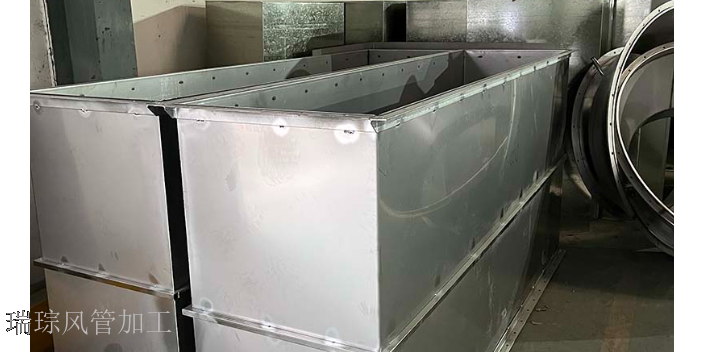
低温环境(环境温度<5℃)下通风管加工需采取防冻与防脆化措施,首先需将加工车间温度提升至10-15℃(使用燃油热风机或电加热系统,升温速率≤5℃/h),避免材料因低温变脆(镀锌钢板在-10℃时冲击韧性下降30%)。原材料需提前24小时移入车间预热(预热温度≥10℃),防止加工时板材开裂。焊接时需使用低温焊条(如J422G,适用于-20℃环境,冲击韧性≥27J),焊接前对焊缝区域预热(预热温度80-100℃,预热范围≥焊缝两侧50mm),减少焊接应力导致的裂纹。成型环节需降低咬口机与折弯机的加工速度(比常温低30%,如常温200mm/min降至140mm/min),延长保压时间(从5秒增至8-10秒),确保成型质量。加工完成后需在常温环境(20-25℃)放置4小时以上再进行质量检测,避免低温状态下检测数据偏差(如气密性检测压力值偏差≤5%)。 四川不锈钢风管生产定做厂家风管加工师傅凭借精湛技艺,对复杂形状的风管进行精细加工,确保符合设计标准。
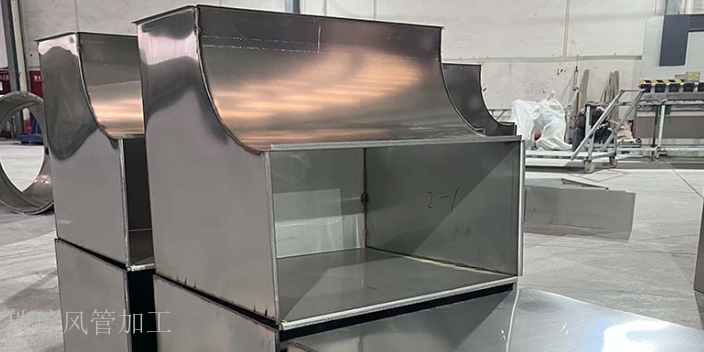
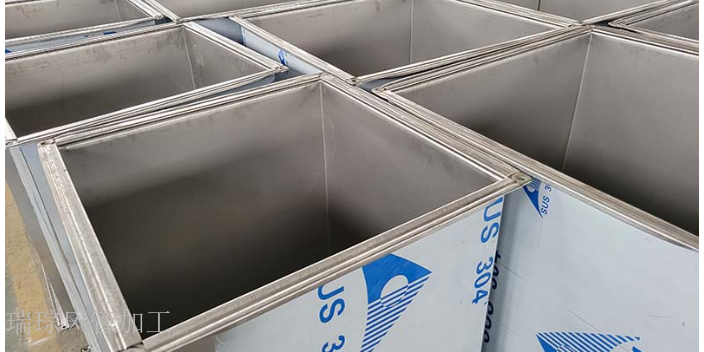
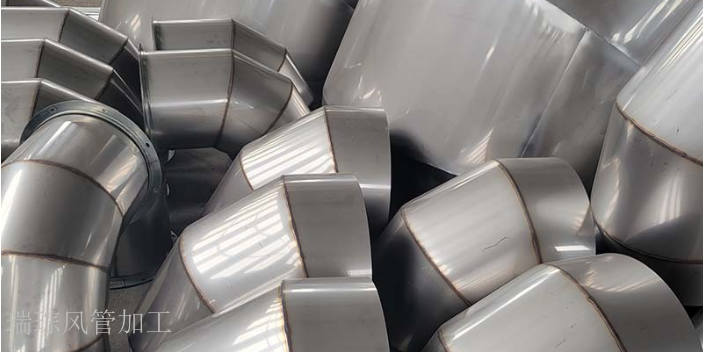
焊接工艺在不锈钢风管加工中至关重要,尤其是高压或耐腐蚀要求高的场景,焊缝质量直接关系到系统安全。氩弧焊是较常用的方法,通过纯度≥99.99% 的氩气保护电弧,防止焊缝在高温下被氧化,焊后成型美观且强度接近母材。焊接前需用角磨机清理坡口及周围 50mm 范围内的油污、氧化膜,露出金属光泽,采用的焊丝直径应与板材厚度严格匹配,一般为 1.2-2mm,例如 1mm 板材对应 1.2mm 焊丝。焊接时电流控制在 80-150A,行走速度保持 30-50mm/min 匀速,避免出现烧穿或未焊透现象。焊后需用不锈钢丝刷清理焊渣,对承受压力的风管,重要部位还需进行渗透探伤检测,确保焊缝无气孔、裂纹等缺陷,强度达标。
随着人们对室内空气质量要求的不断提高,建筑通风系统的性能也面临着更高的挑战。我们公司生产的通风管道具有良好的通风性能和空气净化能力。通过优化风管的内壁表面处理,减少空气流动阻力,提高通风效率。同时,可根据客户需求,在风管中安装空气净化装置,如过滤器、活性炭吸附装置等,有效去除空气中的污染物,为人们创造一个健康、舒适的室内环境。在工业废气治理领域,不同行业的废气成分和处理工艺各不相同。我们公司针对不同行业的特点,提供专业化的风管解决方案。例如,对于涂装行业产生的含有有机废气的工况,我们生产的抗腐蚀、耐高温的通风管道能够满足废气收集和输送的要求;对于电镀行业产生的酸性废气,我们采用特殊的防腐材料和加工工艺,生产出耐酸碱的通风管道,确保废气治理系统的正常运行。专业的成都瑞琮环境科技有限公司,为您风管加工,经验技术人员定制通风管道方案超贴心。
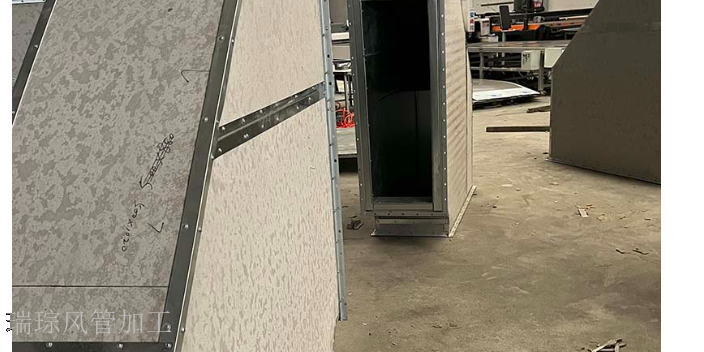
在建筑通风系统的节能改造项目中,我们公司发挥自身优势,为客户提供高效的风管解决方案。通过对原有通风系统的评估和分析,采用新型的节能材料和优化的风管结构设计,降低通风系统的能耗。例如,使用保温性能良好的风管材料,减少热量损失;优化风管的管径和布局,降低空气流动阻力。通过这些措施,帮助客户实现通风系统的节能降耗,提高经济效益。工业生产中的粉尘治理是保障工人健康和环境安全的重要环节。我们公司生产的粉尘收集风管具有良好的密封性和耐磨性,能够有效收集和输送各种粉尘。采用特殊的过滤装置和除尘技术,可对收集的粉尘进行高效处理,防止粉尘外泄。同时,根据不同的粉尘性质和生产工艺,设计合理的风管布局和风速,确保粉尘治理系统的稳定运行,为工业生产创造良好的环境条件。成都瑞琮环境科技有限公司是专业风管加工企业,经验技术人员精心定制通风管道方案。四川风管风阀生产
在共板法兰风管加工中,需要注意安全操作,避免发生意外事故。四川风管风阀生产
手工辅助矫正工艺在通风管加工中常用于轻微变形的处理(变形量≤0.5mm/m),当风管成型后存在轻微弧度偏差(偏差≤0.5mm/m)或平整度不足(平整度误差≤0.5mm)时,可通过手工使用专业矫正工具进行调整,确保矫正后风管符合设计标准(形状误差≤0.3mm/m)。矫正时需根据变形位置(如风管的侧面、端面、咬口处)与程度(轻微变形、局部变形)确定矫正力度(力度5-20N),避免力度过大导致风管损坏(如风管壁凹陷,凹陷深度>0.1mm)或力度过小导致矫正效果不佳(矫正后变形量仍>0.3mm/m)。常用的手工矫正工具包括橡胶锤(重量0.5-1kg,硬度50-60ShoreA)、铜锤(重量1-2kg,避免划伤风管表面)、直角尺(精度±0.02mm)、弧形样板(精度±0.2mm),矫正前需将工具清洁干净(工具表面无灰尘、油污,清洁度≥95%),避免污染风管表面(污染率≤0.1%)。 四川风管风阀生产