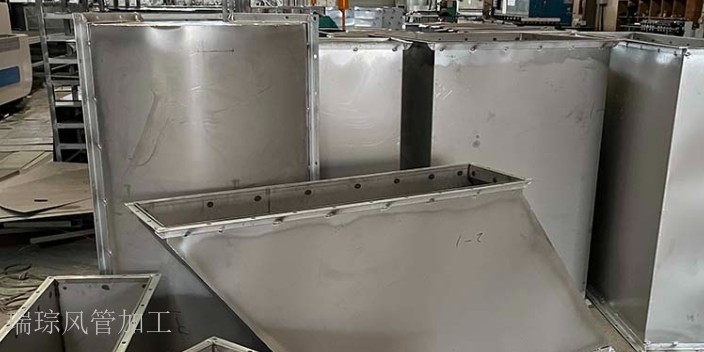
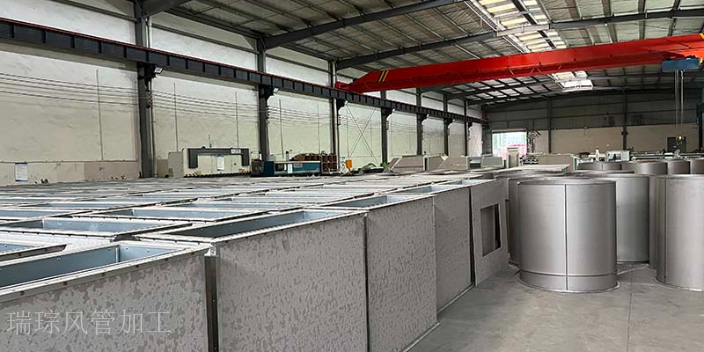
通风管加工中的操作人员技能要求需明确(技能达标率≥99%),确保操作人员能够熟练完成各工序加工(加工合格率≥99%),避免因技能不足导致加工质量问题(质量问题发生率≤0.5%)。操作人员需熟悉各类加工设备的工作原理(如数控裁剪设备的伺服驱动原理、咬口机的液压传动原理、折弯机的角度控制原理)与操作规范(设备开机、参数设置、加工、关机的操作步骤),能够准确调整设备参数,如根据材料厚度调整裁剪速度(0.5mm厚镀锌钢板800mm/min,1.0mm厚500mm/min)、咬口深度(8-10mm)、焊接温度(2000-2500℃)、焊接电流(80-120A),参数调整准确率≥99%,避免参数错误导致加工缺陷(缺陷率≤0.3%)。 成都瑞琮环境科技有限公司,以专业风管加工著称,经验技术人员为您定制品质较优的通风管道方案。成都风管软接加工
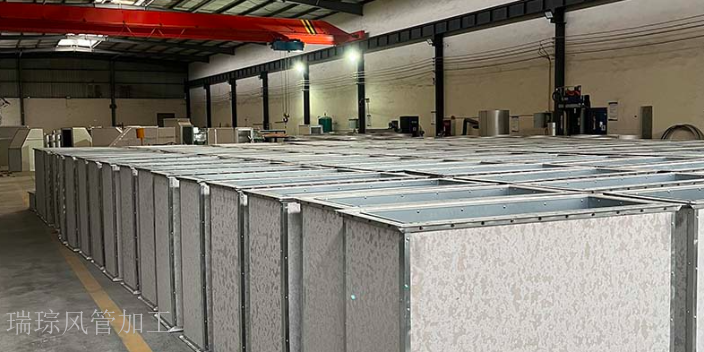
异形风管加工考验厂家的技术实力和设备水平,常见的有椭圆形、螺旋形和变径风管。椭圆形风管相比矩形风管空气阻力小 15%-20%,能节省 20% 的安装空间,加工时需先将板材用卷圆机滚制成圆形,再用专门的椭圆模具分段压制成型,确保长轴与短轴尺寸误差≤1mm;螺旋形风管采用宽度 200-400mm 的带状不锈钢板连续卷制而成,接缝为螺旋咬口,咬口深度 5-8mm,密封性好,风量损失比矩形风管小 30%,多用于体育馆、车间等大跨度通风系统。变径风管用于不同截面风管的过渡连接,需通过 CAD 三维建模精确计算展开尺寸,确保两端连接顺畅,内壁过渡圆角半径不小于 100mm,减少气流涡流。白铁皮风管生产定制联系电话共板法兰风管加工可以实现风管的强度和密封性能。
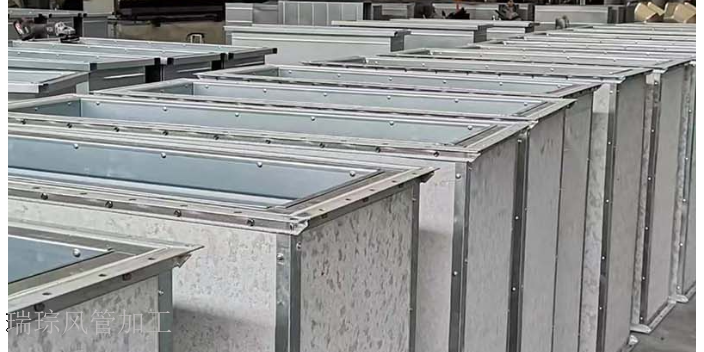
风管与阀门接口的加工需保证尺寸匹配精度(接口直径误差±0.2mm,法兰螺栓孔位偏差≤0.5mm),确保阀门安装后无泄漏(泄漏量≤1m³/(h・㎡))。接口法兰需与阀门法兰规格一致(如DN200阀门配DN200法兰,螺栓孔数量8个,孔距180mm),法兰厚度比普通风管法兰厚0.2-0.3mm(普通10mm增至10.2-10.3mm),增强承载能力。加工时需先将接口段风管与法兰焊接(焊接电流100-120A,焊条直径3.2mm),焊缝高度≥4mm,焊后进行渗透检测(检测液停留时间10-15分钟),无渗漏为合格。接口内壁需与风管内壁平齐(台阶差≤0.1mm),避免气流冲击产生噪音(噪音值≤55dB)。安装前需在接口法兰面粘贴耐油密封垫(适用于含油介质)或耐高温密封垫(适用于高温介质),密封垫压缩量控制在35%-45%,确保阀门与风管连接紧密。
密封胶的涂抹工艺直接影响通风管加工的密封效果(泄漏量≤1m³/(h・㎡)),涂抹前需根据风管材质(镀锌钢板、不锈钢板、彩钢板)选择匹配的密封胶,确保密封胶与基材的附着力≥1.5MPa。镀锌钢板风管可选用中性硅酮密封胶(耐温 - 40-200℃,固化时间 24 小时 / 25℃),不锈钢风管可选用耐候性聚硫密封胶(耐温 - 50-150℃,固化时间 48 小时 / 25℃),彩钢板风管可选用丙烯酸密封胶(耐温 - 30-120℃,固化时间 12 小时 / 25℃),密封胶需符合 GB 16776-2005《建筑用硅酮结构密封胶》的环保要求(有害物质含量≤100g/kg)。涂抹前需清理涂抹区域(拼接处、法兰密封垫两侧)的灰尘、油污(使用无尘布蘸取乙醇擦拭,清理范围≥密封胶宽度的 2 倍),确保表面干燥(含水率≤5%)。涂抹时需使用胶枪(手动或气动,出胶速度 5-10mm/s)将密封胶均匀涂抹,涂抹宽度需覆盖密封区域(宽度 5-10mm,比密封间隙宽 2-3mm),厚度控制在 1-2mm(厚度误差 ±0.2mm),避免过厚导致密封胶溢出(溢出量≤10%)或过薄导致密封不严(泄漏量>2m³/(h・㎡))。作为专业风管加工厂家,成都瑞琮环境科技有限公司的经验技术人员定制通风管道方案超棒。
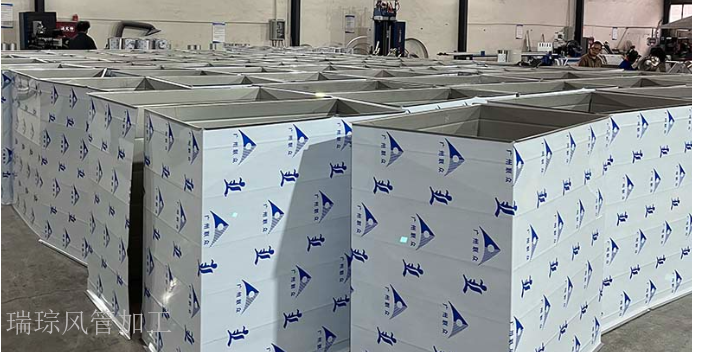
法兰加工是通风管连接稳定性的重要保障,不同连接场景对应不同的法兰类型,需根据系统压力与安装环境选择。共板法兰加工无需额外焊接角钢,直接通过数控法兰成型机在风管端口压制出法兰边,加工效率比传统角钢法兰高40%-60%,适合低压通风系统(≤500Pa)。加工时需控制法兰边的宽度(常规宽度20-25mm,误差±1mm)与平整度(用百分表测量,测量点间距50mm,误差≤0.5mm),避免影响后续拼接密封(密封垫压缩量需控制在30%-50%)。角钢法兰则需先使用数控角钢切割机将角钢(低压用∠30×3,中压用∠40×4,高压用∠50×5)切割成对应长度(误差±2mm),再通过二氧化碳气体保护焊与风管端口连接,焊接时电流需根据角钢厚度调整(∠30×3设为80-100A,∠40×4设为100-120A),焊条直径2.5-3.2mm,确保焊点均匀(焊点间距50-80mm,焊脚高度≥3mm),焊渣需用钢丝刷配合角磨机彻底清理(清理后焊缝表面无残渣,粗糙度≤Ra3.2μm),防止焊点凸起(凸起高度≤0.3mm)导致法兰面不平整,影响螺栓紧固效果(螺栓预紧力需达到设计值的80%-100%)。 使用先进的风管加工设备,可以大幅提高生产效率和产品质量。成都风管法兰加工设计
成都瑞琮环境科技有限公司提供从设计到安装的一体化通风解决方案。成都风管软接加工
气密性检测是验证通风管加工质量的重要环节,检测前需使用密封堵头(材质为橡胶或聚氨酯,硬度60-70ShoreA)将风管端口密封,保留一个与压力检测设备连接的接口(接口直径20-30mm,密封方式为螺纹连接+密封胶带)。检测时采用压力测试法,通过空气压缩机向风管内部注入压缩空气,注入速度控制在0.1-0.2MPa/min,使内部压力达到规定值(低压风管1000Pa,中压风管1500Pa,高压风管2000Pa)后关闭进气阀,保持30分钟观察压力变化。若压力下降值(低压≤50Pa,中压≤75Pa,高压≤100Pa)在允许范围内,则说明风管气密性合格;若压力下降过快(超过允许值的120%),需逐一检查拼接处(涂抹肥皂水,气泡直径≤2mm为合格)、咬口处(用塞尺检查间隙≤0.1mm)与法兰连接处(密封垫压缩量是否在30%-50%),排查是否存在泄漏点。对于泄漏点,需根据位置采取针对性处理(拼接处补涂密封胶,咬口处重新咬合,法兰处更换密封垫),处理后需重新进密性检测,直至压力下降值符合标准,检测数据需记录在《通风管气密性检测报告》中,包含检测时间、压力值、下降量、处理措施等信息。 成都风管软接加工