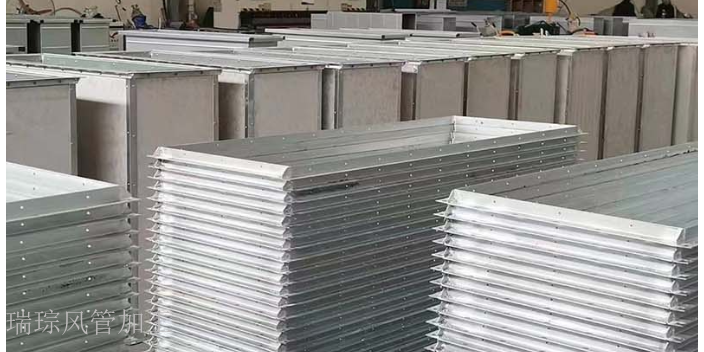
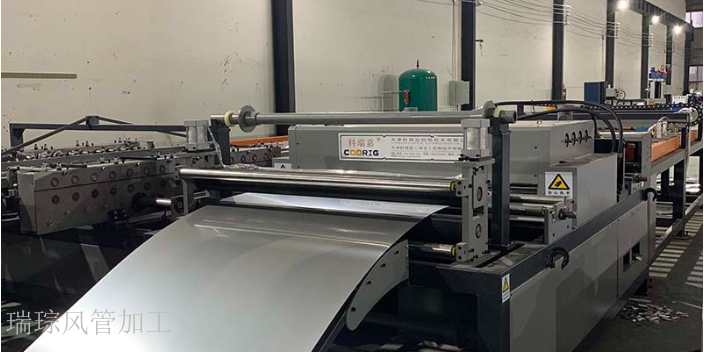
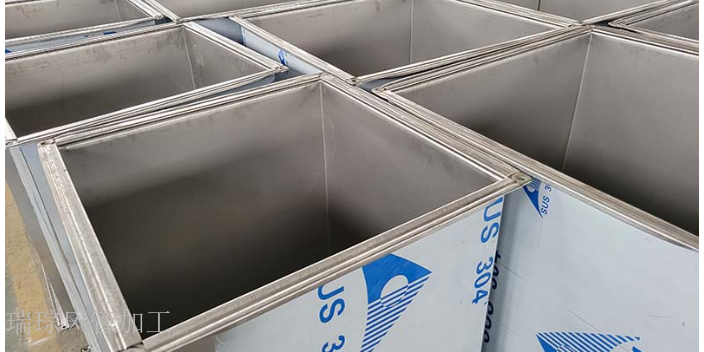
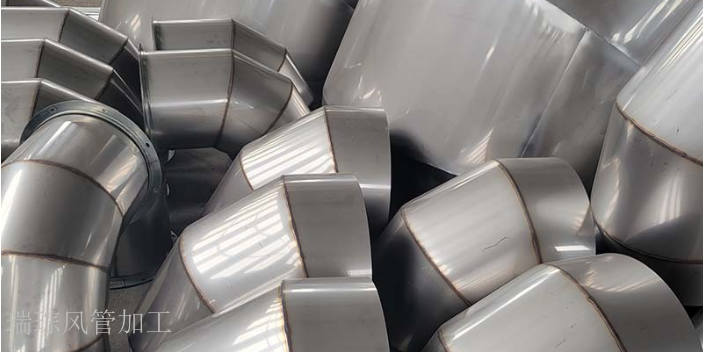
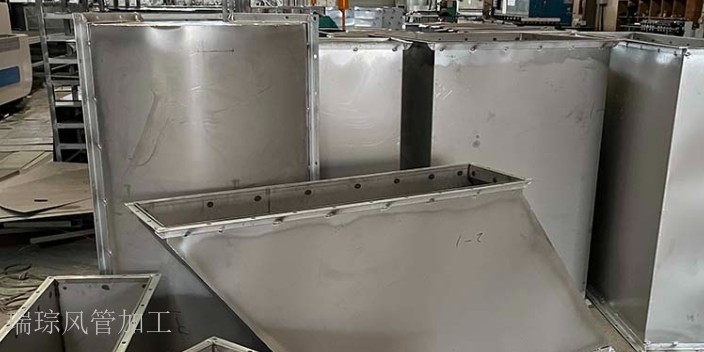
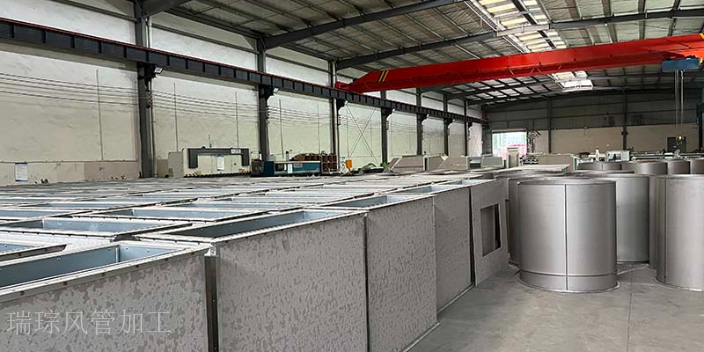
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 成都瑞琮环境科技有限公司采用全自动风管生产线,生产复合风管、不锈钢风管等,服务覆盖成都及周边地区。保温烟囱管道生产厂商
通风管法兰连接的紧固力矩需根据螺栓规格(M8、M10、M12)与法兰类型(共板法兰、角钢法兰)精细确定,确保螺栓紧固后法兰面受力均匀(受力偏差≤10%),密封垫压缩量合理(30%-50%),无泄漏(泄漏量≤1m³/(h・㎡)),同时避免力矩过大导致法兰变形(变形量≤0.2mm)或螺栓损坏(损坏率≤0.1%),力矩过小导致密封不严(泄漏量>2m³/(h・㎡))。紧固前需查阅设计标准(如GB50243-2016)或设备说明书,明确规定的力矩值,M8螺栓(材质为Q235镀锌钢,抗拉强度≥410MPa)的紧固力矩为15-20N・m,M10螺栓为25-30N・m,M12螺栓为35-40N・m;对于不锈钢螺栓(材质304,抗拉强度≥515MPa),M8为12-18N・m,M10为20-25N・m,M12为30-35N・m,共板法兰的紧固力矩比角钢法兰低10%-15%(共板法兰刚度较低)。 四川焊接风管生产价格成都瑞琮环境科技有限公司与多家大型企业合作,产品包括铁皮风管、不锈钢风管及螺旋风管。
在建筑通风系统的节能改造项目中,我们公司发挥自身优势,为客户提供高效的风管解决方案。通过对原有通风系统的评估和分析,采用新型的节能材料和优化的风管结构设计,降低通风系统的能耗。例如,使用保温性能良好的风管材料,减少热量损失;优化风管的管径和布局,降低空气流动阻力。通过这些措施,帮助客户实现通风系统的节能降耗,提高经济效益。工业生产中的粉尘治理是保障工人健康和环境安全的重要环节。我们公司生产的粉尘收集风管具有良好的密封性和耐磨性,能够有效收集和输送各种粉尘。采用特殊的过滤装置和除尘技术,可对收集的粉尘进行高效处理,防止粉尘外泄。同时,根据不同的粉尘性质和生产工艺,设计合理的风管布局和风速,确保粉尘治理系统的稳定运行,为工业生产创造良好的环境条件。
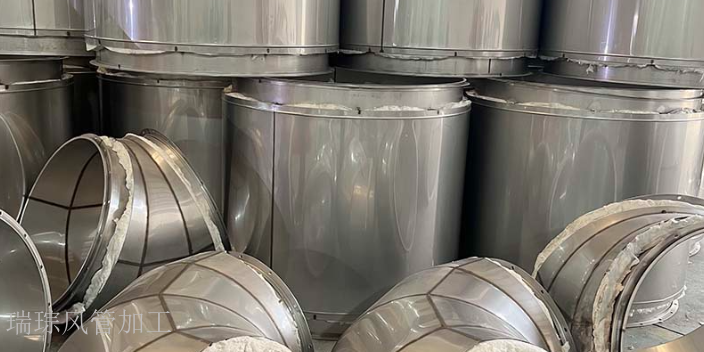
通风管的降噪加工需从内壁处理与结构优化两方面入手,内壁可粘贴吸音材料(如离心玻璃棉,密度48kg/m³,厚度20-30mm),粘贴前需用粘结剂(粘结强度≥0.15MPa),粘结面积≥95%,避免吸音材料脱落。吸音材料外需覆盖防潮透气膜(透气量≥500g/(㎡・24h),防潮等级≥IPX4),防止水汽侵入影响吸音效果。结构上需避免风管截面突变(突变处采用渐变过渡,过渡长度≥5倍风管直径),减少气流湍流产生的噪音。弯头处需增设导流叶片(叶片数量根据弯头直径确定,DN300以下设2-3片,DN300以上设4-6片),叶片与风管内壁贴合间隙≤0.2mm,导流叶片可降低噪音8-12dB。加工完成后需在风管出风口测量声压级(距离出风口1米处,声压级≤60dB),不满足要求需调整吸音材料厚度或导流结构。 在共板法兰风管加工中,需要注意安全操作,避免发生意外事故。
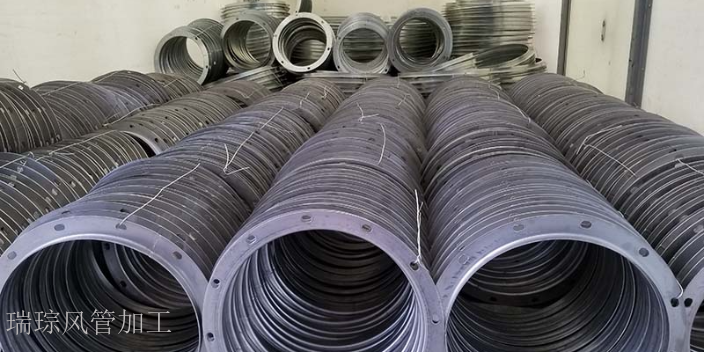
通风管加工中,折弯机的参数设定需根据板材厚度(0.5-2.0mm)与折弯角度(90°、135°、180° 等)精细调整,确保折弯后工件的角度误差≤0.5°,直线度误差≤0.2mm/m。开机前需校准折弯机的折弯模具(上模与下模的间隙误差≤0.05mm),根据板材厚度调整模具间隙(间隙值为板材厚度的 1.2-1.5 倍,如 0.5mm 厚板材间隙设为 0.6-0.75mm,1.0mm 厚板材间隙设为 1.2-1.5mm),确保模具角度与设计要求一致(如折弯 90° 则模具角度设为 90°±0.1°)。折弯时需将板材准确放置在模具的定位块上(定位偏差≤0.1mm),调整气动定位装置(定位精度 ±0.05mm)固定板材位置,定位块与板材的接触面积≥80%,避免折弯过程中板材移位(移位量≤0.02mm)。折弯压力需根据板材材质与厚度逐步调整,镀锌钢板0.5mm 厚时压力设为 10-15MPa,1.0mm 厚时设为 20-25MPa;不锈钢板0.5mm 厚时压力设为 12-18MPa,1.0mm 厚时设为 22-28MPa,压力调整幅度每次 ±1MPa,避免压力过大导致板材破裂(破裂率≤0.1%)或压力过小导致折弯角度不足(角度偏差>1°)。先进行试折弯,使用角度尺(精度 ±0.1°)检查折弯角度是否准确,若角度偏差较大,需调整模具高度或压力,直至折弯角度符合设计标准。成都瑞琮环境科技有限公司承接通风管道设计、安装及改造工程,产品具有节能、低噪音等特点。通风管道生产定制联系方式
专业的成都瑞琮环境科技有限公司,为您风管加工,经验技术人员定制通风管道方案超贴心。保温烟囱管道生产厂商
通风管加工的工艺文件执行检查需贯穿全过程(从原材料入场到成品出厂),确保加工过程符合工艺文件要求(执行合格率≥99%),避免因工艺执行不到位导致加工质量问题(质量问题发生率≤0.5%)。工艺文件包括加工图纸(设计精度±0.1mm)、操作规范(如设备操作说明书、工序作业指导书)、质量标准(如尺寸误差、气密性、强度要求),操作人员需在加工前熟悉工艺文件(培训合格后方可上岗,培训合格率100%),严格按照工艺文件执行加工步骤,不可随意更改参数(参数更改需经技术部门审批,审批率100%),如裁剪尺寸需严格按照图纸标注(误差±0.3mm),不可因材料节省擅自缩小尺寸(尺寸缩小>1mm会影响风管性能)。 保温烟囱管道生产厂商