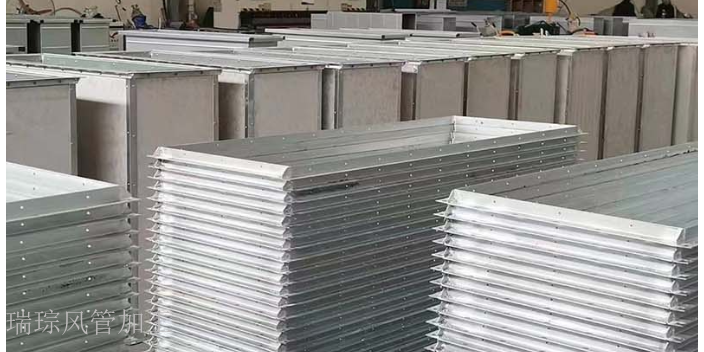
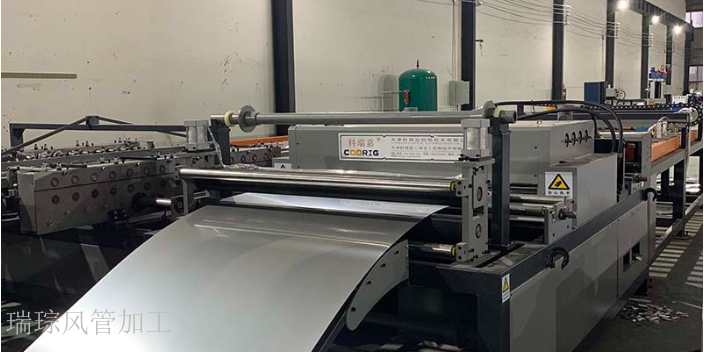
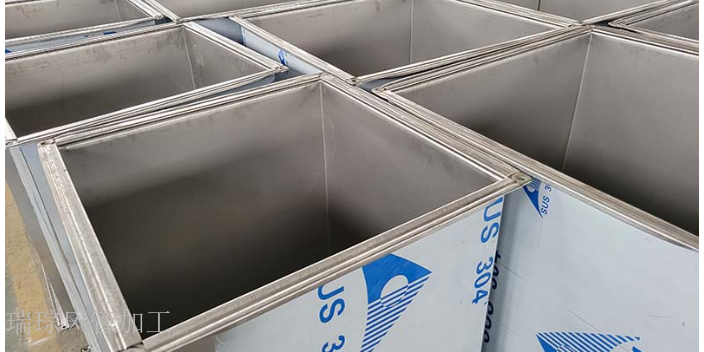
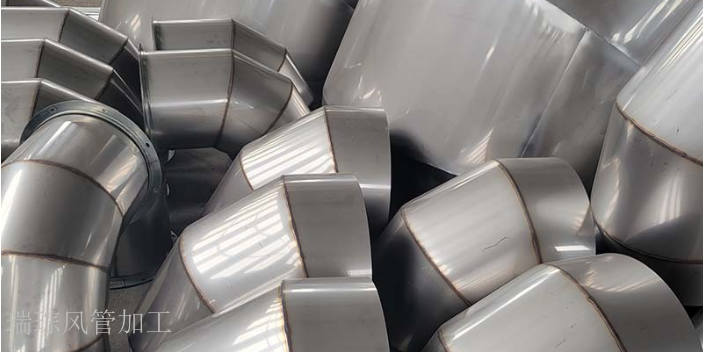
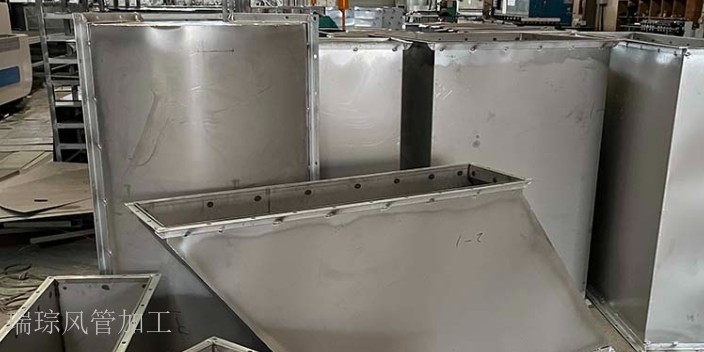
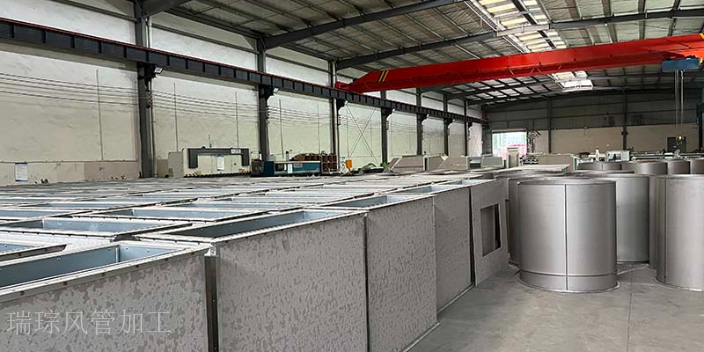
不锈钢风管的加工工艺要求较高,以确保其性能和质量。首先,切割不锈钢板材时通常采用激光切割或等离子切割技术,这些方法能够精确地按照设计尺寸进行切割,切口光滑平整,减少了后续加工的工作量。在折弯成型过程中,专业的折弯设备和熟练的操作人员根据风管的设计弧度进行操作,严格控制折弯角度和半径,保证风管的形状符合要求。焊接工艺更是关键环节,采用氩弧焊等焊接方式,确保焊缝均匀、牢固、无气孔和裂纹。为了达到良好的密封效果,还会对焊缝进行打磨和抛光处理。在整个加工过程中,高精度的测量仪器如激光测距仪、全站仪等被广泛应用,对每一个加工尺寸进行精确测量和校验,从而生产出尺寸精确、拼接严密的不锈钢风管,满足各种复杂通风系统的安装需求。专业的成都瑞琮环境科技有限公司,擅长风管加工,经验技术人员定制通风管道完美方案。四川复合风管加工公司
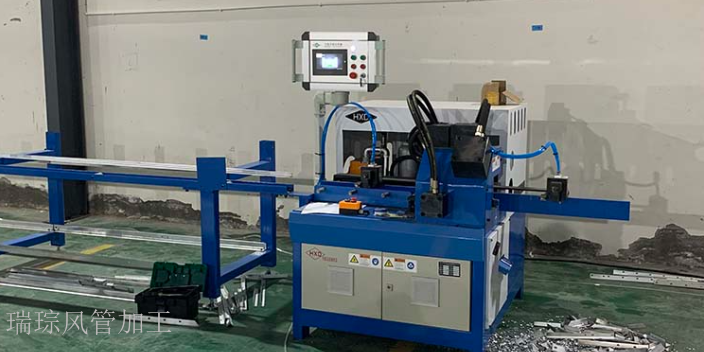
在建筑通风系统的节能改造项目中,我们公司发挥自身优势,为客户提供高效的风管解决方案。通过对原有通风系统的评估和分析,采用新型的节能材料和优化的风管结构设计,降低通风系统的能耗。例如,使用保温性能良好的风管材料,减少热量损失;优化风管的管径和布局,降低空气流动阻力。通过这些措施,帮助客户实现通风系统的节能降耗,提高经济效益。工业生产中的粉尘治理是保障工人健康和环境安全的重要环节。我们公司生产的粉尘收集风管具有良好的密封性和耐磨性,能够有效收集和输送各种粉尘。采用特殊的过滤装置和除尘技术,可对收集的粉尘进行高效处理,防止粉尘外泄。同时,根据不同的粉尘性质和生产工艺,设计合理的风管布局和风速,确保粉尘治理系统的稳定运行,为工业生产创造良好的环境条件。四川排风管生产定制成都瑞琮环境科技,专业风管加工,经验丰富技术人员精心定制通风管道方案。
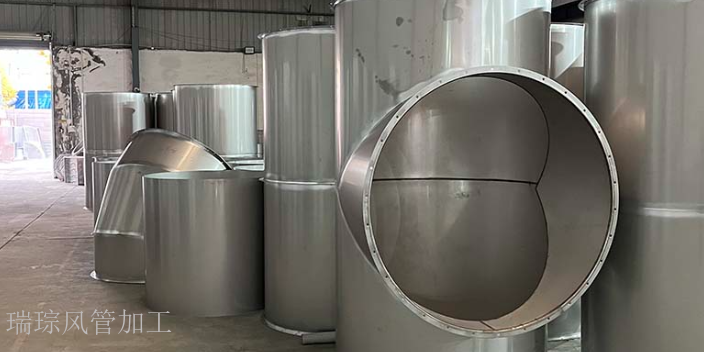
风管加工的标准化体系建设是行业规范化发展的基础。目前,我国已建立了完善的风管加工标准,包括《通风与空调工程施工质量验收规范》《金属风管制作与安装》等,对风管的尺寸偏差、咬口强度、漏风量等指标做出明确规定。在加工过程中,需严格遵循这些标准,例如风管的直线度偏差每米不得超过 3mm,总偏差不超过 20mm;法兰的螺栓孔间距需均匀分布,误差不得超过 ±2mm。标准化加工不*保证了产品质量的一致性,也为跨地区的工程合作提供了技术依据。行业协会还通过组织技能竞赛、技术培训等活动,推广先进的加工工艺和管理经验,推动全行业标准化水平的提升。
通风管加工的工艺文件执行检查需贯穿全过程(从原材料入场到成品出厂),确保加工过程符合工艺文件要求(执行合格率≥99%),避免因工艺执行不到位导致加工质量问题(质量问题发生率≤0.5%)。工艺文件包括加工图纸(设计精度±0.1mm)、操作规范(如设备操作说明书、工序作业指导书)、质量标准(如尺寸误差、气密性、强度要求),操作人员需在加工前熟悉工艺文件(培训合格后方可上岗,培训合格率100%),严格按照工艺文件执行加工步骤,不可随意更改参数(参数更改需经技术部门审批,审批率100%),如裁剪尺寸需严格按照图纸标注(误差±0.3mm),不可因材料节省擅自缩小尺寸(尺寸缩小>1mm会影响风管性能)。 使用先进的风管加工设备,可以大幅提高生产效率和产品质量。
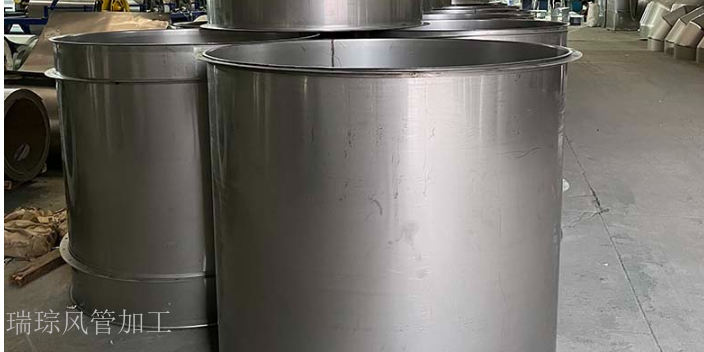
风管外壁的防护处理需根据安装环境确定,在易受碰撞的区域,需在风管外壁包裹防护层,防护层可选用保温棉或金属防护壳,包裹时需确保防护层贴合紧密,无松动现象。在室外安装的风管,除防腐处理外,还需在外壁涂刷防晒涂料,防止紫外线照射导致风管老化。防护处理完成后,需检查防护层的完整性,若存在破损,需及时修补,确保风管在运输、安装与使用过程中免受外界损伤。裁剪后需检查板材的长度、宽度误差,成型后需检查风管的直径、边长、弧度等参数,法兰加工后需检查法兰边宽度、螺栓孔间距等。 成都瑞琮环境科技有限公司作为专业风管加工企业,由经验技术人员打造通风管道定制方案。铁皮风管生产厂
成都瑞琮环境科技有限公司坚持“以人为本、诚信经营”,为客户提供量身定制的通风工程服务。四川复合风管加工公司
通风管壁厚的选择需结合设计压力与使用场景(室内、室外、腐蚀性环境)综合确定,确保风管能够承受内部压力而不发生破裂(破裂压力≥1.5倍设计压力)。低压通风系统(≤500Pa)可选用较薄的板材,矩形风管边长<630mm时,壁厚可选用0.5-0.6mm(镀锌钢板)、0.4-0.5mm(不锈钢板);边长630-1250mm时,壁厚选用0.6-0.8mm(镀锌钢板)、0.5-0.6mm(不锈钢板)。中高压通风系统(>500Pa)则需选用较厚的板材,矩形风管边长<630mm时,壁厚选用0.75-1.0mm(镀锌钢板)、0.6-0.8mm(不锈钢板);边长630-1250mm时,壁厚选用1.0-1.2mm(镀锌钢板)、0.8-1.0mm(不锈钢板)。壁厚选择需参考GB50243-2016《通风与空调工程施工质量验收规范》的标准要求,同时考虑使用环境的影响(室外环境壁厚增加0.1-0.2mm,腐蚀性环境壁厚增加0.2-0.3mm)。加工时需使用超声波测厚仪(精度±0.01mm)核对板材实际壁厚与设计要求是否一致,测量时需在板材上均匀取5个测量点(分布在板材的四角与中心),取平均值作为实际壁厚,若实际壁厚与设计要求的偏差超过±0.05mm(镀锌钢板)或±0.03mm(不锈钢板),需及时更换材料(更换率100%),避免因壁厚不足影响风管的抗压性能。 四川复合风管加工公司