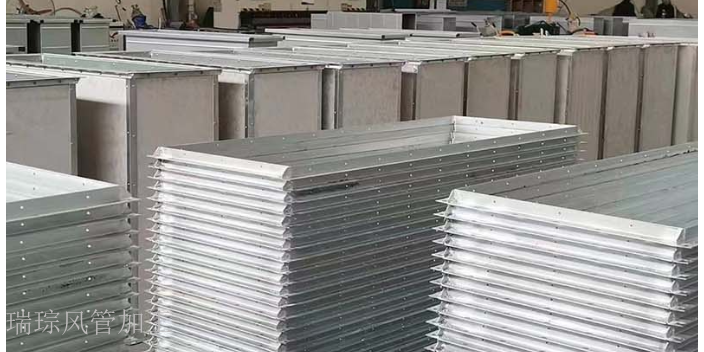
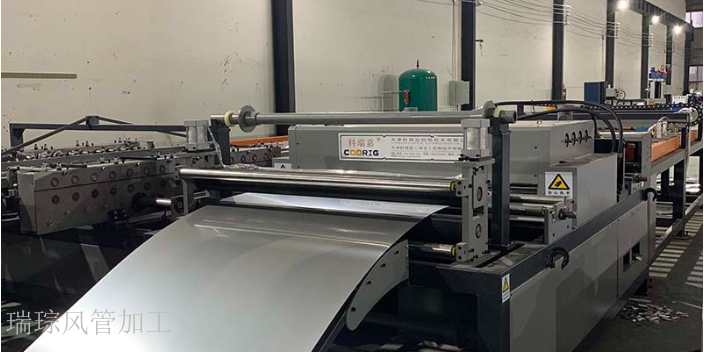
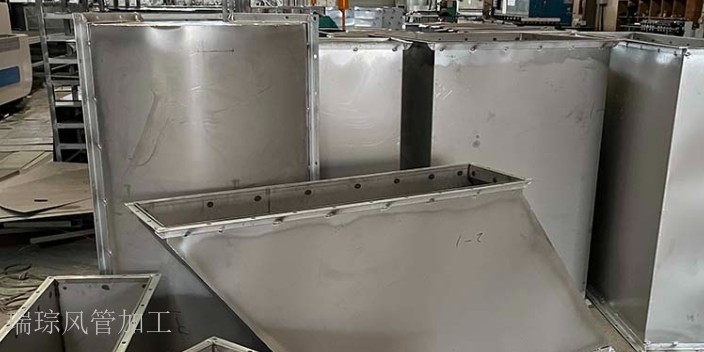
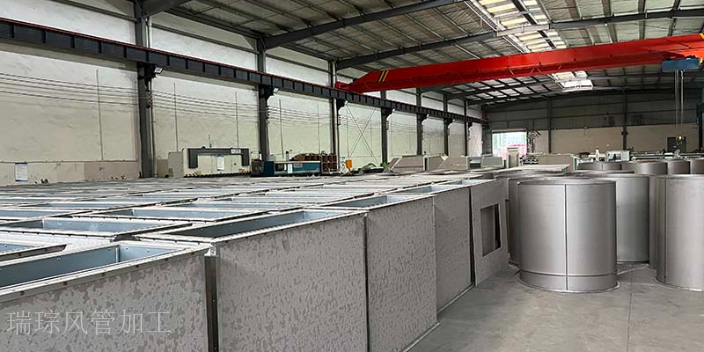
裁剪作为通风管加工的关键工序,其精度直接影响后续成型效果。目前主流采用数控裁剪设备,操作前需将设计好的风管尺寸参数导入设备系统,校准设备的切割定位装置,确保切割路径与参数一致。裁剪过程中需控制切割速度与力度,根据材料厚度调整设备参数,例如镀锌钢板厚度较小时,可适当提高切割速度,避免材料因受热过度产生变形;厚度较大时则需降低速度,保证切口平整。裁剪完成后,需对切口进行去毛刺处理,使用工具打磨边缘,防止后续拼接时出现密封不严或划伤操作人员的情况。 成都瑞琮环境科技有限公司拥有多名技术人员,严格把控施工细节,确保工程质量。成都消防排烟管道生产方案
定制服务的深度和广度体现了我们的专业能力和服务水平。我们不*能够提供非标定制产品,还能为客户提供从设计到安装的全流程服务。在设计阶段,我们运用先进的设计软件,结合客户需求和实际场景,进行三维建模和模拟分析,确保设计方案的合理性和可行性;在测绘阶段,采用高精度的测量仪器,获取准确的数据;在安装阶段,严格按照施工规范进行操作,确保安装质量。通过这种多方位的定制服务,我们成功解决了许多复杂通风项目中的难题,在机场、地铁等大型公共建筑项目中,都展现了出色的定制服务能力,为项目的通风系统建设提供了可靠保障。四川螺旋风管生产公司专业风管加工,成都瑞琮环境科技,经验丰富技术人员为您定制通风管道解决方案。
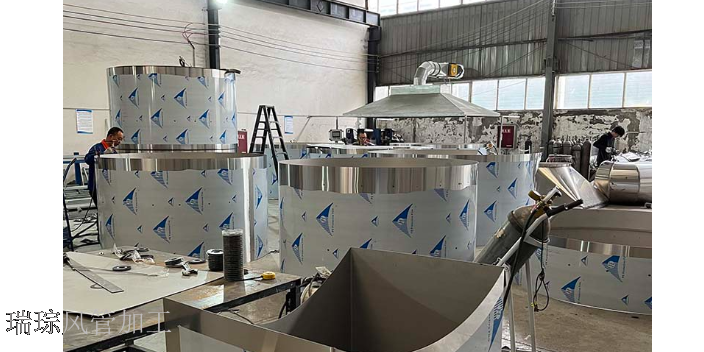
在通风管的成型环节,咬口工艺的选择需结合风管的使用压力(低压≤500Pa,中压500-1500Pa,高压>1500Pa)与尺寸参数(边长≤1250mm或>1250mm)综合判定。低压通风管常用单咬口形式,加工时通过液压咬口机将板材边缘折成180°后相互咬合,咬合深度需控制在8-10mm,咬合间隙≤0.1mm,确保连接强度(抗拉强度≥15MPa)的同时便于拆卸调整。中高压通风管则多采用双咬口或联合角咬口,这类咬口形式的接触面积比单咬口大30%-50%,密封性与抗压性更优,加工时需通过设备上的调节旋钮分3次调整咬口机的模具位置(每次调整幅度≤2mm),每次调整后试咬100mm长的样板,检查咬口处无褶皱(褶皱高度≤0.5mm)、无裂缝(裂缝长度需为0)。成型后的风管需使用弧形样板(精度±0.5mm)检查弧度,用激光测距仪检查直线度(直线度误差≤1mm/m),若存在轻微变形(变形量≤0.3mm/m),可使用橡胶锤(重量0.5-1kg)轻敲变形处,配合直角尺实时测量,确保风管整体形状符合设计标准(形状误差≤1%)。
玻璃钢风管的加工需遵循GB/T14464-2022标准,首先按设计尺寸制作模具(模具表面粗糙度≤Ra0.8μm,尺寸误差±0.5mm),模具需涂刷脱模剂(硅树脂类,脱模力≤50N),确保风管成型后顺利脱模。成型采用手糊工艺,玻璃纤维布(无碱玻璃布,经纬密度20×20根/cm)与树脂(不饱和聚酯树脂,固含量≥65%)交替铺设,铺设层数根据风管压力确定(低压风管3-4层,中压5-6层),每层树脂含量控制在40%-50%,避免气泡产生(气泡面积≤0.5%/㎡)。固化过程需控制温度(25-30℃)与时间(24-48小时),固化度≥85%后方可脱模。脱模后需对风管表面进行打磨(使用180目砂纸,打磨后粗糙度≤Ra3.2μm),法兰需与风管一体成型(法兰宽度30-40mm,厚度与风管一致),法兰面平整度误差≤0.3mm/m。然后进行水压试验(试验压力为设计压力的1.5倍,保压30分钟,无渗漏为合格),确保玻璃钢风管的强度与密封性。 成都瑞琮环境科技有限公司,专业风管加工,技术人员凭经验定制通风管道方案。
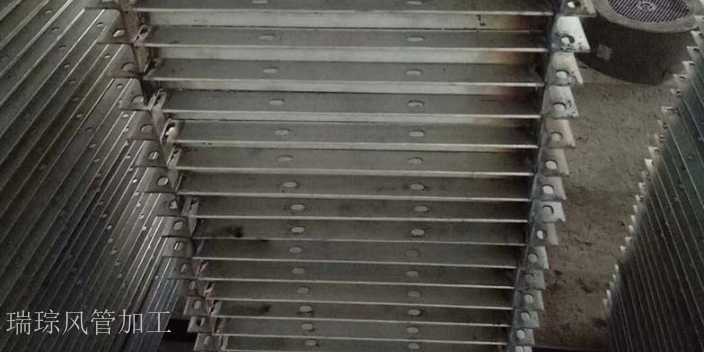
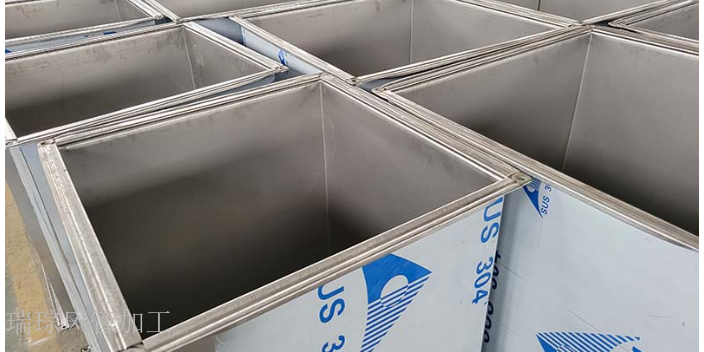
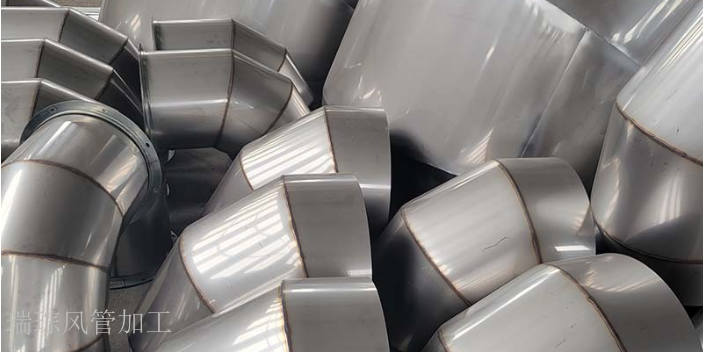
不锈钢风管的美观性使其在一些对外观要求较高的场所得到广泛应用。我们公司在不锈钢风管加工过程中,注重产品的外观质量。通过精细的表面处理工艺,如抛光、拉丝等,使不锈钢风管表面光洁度高、色泽均匀,达到美观大方的效果。同时,对风管的接口和连接部位进行精心处理,使其整体外观更加精致。无论是在商业场所还是公共建筑中,我们的不锈钢风管都能成为一道亮丽的风景线。对于一些特殊形状和尺寸的风管需求,我们公司凭借先进的加工设备和专业的技术能力,能够提供完美的解决方案。通过数控加工技术和三维建模设计,实现对复杂形状风管的准确加工。无论是异形弯头、螺旋风管还是大口径的通风管道,我们都能按照客户的要求进行定制生产,满足不同项目的特殊需求,展现出强大的加工能力和技术实力。共板法兰风管加工可以实现风管的强度和密封性能。镀锌风管生产定制联系电话
成都瑞琮环境科技有限公司生产各类通风管道,广泛应用于电子、医药、酒店等行业的净化系统。成都消防排烟管道生产方案
通风管加工的车间环境控制需符合GB/T14464-2022《纤维增强塑料风管》及相关工艺要求,温度需控制在10-30℃之间(温度波动±2℃/h),避免温度过低(<10℃)导致材料脆性增加(如镀锌钢板冲击韧性下降15%-20%),湿度过高(>65%)导致材料生锈(镀锌钢板锈蚀率增加5%-10%)。车间内需安装工业空调与除湿机,确保温度与湿度稳定,同时配备通风系统(换气次数≥6次/小时),减少空气中的灰尘(灰尘浓度≤5mg/m³)与杂质(杂质颗粒直径≤10μm)堆积,避免灰尘附着在风管表面影响加工质量(如涂层附着力下降)。加工区域需根据工序划分明确的功能区,包括原材料存放区、裁剪区、成型区、焊接区、检测区、成品存放区,各区域之间用护栏(高度1.2米)分隔,原材料、半成品与成品分开堆放(堆放间距≥1米),避免相互污染(如半成品表面沾染油污)或碰撞损坏(碰撞导致的变形率≤0.3%)。 成都消防排烟管道生产方案