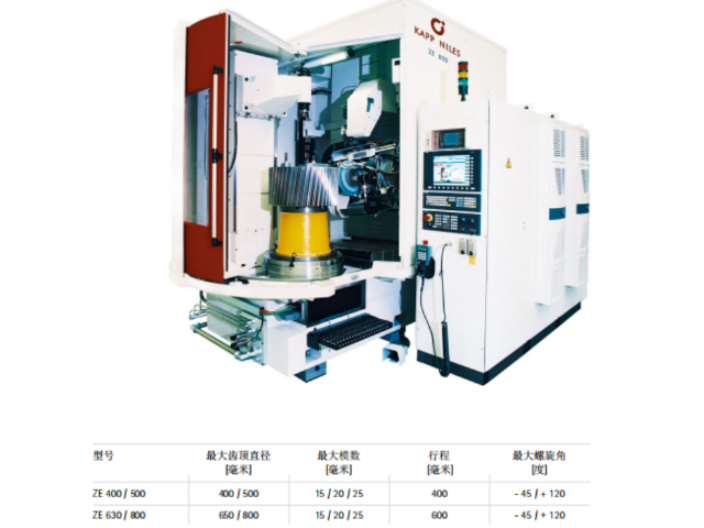
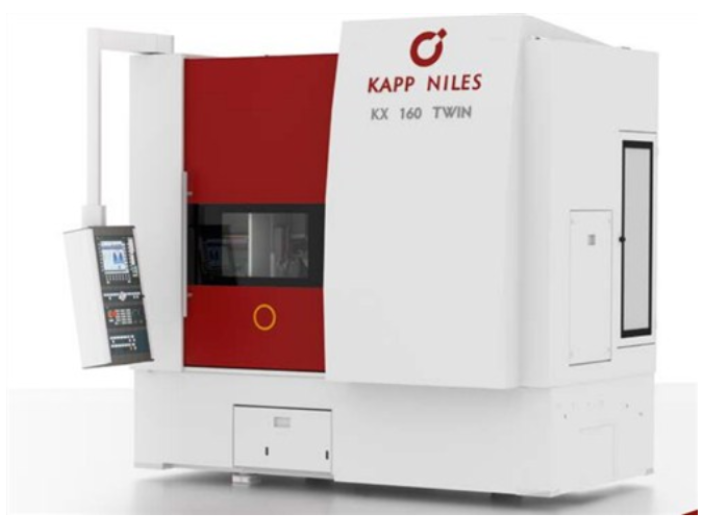
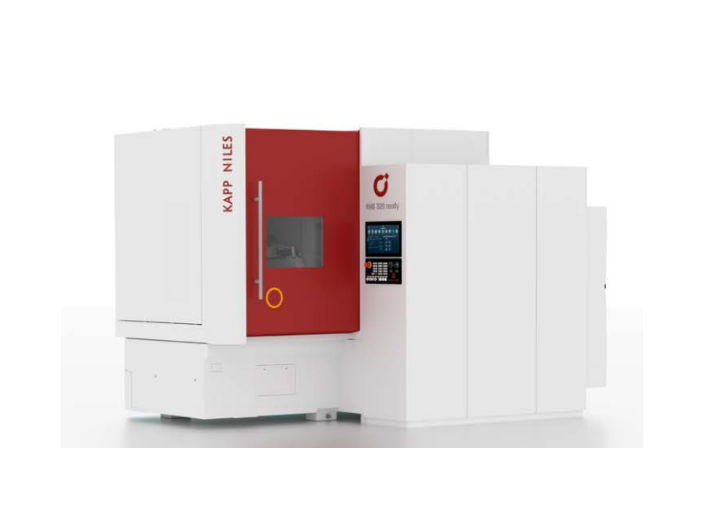
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
当修整大模数、大齿深时,需要制作大直径的金刚滚轮。这样的滚轮刚性较差,容易与工件发生干涉。因此,目前采用单滚轮修整的较大模数为25。为了解决上述问题,厂商开发了双滚轮修整装置。这种装置可以有效避免滚轮刚性差和与工件干涉的问题。双滚轮修整砂轮的一个侧面,修整模数不受限制,可以使用小滚轮修整,具有较好的刚性。因此,在大型磨齿机上普遍采用双滚轮修整。然而,在中小型成形砂轮磨齿机上,单滚轮修整较为常见。这是因为这些机器通常只需要修整较小范围的砂轮,单滚轮装置已经能够满足需求。综上所述,数控成型磨齿机厂商根据切入式修整原理开发了各具特色的砂轮修整装置。根据修整特点,可分为单滚轮和双滚轮两种类型。单滚轮结构简单、体积小,适用于修整较小范围的砂轮。而双滚轮修整装置可以修整任意模数的砂轮,具有较好的刚性。这些装置在不同类型的磨齿机上应用普遍,以满足不同规格的砂轮修整需求。磨齿前对渗碳淬火齿轮进行打磨或喷沙,可以有效降低成型磨齿机磨齿烧伤的可能性。苏州立式成型磨齿机优惠价
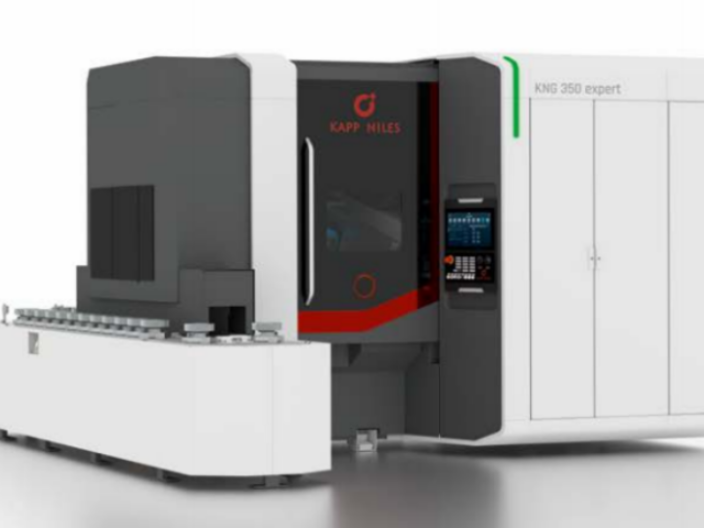
成型磨齿机的精度是由哪些决定的?周向精密分齿:齿轮的齿距偏差主要来源于机床主轴的回转误差、磨齿过程中工艺方法的误差及分度系统的误差,其中分度系统误差影响很大。欲提高成型砂轮磨齿机的磨齿精度,就必须使磨齿机实现周向精密分度。随着高精度、硬齿面、消隙蜗轮蜗杆副技术的逐渐成熟,数控技术在磨齿机回转运动中应用普遍化,力矩伺服电机的实用化以及高精度旋转编码器技术与回转运动检测反馈控制技术的提高,磨齿机周向精密分齿技术有了更广的提升空间。广州立式成形磨齿机销售公司成型磨齿机对磨削部位有严格要求,只允许磨削渐开线的齿形部位。
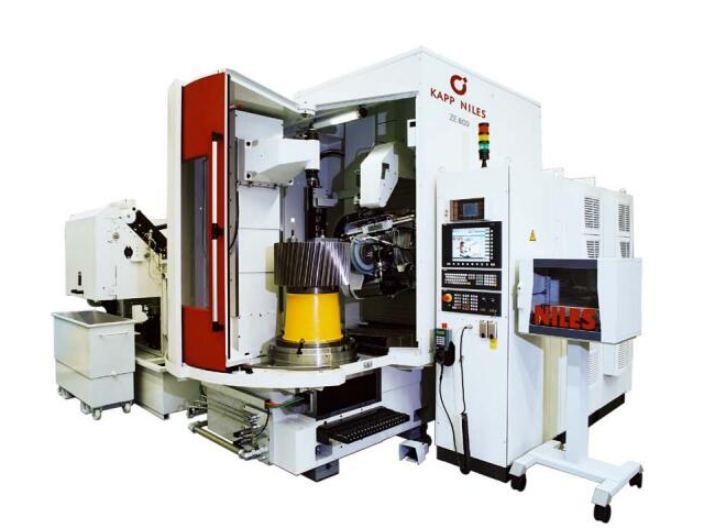
成型磨齿机齿面振纹产生的原因有多种。首先,砂轮未平衡好可能是一个原因。当砂轮不平衡时,会导致磨削过程中的振动,进而产生齿面振纹。其次,金刚滚轮钝了金刚粒磨损严重也可能是一个原因。金刚滚轮的磨损会导致磨削效果下降,从而产生齿面振纹。此外,带动金刚滚轮的皮带有松动或磨损严重也会导致齿面振纹的产生。如果皮带松动或磨损,会导致金刚滚轮的转动不稳定,进而产生振动。另外,磨削时冲程速度过快也可能是产生齿面振纹的原因之一。如果冲程速度过快,会导致磨削过程中的振动增加,从而产生齿面振纹。
成型磨齿机是一种用于磨齿加工的设备,目前仍然是消除热处理变形、提高齿轮精度和改善齿面粗糙度的主要方法和途径。这种机器具有结构简单、操作和调整方便、加工效率高和通用性强的特点。当配备可修整砂轮时,成型磨齿机可以加工任意齿形的工件,并且能够实现高精度的齿形加工,因此被普遍采用。齿面粗糙度对齿轮的承载能力、抗点蚀、抗胶合和抗磨损能力有着重要的影响,甚至会影响齿轮的传动精度。在加工制造过程中,影响磨削表面粗糙度的因素很多,但总体上可以归纳为砂轮表面形貌和磨削采用的加工参数。而砂轮表面形貌则依赖于金刚滚轮对砂轮的修整参数。采用解析法建立数学模型,可以定量评估成型磨齿机工艺参数对烧伤形成的影响程度。
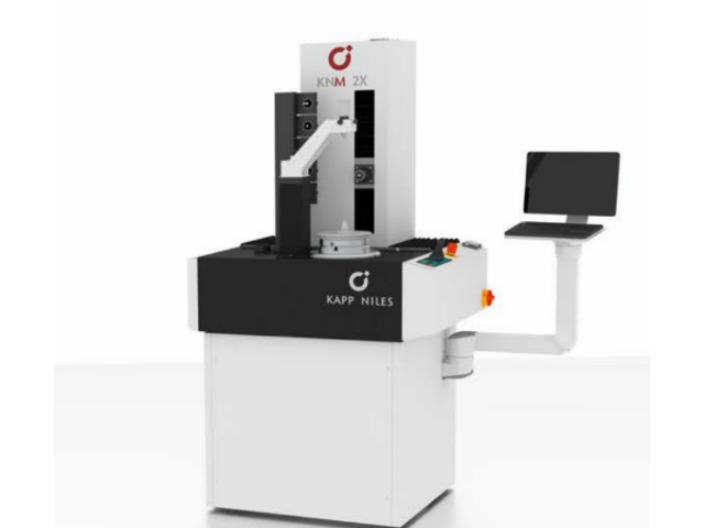
成型磨齿机摆动式金刚滚轮修整结构相对复杂,需要实现5个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置、修整进给。采用该方法,金刚滚轮截面始终处于砂轮廓形法向截面内,修整砂轮单用金刚滚轮R圆弧上的一个点,类似使用金刚笔尖修整砂轮。使用这种修整方式,滚轮磨损对砂轮廓形精度影响较小。出现磨损时,可通过修改滚轮R圆弧半径,调整接触点位置,实现补偿。采用点接触修整,降低了对滚轮轮廓精度要求,但磨损加剧。法向接触修整不受工件廓形曲率半径的影响,适合少齿数工件。为了提高精度,滚轮R圆弧半径不宜过大,滚轮采用单圆弧碟型结构,结构轻巧,运动环节多,刚性稍差,适合小型工件的成形砂轮修整成型磨齿机切削刃间距离变小,砂轮更容易堵塞。西安齿轮成形磨齿机供应商
成型砂轮磨齿机必将成为未来高级磨齿机产品的主流。苏州立式成型磨齿机优惠价
为了评价主要工艺参数对烧伤形成的影响,可以采用以下四种方法进行定性或定量的评价:1. 侵蚀检验法:通过观察磨削后的齿面,检查是否存在烧伤现象。如果存在烧伤,可以根据烧伤的程度来评估工艺参数的影响。2. 金相法:通过对磨削后的齿面进行金相显微镜观察,可以观察到烧伤层的形成和分布情况。通过分析烧伤层的特征,可以评估工艺参数对烧伤形成的影响。3. 解析试验法:通过设计一系列的试验,改变主要工艺参数的数值,然后观察磨削后的齿面,评估烧伤的程度。通过对试验结果的分析,可以确定工艺参数对烧伤形成的影响程度。4. 解析法:通过建立烧伤形成的数学模型,考虑磨削过程中的热传导、热膨胀等因素,可以定量地评估主要工艺参数对烧伤形成的影响。通过模拟计算,可以预测不同工艺参数下烧伤的形成情况。综上所述,通过以上四种方法,可以对成型磨齿机磨削过程中烧伤形成的影响进行定性或定量的评价。这些评价结果可以为优化工艺参数、减少磨齿烧伤提供参考依据。苏州立式成型磨齿机优惠价


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24