- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
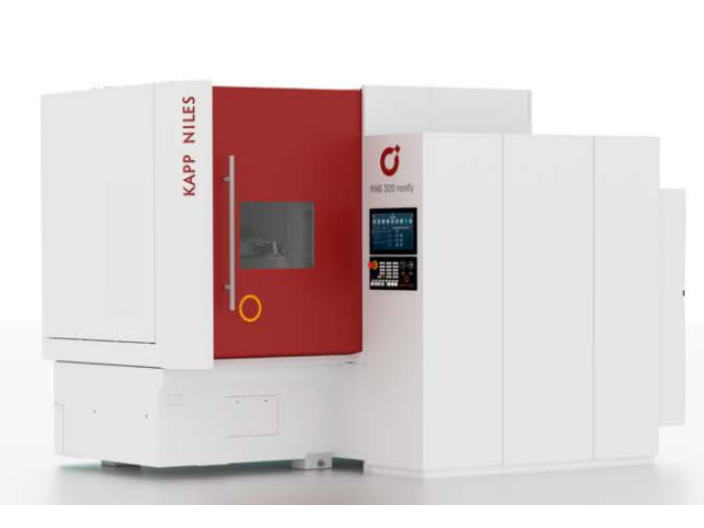
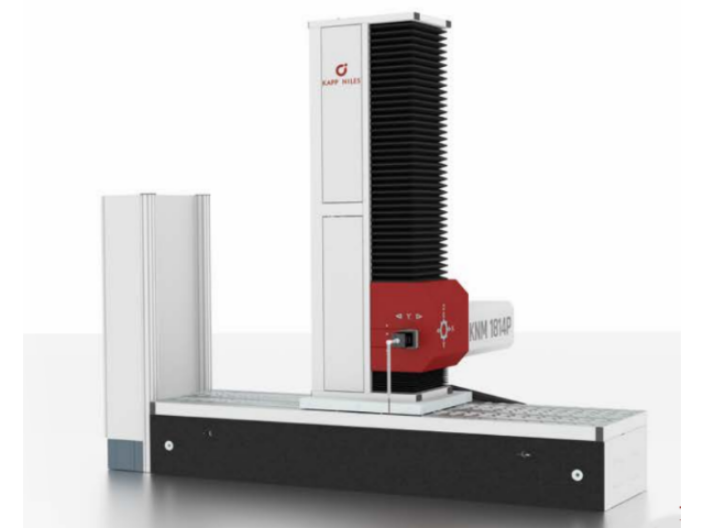
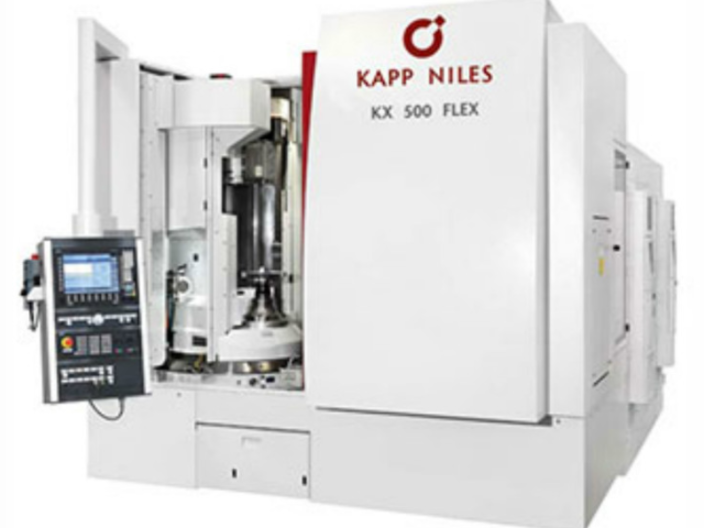
德国磨齿机可分为直接成形法和生成法通过两种。下面大家一起来详细了解德国磨齿机的成型方法。德国磨齿机砂轮由整形轮修整器沿轴向整形,砂轮架可垂直进给。要磨合的齿轮由副车架和尾座支撑。工作台纵向往复运动磨削齿面。磨完每颗牙齿后,将其进行分开。在磨削斜齿轮的机床上,砂轮可以根据工件的螺旋角旋转一个角度,而工件也可以在往复运动中额外旋转。如果一个机床的砂轮能使研究砂轮进入内齿轮的工件,就可以进行磨削内齿轮。本实用新型具有结构简单、效率高、精度5级的优点。适合大批量生产,尤其是齿数少(如10齿以下)的齿轮。德国磨齿机是一种结构简单、磨齿精度稳定、生产率高的机床,普遍应用于成批生产中。淮南哪里卖德国磨齿机
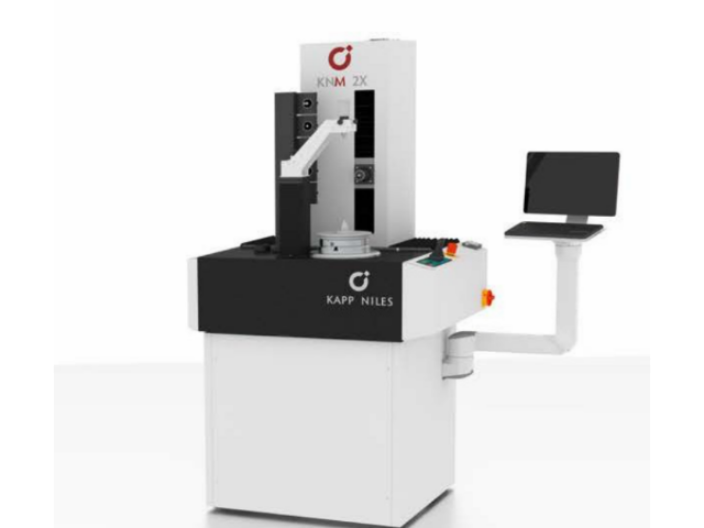
德国磨齿机安全操作规程:1.开机前应检查各部螺钉,调节螺丝是否紧固和松紧适度,砂轮有无伤痕、缺口、松动现象,加好各部份润滑油脂。2.依锯条的齿距、齿高、斜角(倾斜角)。调好蹬齿距离和扒齿行程,使蹬齿横杆爪顶在齿喉面高度1/2处,并调好砂轮架的倾角和升降高度。3.砂轮转动、上升、下降必须平衡,无跳动,串轴现象,若遇震动,蹬齿不均,应排除后,方可工作,该机不得刃磨除锯条以外的活件。4.必须选择,使用符合要求的砂轮(合格证、粒度、线速度标准)。操作人员不得站立砂轮旋转方向的前后,应站在侧面。5.工作完毕,必须清理设备上的灰尘,特别是砂轮架滑道凸轮,减少设备磨损。合肥哪里有耐尔斯磨齿机德国磨齿机相时值判定法通过统计平均和制定相对判定标准来判断齿轮状态。
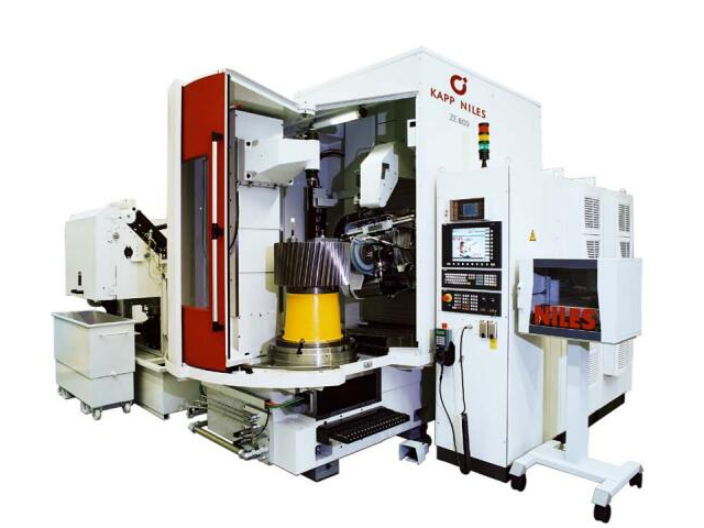
德国磨齿机砂轮是一种圆形固结磨具,由磨料和结合剂等原料制成,并具有中间的通孔。砂轮的特性取决于磨料、粒度、硬度、结合剂、形状和尺寸等因素。磨料是制造砂轮的主要成分,它负责切削工作。因此,磨料必须具有锋利的特点,同时具备高硬度、良好的耐热性和一定的韧性。粒度是指磨料颗粒的大小。粒度可以分为磨粒和微粉两类。磨粒是指颗粒尺寸大于40μm的磨料,通过筛选法进行分级,粒度号表示磨粒通过每英寸长度内的孔眼数。微粉是指颗粒尺寸小于40μm的磨料,通过显微测量法进行分级,用W和后面的数字表示粒度号,其中W后的数字表示微粉的实际尺寸。德国磨齿机砂轮的制造过程需要严格控制磨料的粒度和质量。
众所周知,齿轮加工对于不锈钢、钛合金等超硬材料的工件来说是一项相当具有挑战性的任务。为了确保齿轮工件的精度,选择适合的齿轮切削油在使用滚齿机等机床设备时至关重要。然而,齿形精度无法进一步提高的原因主要有两个方面。首先,滚齿机的稳定性和传动刚度较差。其次,制造高精度硬质合金滚刀存在一定的困难,特别是大负前角的滚刀在重磨后齿形会发生较大变化。因此,德国磨齿机需要对滚刀的结构和参数进行精心设计和计算,同时对重磨后的齿形精度进行分析,并提出改进措施。为了解决滚齿机的稳定性和传动刚度问题,德国磨齿机制造商需要采取一系列措施。首先,他们可以通过增加机床的重量和刚度来提高机床的稳定性。为预防砂轮破碎事故,德国磨齿机要求定期进行回转试验,确保使用的砂轮合格。
当修整大模数、大齿深时,需要制作大直径的金刚滚轮。这样的滚轮刚性较差,容易与工件发生干涉。因此,目前采用单滚轮修整的较大模数为25。为了解决上述问题,厂商开发了双滚轮修整装置。这种装置可以有效避免滚轮刚性差和与工件干涉的问题。双滚轮修整砂轮的一个侧面,修整模数不受限制,可以使用小滚轮修整,具有较好的刚性。因此,在大型磨齿机上普遍采用双滚轮修整。然而,在中小型成形砂轮磨齿机上,单滚轮修整较为常见。这是因为这些机器通常只需要修整较小范围的砂轮,单滚轮装置已经能够满足需求。综上所述,数控成型磨齿机厂商根据切入式修整原理开发了各具特色的砂轮修整装置。根据修整特点,可分为单滚轮和双滚轮两种类型。单滚轮结构简单、体积小,适用于修整较小范围的砂轮。而双滚轮修整装置可以修整任意模数的砂轮,具有较好的刚性。这些装置在不同类型的磨齿机上应用普遍,以满足不同规格的砂轮修整需求。德国磨齿机砂轮的不平衡会导致工件表面产生多角形振痕,降低加工效果。淮南哪里卖德国磨齿机
为了保证磨齿机的工作精度和延长使用寿命,合理保养是必要的。淮南哪里卖德国磨齿机
德国磨齿机长时间不用时应将机床按规定封存起来。应将数控系统的内部和外部清洁干净,套上防护罩,切断电源。若CNC系统处在长期闲置的情况下,需要经常给系统通电,特别是在环境湿度较大的梅雨季节更是如此。日检其主要项目包括液压系统、主轴润。保养有很多的,有简单清洁保养等,如机床表面上的罩板清洁保养,防生锈、磨损漏水电柜散热类清洁,如散热风扇、滤网的清洁机械润滑类保养,检查机械润滑是否正常,是否有漏油与堵塞现象,定期清理润滑油箱淮南哪里卖德国磨齿机


- 潮州哪里有德国KAPP卡普磨齿机 2026-03-04
- 淮南哪里卖德国磨齿机 2026-03-03
- 成都哪里卖KAPP KX系列磨齿机 2026-03-03
- 南京哪里卖德国卡帕耐尔斯磨齿机 2026-03-02
- 岳阳哪里卖耐尔斯磨齿机 2026-03-02
- 芜湖哪里有尼尔斯磨齿机 2026-03-01
- 天津哪里有德国磨齿机 2026-03-01
- 珠海哪里卖尼尔斯磨齿机 2026-02-28
- 郑州哪里卖耐尔斯磨齿机 2026-02-28
- 成都哪里卖德国进口磨齿机 2026-02-27
- 常州哪里卖欧洲进口磨齿机 2026-02-27
- 苏州哪里卖耐尔斯磨齿机 2026-02-26