- 品牌
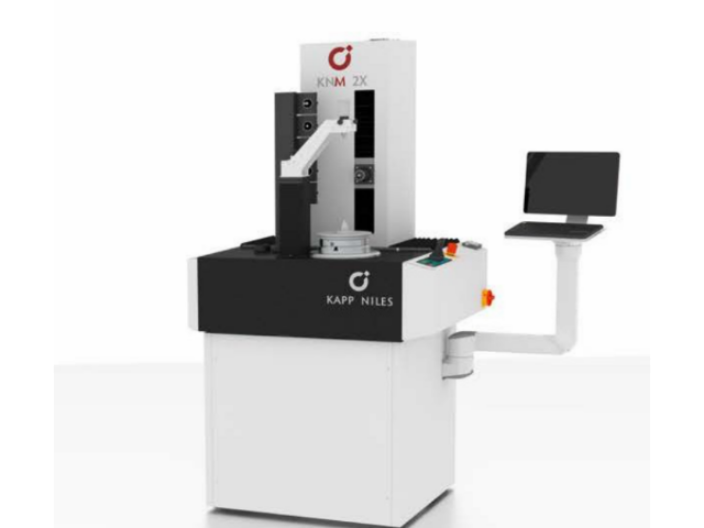
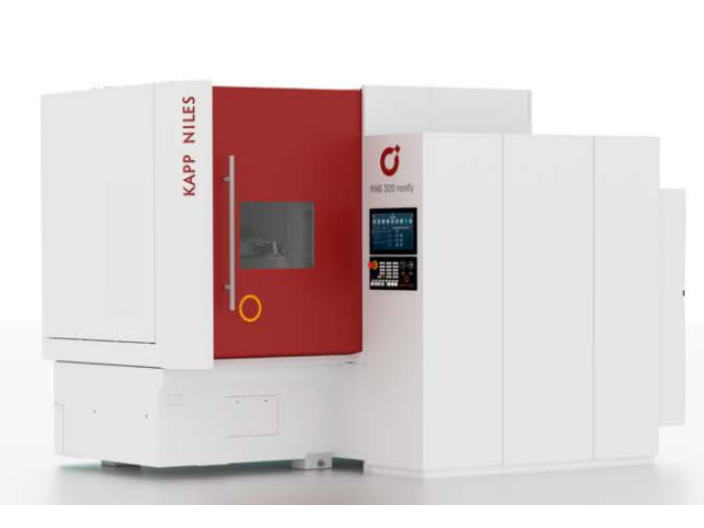
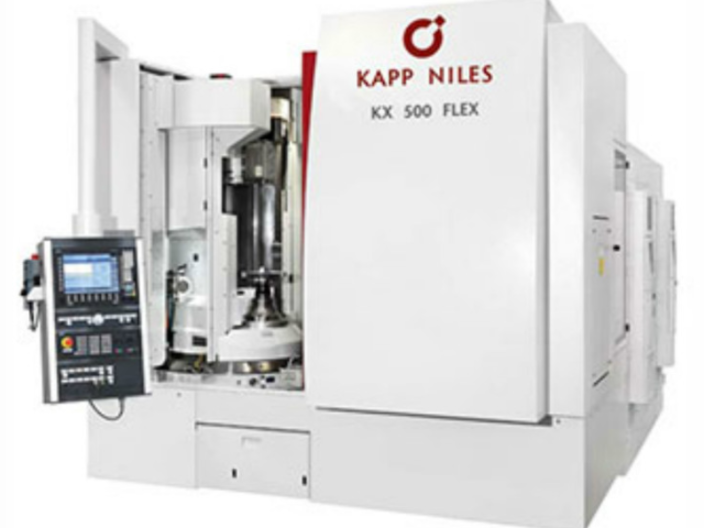
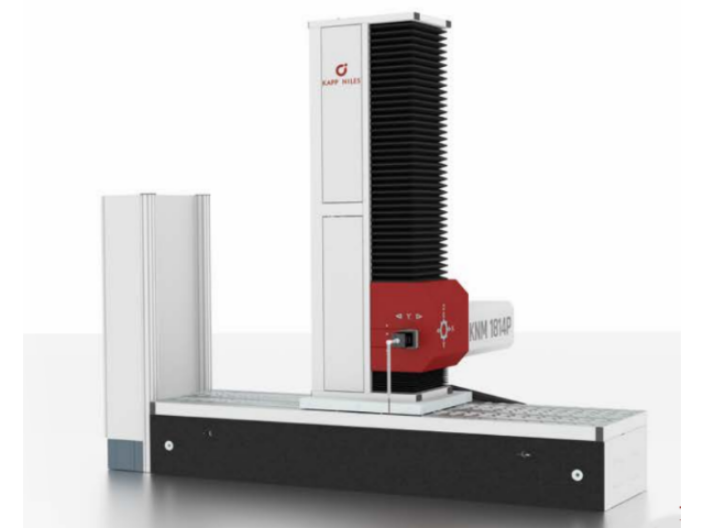
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
选择德国磨齿机砂轮硬度的一般原则是根据加工材料的硬度和加工要求来确定。在加工软金属时,为了避免磨料过早脱落,通常选择硬砂轮。这是因为在磨削软材料时,砂轮的磨粒磨损较慢,不需要过早更换砂轮。而在加工硬金属时,为了及时使磨钝的磨粒脱落,以露出尖锐棱角的新磨粒(即自锐性),通常选择软砂轮。这是因为在磨削硬材料时,砂轮的磨粒磨损较快,需要及时更换砂轮以保持磨削效果。在精磨过程中,为了保证磨削精度和粗糙度,应选择稍硬的砂轮。这样可以确保砂轮的磨削效果更加稳定和精确。另外,当工件材料的导热性较差,容易产生烧伤和裂纹时(如磨硬质合金等),选择的砂轮应该偏软一些。这样可以减少磨削过程中的热量积累,降低烧伤和裂纹的风险。总之,选择德国磨齿机砂轮硬度的原则是根据加工材料的硬度、加工要求和工件特性来确定,以达到较佳的磨削效果和工件质量。合理选择德国磨齿机砂轮的组织和尺寸,可提高生产效率和降低表面粗糙度。无锡卡帕德国磨齿机销售厂家
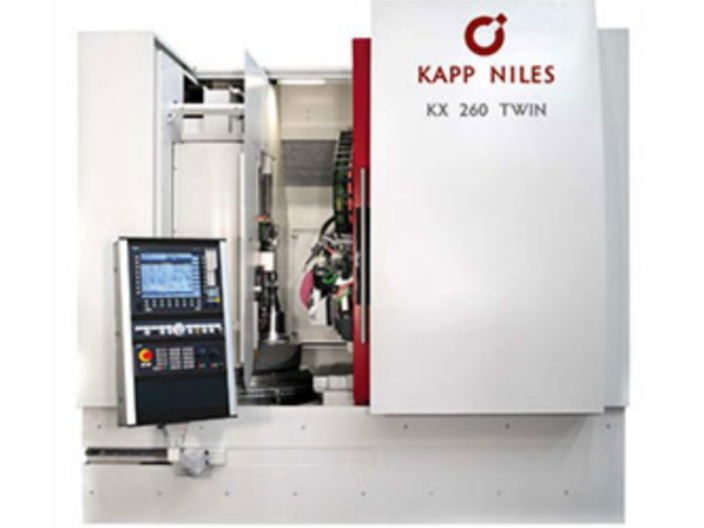
常见的圆柱齿轮加工机床包括滚齿机、插齿机、铣齿机和剃齿机等。滚齿机通过滚刀与工件的啮合来加工齿轮,插齿机则通过插刀的插入和退出来形成齿轮的齿槽,铣齿机则使用铣刀进行齿轮的铣削,剃齿机则通过刮刀的刮削来加工齿轮。锥齿轮加工机床主要用于加工各种锥齿轮,常见的有锥齿轮滚齿机和锥齿轮插齿机。锥齿轮滚齿机通过滚刀与工件的啮合来加工锥齿轮,锥齿轮插齿机则通过插刀的插入和退出来形成锥齿轮的齿槽。总之,德国磨齿机在机械制造业中扮演着重要的角色,它们能够加工各种规格的齿轮和带齿零件,满足不同行业的需求。无论是小型的还是大型的,高效的还是高精度的,德国磨齿机都能够提供可靠的加工解决方案。无锡卡帕德国磨齿机销售厂家德国磨齿机装卡工件时必须确保工件被正确卡住并紧固好,以防止工件松脱。
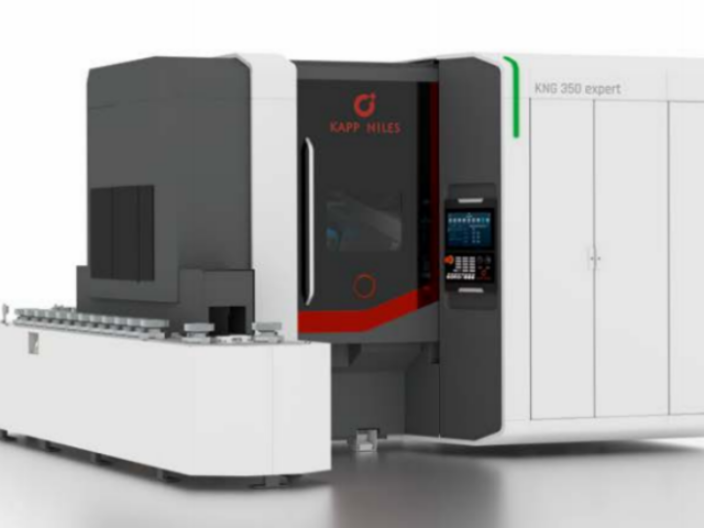
德国磨齿机一级保养的内容和要求包括以下几个方面:1. 电器保养:定期检查电器系统的连接是否牢固,电缆是否磨损或老化,电器元件是否正常工作,以及电源是否稳定。清洁电器部件,确保无灰尘和杂物积聚。2. 散热系统保养:清洁散热器和风扇,确保散热系统的正常运行。定期检查散热系统的温度和压力,确保在正常范围内。3. 润滑保养:定期检查润滑系统的润滑油是否充足,清洁润滑系统的滤芯和油路,确保润滑油的质量和流动性。根据使用情况,定期更换润滑油。4. 轴承保养:定期检查轴承的润滑情况,确保润滑油充足。清洁轴承和轴承座,检查轴承是否磨损或损坏,及时更换。
许多德国磨齿机因配备了机载测量系统而变得更为精确。使用机载测量系统可以避免将齿轮从工作台上拆卸下来送到其他地方进行检测,从而避免了再加工时的二次安装误差。在加工过程中,机载测量系统首先对齿轮进行初步分析,然后将实测参数与理论设计参数进行对比,计算出所需的修正量。控制系统会自动采集这些修正数据,并调整磨齿加工状态,然后进行磨齿和测量。这种机载测量系统的使用使得磨齿机的精度得到了提高。近年来,德国磨齿机开始普遍使用结构紧凑的直驱电机作为砂轮主轴和齿轮工件主轴。随着磨齿机效率的提高和砂轮性能的改善,磨齿加工的成本大幅下降,已经开始在机械加工中大规模应用。
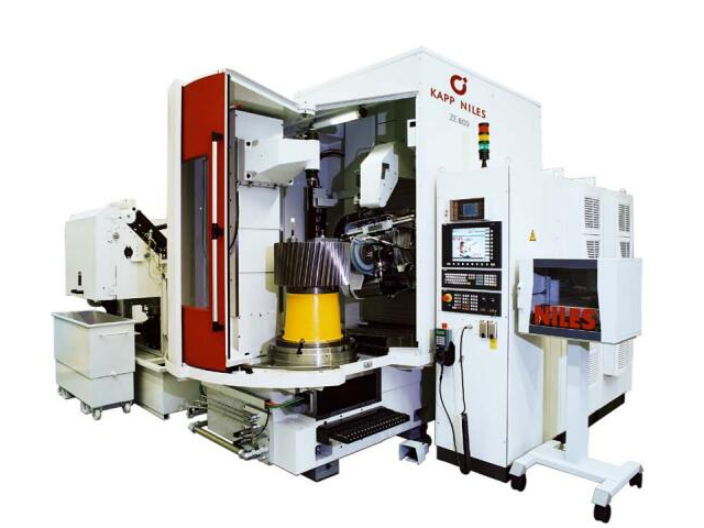
在成型磨齿机的磨削过程中,砂轮会因磨损而变钝,因此需要对砂轮进行修整,以产生一个新的锋利廓形,并保证磨削精度的一致性。砂轮修整工具和修整条件对修整质量有着明显的影响,直接决定了砂轮的形貌和廓形精度,而修整的锋利程度则决定了磨削力和磨削温度的大小,因此需要选择合理的砂轮修整参数。修整深度对砂轮磨粒的受力特征有着重要的影响。当修整深度较小时,砂轮磨粒所受的破坏强度较小,会产生微观破碎,形成微刃,从而使廓形精度较高,适合用于精磨。而当修整深度较大时,磨粒会受到断裂破碎的力量,部分结合剂可能会脱落,形成尖锐的切削刃和容屑空间,适合用于粗磨。在选择修整深度时,需要考虑砂轮磨粒的尺寸,避免修整量过大导致磨料整体脱落,既浪费磨料又难以形成精确的廓形。综上所述,砂轮修整在成型磨齿机磨削过程中起着至关重要的作用。通过选择合适的修整工具和修整条件,并根据砂轮的磨粒尺寸选择合理的修整深度,可以保证修整质量,获得锋利的廓形,同时保持磨削精度的一致性。德国磨齿机砂轮的特性取决于磨料、粒度、硬度、结合剂、形状和尺寸等因素。无锡卡帕德国磨齿机销售厂家
德国磨齿机一定值判定法是一种评价齿轮箱运行状态的方法。无锡卡帕德国磨齿机销售厂家
成型磨齿机磨削裂纹的产生和避免方法有很多。首先,齿轮磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。此外,齿面硬度过高、热处理后应力释放不充分,以及磨削量过大等因素也可能导致裂纹产生。另外,砂轮修整量过小或修整牙数过多,使得砂轮变钝或气孔堵塞不够锋利,磨削时产生挤压也会引起裂纹。为了避免磨削裂纹的产生,我们需要综合考虑所有的原因,并确保每一步都没有差错。首先,在热处理后,要进行硬度测试,确保硬度不超出标准,并给予充分的时间让应力释放。其次,在磨削过程中,要调整好油管,确保冷却油充分覆盖齿面。此外,磨削量不能过大,特别是在首先一圈首先一个冲程时,要保持空行程达到无火花磨削的状态。另外,砂轮修整量要适当调整,修整牙数不能过多,以保持砂轮的锋利度,并避免气孔堵塞。通过注意和执行以上几点,我们能够有效地控制加工精度,避免磨削裂纹的产生。这些方法可以帮助我们提高齿轮的质量和使用寿命,确保设备的正常运行。无锡卡帕德国磨齿机销售厂家


- 潮州哪里有德国KAPP卡普磨齿机 2026-03-04
- 淮南哪里卖德国磨齿机 2026-03-03
- 成都哪里卖KAPP KX系列磨齿机 2026-03-03
- 南京哪里卖德国卡帕耐尔斯磨齿机 2026-03-02
- 岳阳哪里卖耐尔斯磨齿机 2026-03-02
- 芜湖哪里有尼尔斯磨齿机 2026-03-01
- 天津哪里有德国磨齿机 2026-03-01
- 珠海哪里卖尼尔斯磨齿机 2026-02-28
- 郑州哪里卖耐尔斯磨齿机 2026-02-28
- 成都哪里卖德国进口磨齿机 2026-02-27
- 常州哪里卖欧洲进口磨齿机 2026-02-27
- 苏州哪里卖耐尔斯磨齿机 2026-02-26