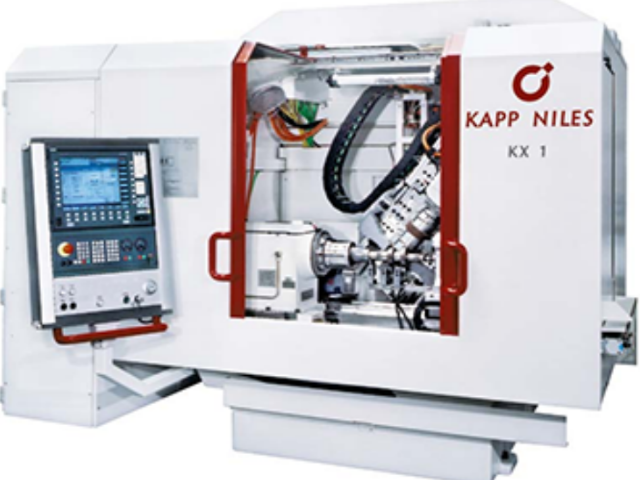
- 产地
- 无锡
- 品牌
- 卡帕
- 型号
- 齐全
- 是否定制
- 是
齿轮渗碳可得到高的表面硬度、韧性、良好的心部组织以及有利的残余压应力,具有优良的综合力学性能,已成为齿轮的主流热处理工艺。机车用重载齿轮大都要求承载能力大、使用寿命长、可靠性高等,因而大都采用渗碳淬火处理。但是由于重载齿轮渗层要求深,渗碳淬火工艺周期长,几何尺寸较大等造成热处理畸变较大、较难控制等一系列问题。文献指出,热处理畸变会使齿轮零件前期加工获得的精度受到严重损失,这些损失有时甚至通过复杂、先进的精密加工(磨齿、校直等)也难以恢复。对于渗碳淬火的大型齿轮,其较大热处理畸变使磨削量增加、成本提高,据文献,消耗在校直工序和特殊工装的成本往往达到热处理成本的20%~25%。德国工业联合会(VDMA)的调查,*1995年,在德国的动力传动制造领域,由于消除畸变而增加的成本就高达815亿欧元。另一方面,齿轮畸变大也带来了硬化层的均匀性变差,降低承载能力,**终使齿轮寿命**下降。因此研究机车常用齿轮畸变成因及影响因素,并提出减小畸变的措施便成为提高产品质量、延长使用寿命及提高经济效益的重要课题。定期更换磨齿机油箱里的油可以防止油污积聚,影响机器的正常运行。铜陵卡普磨齿机销售厂家

通常,蜗杆砂轮的平衡过程分为两步进行。首先,在静平衡装置上通过调整平衡块进行砂轮的静平衡。然后,在机床上通过动平衡装置对砂轮进行在线平衡。这样可以确保砂轮在高速旋转时不会产生过大的振动,从而减少烧伤的风险。随着蜗杆砂轮磨齿机的不断发展,磨削效率越来越高,但同时也会增加磨齿烧伤的风险。为了解决这个问题,我们需要通过研究磨齿烧伤的机理,找出影响烧伤的因素,并在加工过程中不断改进和完善。只有不断努力,才能解决磨齿烧伤问题,提高磨齿工艺的质量和效率。总之,磨齿工艺的编制中,砂轮修整和砂轮动平衡是非常重要的步骤。定期修整砂轮可以避免砂轮磨钝引起的问题,而精细的砂轮动平衡可以减少烧伤的风险。通过不断改进和完善磨齿工艺,我们可以解决磨齿烧伤问题,提高工艺的质量和效率。浙江成型磨齿机磨齿机改造展成砂轮磨齿机:在展成砂轮磨齿机中,蜗杆砂轮磨齿机应用较广。

齿轮磨削裂纹的形成原因及其预防措施:1. 齿根槽底磨削条件差:齿根槽底的磨削条件差,砂轮外圆磨粒容易脱落和磨损,从而影响磨齿质量。为了预防这种情况,应注意选择合适的砂轮,并确保其外圆磨粒的质量良好。此外,还应注意磨削过程中的润滑和冷却,以减少磨削过程中的摩擦和热量。2. 缺乏根切量:齿根处缺乏一定量的根切,磨齿时不可避免地会在齿根产生凸台,这将造成严重的应力集中,对抗断齿能力产生影响。为了预防这种情况,应确保齿根处有足够的根切量,以减少应力集中的发生。同时,还应注意磨削过程中的切削参数,确保磨削过程平稳进行。综上所述,齿轮磨削裂纹的形成原因及其预防措施是一个复杂的问题,需要综合考虑多个因素。通过合理设计齿根沟槽、选择合适的砂轮、注意磨削条件和切削参数等措施,可以有效预防齿轮磨削裂纹的发生。
磨齿工艺的编制是根据齿轮的材料硬度和工艺要求来选择合适的砂轮。在选择砂轮时,需要考虑砂轮的硬度、粒度、气孔和结合剂等因素。为了避免砂粒磨钝而产生的磨削热,砂轮的硬度应该选择相对较软的,这样磨钝的砂粒可以及时脱落,保持砂轮的自锐性。同时,应选择组织号较大的砂轮,因为组织号大的砂轮具有更多的气孔,可以容纳切屑,避免砂轮堵塞,并且可以将磨削液或空气带入磨削区域,从而降低磨削区域的温度。在保证齿面粗糙度要求的前提下,宜选择较粗粒度的砂轮,以达到较高的磨除率。较粗的砂轮可以更快地去除齿轮表面的材料,提高磨削效率。然而,需要注意的是,选择过于粗糙的砂轮可能会导致齿面粗糙度超过要求,因此需要在粗糙度和磨除率之间进行权衡。总之,选择合适的砂轮对于磨齿工艺至关重要。根据齿轮的材料硬度和工艺要求,选择硬度适中、粒度较粗、气孔较多的砂轮,可以保持砂轮的自锐性,避免砂粒磨钝产生的磨削热,同时降低磨削区域的温度。在保证齿面粗糙度要求的前提下,选择较粗粒度的砂轮,以提高磨除率。这些选择将有助于提高磨齿工艺的效率和质量。数控蜗杆砂轮修整机构是磨齿机的重要组成部分之一。
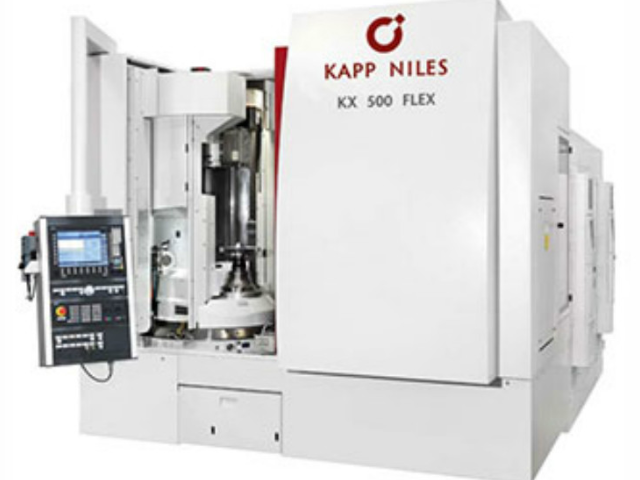
引导操作人员输入加工项目数据-用于齿向及齿形修形,工艺修正和轴位修正的修形编辑器-带有非接触形校准器,将一个齿槽或全部齿槽纳入考虑-余量极限监控用于识别毛坯件的余量误差;通过定义齿槽中心错位极限来判断工件是否作为NIO不合格剔除,或者通过采用增加一道磨削工艺来进行补救-磨削刀具,修整刀具及工件之间的全自动定位找正功能-针对修整后的***批工件进行趋势修正-移位窜刀方案用于在展成磨削过程中对齿面的结构和纹路施加影响(齿面渔网纹路功能)-根据磨削主轴驱动的功率输入自动调节行程轴的进给,避免由于磨削量过大而造成超载。每道磨削工序都可**进行编程-取决于刀具类型的安装和修正过程-加工过程可视化的界面-两种在线语言间的快速切换-通过以太网,在机床和网络驱动器之间进行项目数据交换(存/取)-通过USB(U盘)交换项目数据-打印输出项目数据(齿轮几何参数,修形参数,修整和磨削工艺数据)-可按照工作日计划编程控制的预热程序,用于在生产加工前使机床系统达到指定温度,以提高能源利用率展成砂轮磨齿机特点:展成法磨齿对砂轮要求简单,同一模数齿轮磨削时,只需相同的砂轮即可。淮南蜗杆磨齿机磨齿机
磨齿机的特点:机头可朝上或朝下任意调摆,不须换砂轮片即可修磨倒角。铜陵卡普磨齿机销售厂家
卡帕磨齿机的改造方案分析如下:首先,为了提高操作的便利性,我们将磨齿机的升降工作台降低到较低位置,以便在砂轮直径较大时能够加工磨削齿盘零件。为了实现这一目标,我们选择了一款能够实现工作台自动分度转位的液压数控刀架。为了支撑刀架,我们设计了一个弯板,并将其安装在机床工作升降平台上。刀架正面朝上放置,并通过支撑座和齿盘啮合方式连接圆盘工作台。其次,为了实现摆动式滚轮修整,我们需要实现五个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置以及修整进给。这种结构相对复杂,但是通过这种方法,我们可以确保金刚滚轮截面始终处于砂轮廓形法向截面内,并且可以使用金刚滚轮上的一个点来修整砂轮,就像使用金刚笔尖修整砂轮一样。通过以上改造方案,我们可以提高卡帕磨齿机的操作便利性,并且实现了摆动式滚轮修整,从而能够更加精确地磨削齿盘零件。铜陵卡普磨齿机销售厂家


- 徐州重载磨齿机销售厂 2025-10-14
- 山东ZP40磨齿机直销 2025-10-14
- 常州重载磨齿机有哪些 2025-04-03
- 上海医疗器械磨齿机怎么用 2025-04-02
- 常州齿轮磨齿机检修 2025-04-02
- 福建数字化磨齿机怎么样 2025-04-01
- 福建卡帕磨齿机供应商 2025-03-31
- 浙江船舶工业磨齿机生产厂家 2025-03-30
- 福建医疗器械磨齿机厂家 2025-03-30
- 徐州长寿命磨齿机怎么样 2025-03-29
- 无锡成型砂轮磨齿机供应 2025-03-28
- 上海卡普磨齿机有哪些 2025-03-28