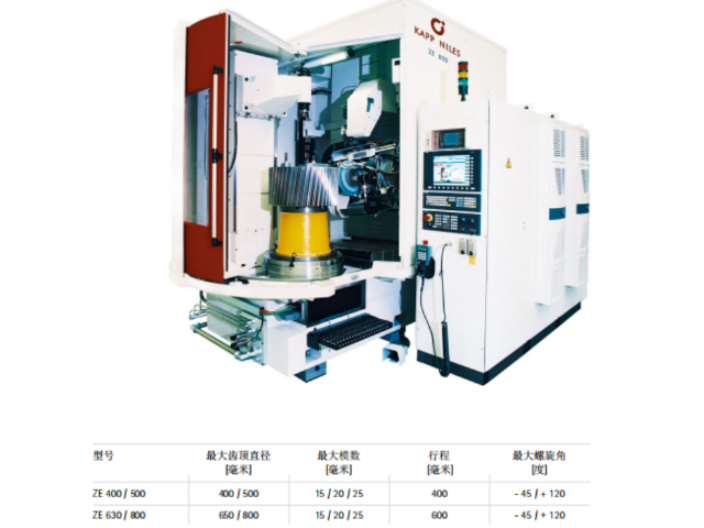
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
数控成型磨齿机操作流程:1、操作者必须熟悉本设备结构性能,传动原理以及加工应用程序,经考试合格取得操作证后方可单独操作。2、操作者要认真做到“三好”(管好、用好、修好)“四会”(会使用、会保养、会检查、会排除故障)。3操作者必须遵守使用设备的“五项纪律”和维护设备的“四项要求”的规定。4、操作者要随时按照“巡回检查内容”的要求对设备进行检查。5、严格按照设备用油要求进行加油,做到润滑“五定”(定时、定点、定量、定质、定人)。6、严禁移动或损坏机床上的警示标牌。7、多人操作时,相互间应协调一致。8、严禁超负荷、超规范使用设备。成型磨齿法多用于大直径,大模数,少齿数齿轮加工。成都数控成型磨齿机促销价格
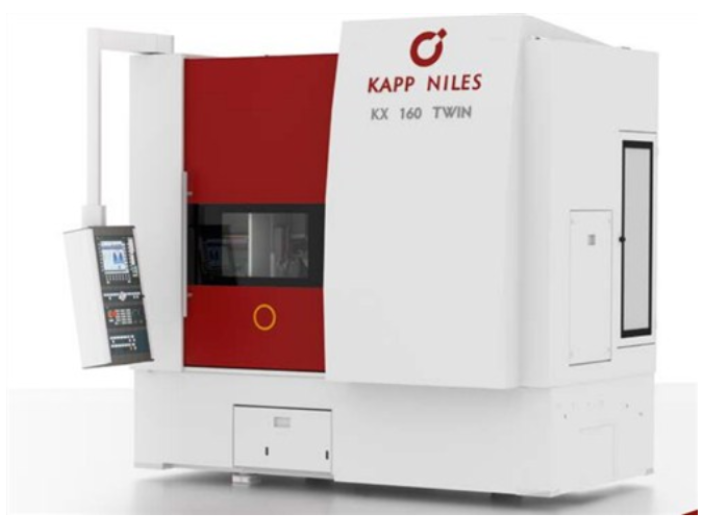
成型磨齿机齿面振纹产生的原因有多种。首先,砂轮未平衡好可能是一个原因。当砂轮不平衡时,会导致磨削过程中的振动,进而产生齿面振纹。其次,金刚滚轮钝了金刚粒磨损严重也可能是一个原因。金刚滚轮的磨损会导致磨削效果下降,从而产生齿面振纹。此外,带动金刚滚轮的皮带有松动或磨损严重也会导致齿面振纹的产生。如果皮带松动或磨损,会导致金刚滚轮的转动不稳定,进而产生振动。另外,磨削时冲程速度过快也可能是产生齿面振纹的原因之一。如果冲程速度过快,会导致磨削过程中的振动增加,从而产生齿面振纹。成都数控成型磨齿机促销价格数控砂轮修整技术的运用,使成型磨削可以方便地实现齿轮修形。
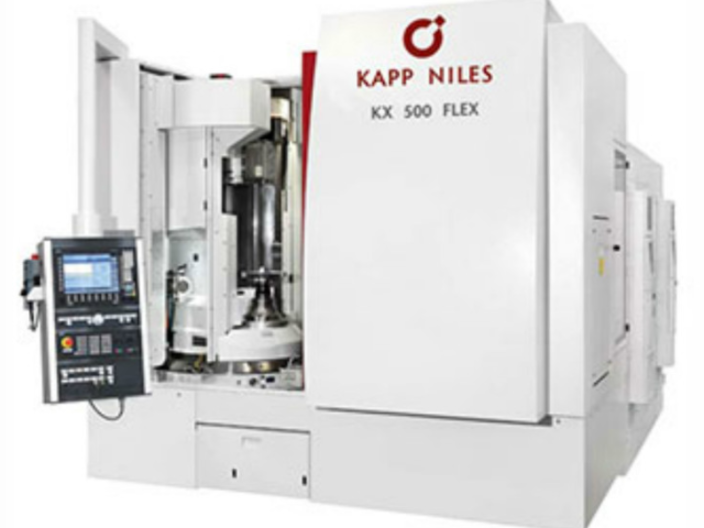
成型磨齿机是一种在机床上通过集成的金刚滚轮修整系统修整砂轮形状,并用修整成型的砂轮对齿面进行磨削加工的设备,以获得所需的齿面形状。在成型磨齿过程中,砂轮的修整参数起着至关重要的作用,这些参数包括修整速度比、修整重叠比、修整进给量和磨削冲程速度等。砂轮修整是成型磨齿过程中不可或缺的一步,它旨在获得精确的砂轮形状轮廓,并改善砂轮的切削性能。其中,修整速度比和修整重叠比对成形磨齿齿面粗糙度的影响较大。修整速度比是指修整金刚滚轮的转速与砂轮的转速之比,而修整重叠比则是指修整金刚滚轮的修整区域与砂轮的修整区域之间的重叠比例。为了获得较好的齿面粗糙度,需要合理选择修整速度比和修整重叠比。
成形砂轮磨齿机安全操作注意事项:(1)成形砂轮磨齿机使用前应穿戴防护用品。(2)机床工人必须掌握各按钮的功能及操作注意事项。加工前必须关闭机床防护门,机床周围的刀具必须摆放整齐。(3)操作成形砂轮磨齿机时,应注意机器各部位警示牌上的内容。机床通电时,操作人员不得打开和接触机床上有雷电符号和强电装置的零件,以防触电。如遇雷声,关闭内磨齿机。否则,很容易烧毁模块或丢失和更改数据,造成不必要的损失。(4)刀具夹紧后,应手动进行试切。成型磨齿机磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。
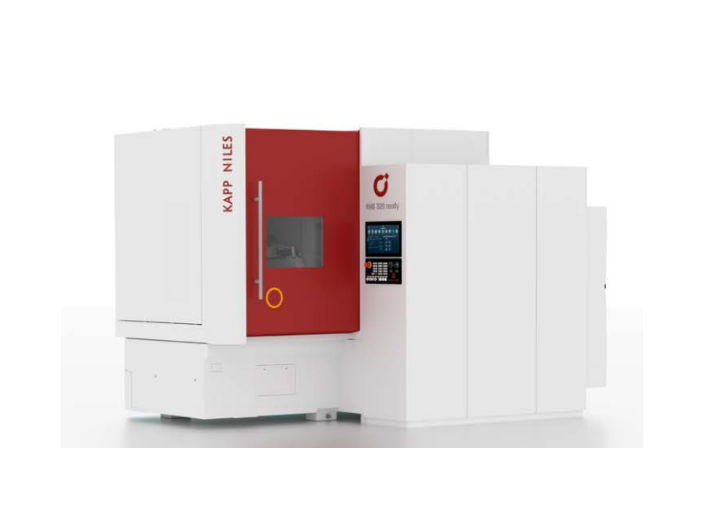
随着新材料的研发和应用,齿轮的材料性能得到了明显提升。新材料具有更高的强度、更好的耐磨性和更低的摩擦系数,使得齿轮的使用寿命得到了延长。机械制造技术的进步也为齿轮加工提供了更好的条件。现代化的加工设备和工艺使得齿轮加工更加精确和高效。数控技术的应用使得齿轮加工过程更加自动化和智能化,很大程度提高了生产效率和产品质量。仿真模拟技术在齿轮加工中的应用也越来越普遍。通过对齿轮加工过程进行仿真模拟,可以预测加工过程中可能出现的问题,并进行相应的优化和改进。这很大程度减少了试错成本,提高了齿轮加工的成功率。成型砂轮磨齿机特点有适用范围广。合肥立式成型磨齿机多少钱
磨齿前对渗碳淬火齿轮进行打磨或喷沙,可以有效降低成型磨齿机磨齿烧伤的可能性。成都数控成型磨齿机促销价格
成型磨齿机冲程的移动速度对磨齿烧伤的影响,在保持单位时间内金属去除量的前提下,适当加快冲程走刀速度,减少进刀量,可有效的改善烧伤表面,并可提高展成磨齿机的表面光洁度。但对成型磨齿机这这种方法虽能有效改善烧伤表面,但会使表面光洁度降低。成型磨齿机在磨削过程中,砂轮与工件接触区的瞬间温度可达到960℃以上,因此,冷却油管的位置决定了磨齿烧伤的可能性。通常情况下冷却液直接喷射到磨削区域,但磨削区域产生的瞬间热量使冷却液雾化,在磨削区域形成贫油区,使冷却液无法达到冷却效果,加大了磨齿烧伤的可能性。成型磨齿机改进后的冷却液避免直接喷射在磨削区域,同时要考虑砂轮气孔的阻塞,两组冷却油管的分工如下:其中一组要直接喷射到砂轮参与切削部分,以冲去粘在砂轮上的铁屑,这一组的喷射方向与砂轮旋转方向相反。另一组喷射在磨削区域,与砂轮的旋转方向相同,保证了冷却液通过砂轮的离心力达到磨削区域,已达到冷却的效果。试验证明:改进后的冷却系统对磨齿烧伤有明显的改进。成都数控成型磨齿机促销价格


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24