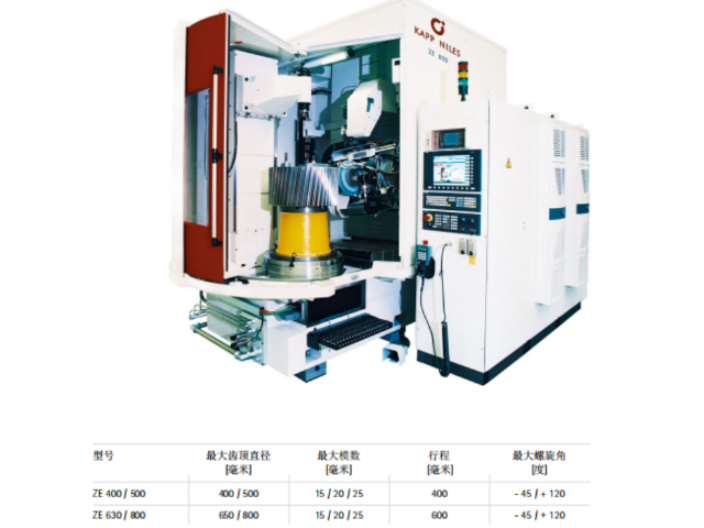
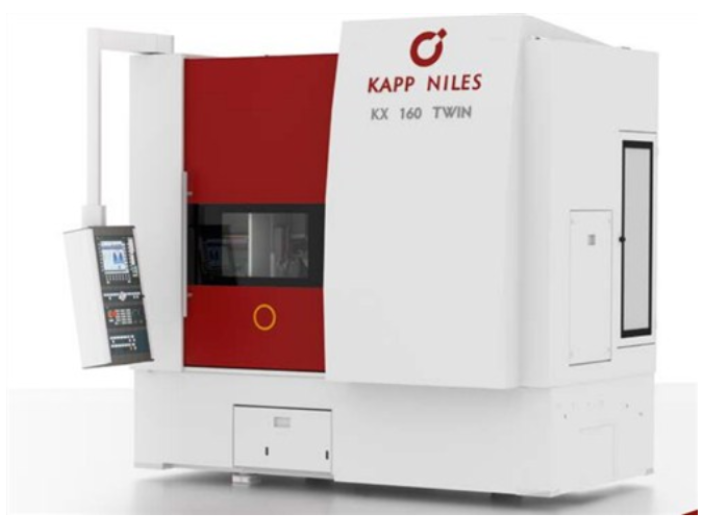
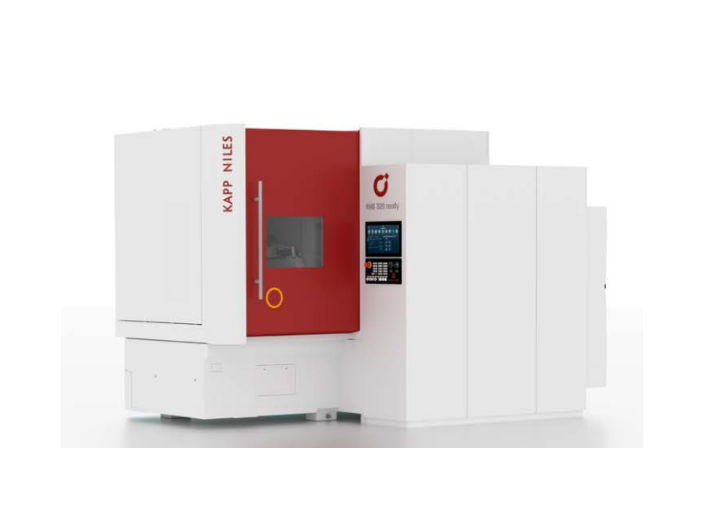
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
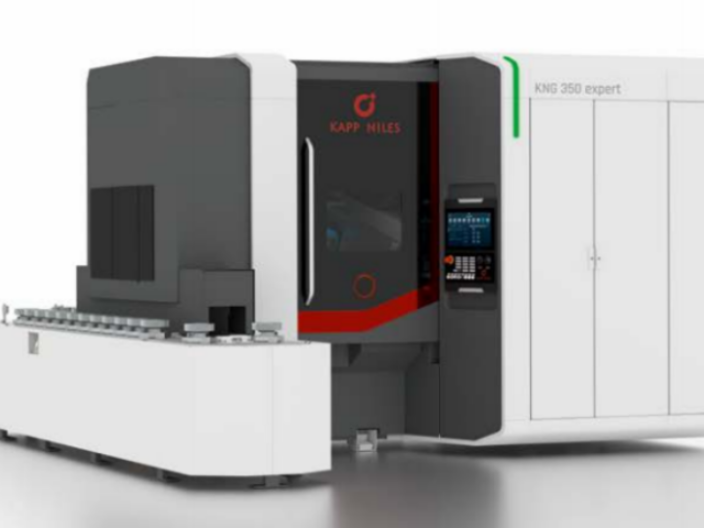
数控成形砂轮磨齿机砂轮修整方法主要有金刚笔和金刚滚轮两种形式。金刚笔修整结构简单、成本低,理论上可以获得更高的修整精度。然而,金刚笔磨损严重、寿命短、磨损量难以估测,无法精确补偿,导致砂轮廓形精度一致性差。特别是对于大型齿轮的磨削加工,金刚笔的不稳定性会产生较大的影响,因此逐渐被金刚滚轮修整所取代。金刚滚轮具有高刚性、修整量大、效率高的特点,采用轨迹包络方法,更加适合修整复杂的成形表面。金刚石滚轮修整砂轮的方法分为切入式滚轮修整和摆动式滚轮修整。切入式滚轮修整是将金刚石滚轮切入砂轮表面,通过旋转滚轮修整砂轮的轮廓形状。这种方法修整量大,修整效果稳定,但对滚轮的刚性要求较高,且修整过程中会产生较大的热量,需要进行冷却。摆动式滚轮修整是将金刚石滚轮以一定的摆动方式接触砂轮表面,通过摆动滚轮修整砂轮的轮廓形状。这种方法修整过程中热量较少,修整效果较为稳定,但修整量相对较小。综上所述,金刚滚轮修整方法相对于金刚笔修整方法具有更高的修整精度和稳定性,特别适用于修整复杂的成形表面。切入式滚轮修整和摆动式滚轮修整是金刚滚轮修整砂轮的两种常见方法。随着现代数控技术的发展,成型砂轮磨齿机在齿轮加工领域将成为重要设备,其优势将越来越明显。合肥齿轮成型磨齿机多少钱
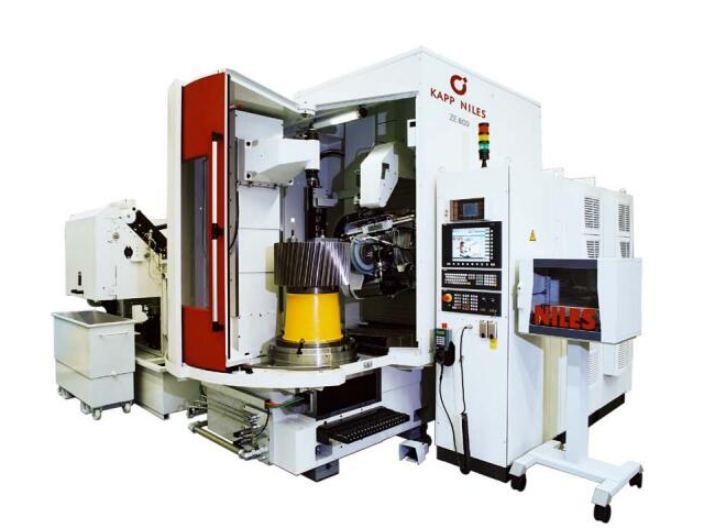
成型磨齿机是一种用于磨削锯条的设备,它具有转动、上升和下降功能,但在使用过程中必须保持平衡,避免出现跳动和串轴现象。如果遇到震动或者蹬齿不均的情况,必须先排除故障,确保设备正常工作。此外,成型磨齿机只能用于磨削锯条,不能用于其他工件。在选择砂轮时,必须确保符合要求,包括具有合格证、符合粒度和线速度标准等。操作人员在工作时不得站在砂轮旋转方向的前后,而应该站在侧面以确保安全。在开机前,必须检查各部位的螺钉,确保螺丝紧固和松紧适度,同时检查砂轮是否有伤痕、缺口或松动现象,并加好各部位的润滑油脂。根据锯条的齿距、齿高和斜角,调整成型磨齿机的蹬齿距离和扒齿行程,使蹬齿横杆的爪顶在齿喉面的高度处于1/2位置,并调整砂轮架的倾角和升降高度。工作完成后,必须清理设备上的灰尘,特别是砂轮架的滑道凸轮,以减少设备的磨损。以上是对成型磨齿机使用的一些注意事项和操作步骤的介绍。苏州齿轮成型磨齿机优惠价数控砂轮修整技术与机床在机检测技术的运用,有效地保证了成型砂轮磨齿机的磨齿精度。
成型磨齿机磨削过程中不可避免的会产生大量的磨削热,一部分被冷却液带走,另一部分被传导入加工齿轮的浅表面层内,并快速使齿轮的表层温度升高。在磨削热大量产生时会在齿面浅层形成回火层,在磨削特别异常时,甚至可达到相变乃至熔化温度,经冷却液激冷形成二次淬火层,因此便形成了磨齿烧伤。当产生并作用在被磨齿齿面表层内的磨削拉应力超过材料的脆断强度时还会形成磨削裂纹。磨齿时主要工艺参数对烧伤形成的影响可用4种方法作定性或定量的评价。
成型磨齿机的留磨余量需要均匀分布,因为齿轮在渗碳淬火后会发生变形,导致精度下降。为了修正这些变形,留磨量的大小应该由渗碳淬火造成的较大变形来确定。较大变形主要与材料的热处理性能、热处理工艺技术水平、齿轮的结构形式和几何尺寸等因素有关,因此留磨余量需要综合考虑以上因素。在磨齿过程中,齿根需要空刀。从增加齿轮的抗弯强度的角度来看,齿轮齿根处应有一定量的根切。渗碳淬火后,轮齿齿根部位的残余应力是压应力,这有助于提高齿轮的抗弯强度。如果齿根没有一定的根切量,齿根表面经过加工后会产生拉应力。根据相关资料的数据,这样会导致齿轮的抗弯疲劳强度降低约17%至20%。从抗断齿能力的角度来看,齿根处应有一定量的根切。如果齿根没有一定的根切量,精加工时不可避免地会在齿根产生台阶,这会导致应力集中,严重影响抗断齿能力。综上所述,成型磨齿机的留磨余量需要均匀分布,并且要考虑材料的热处理性能、热处理工艺技术水平、齿轮的结构形式和几何尺寸等因素。齿根处需要一定量的根切,以提高齿轮的抗弯强度和抗断齿能力。成型磨齿机的磨削方式具有一定的优势,对齿面的拉压应力较小,不容易产生裂纹。
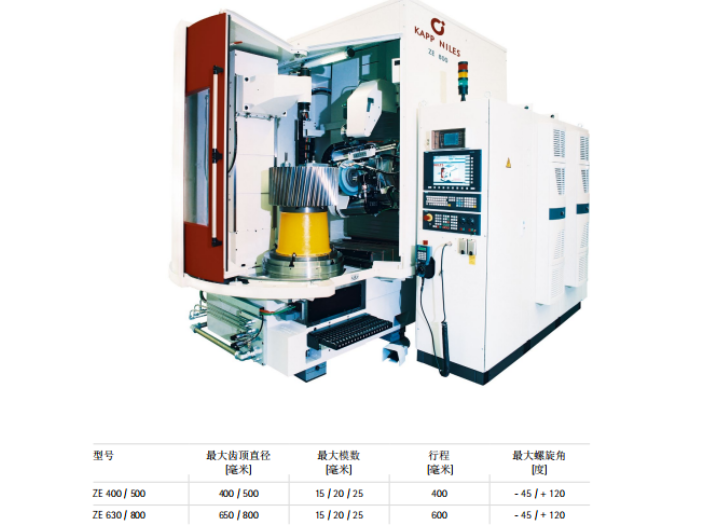
成型磨齿机采用摆动式金刚滚轮修整结构,相对来说比较复杂,需要实现五个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置以及修整进给。这种修整方式使得金刚滚轮截面始终处于砂轮廓形法向截面内,类似于使用金刚笔尖修整砂轮。使用这种修整方式,滚轮磨损对砂轮廓形精度的影响较小。当滚轮出现磨损时,可以通过修改滚轮R圆弧半径来调整接触点位置,实现补偿。采用点接触修整的方式降低了对滚轮轮廓精度的要求,但会加剧磨损。而法向接触修整则不受工件廓形曲率半径的影响,适合用于少齿数的工件。为了提高精度,滚轮R圆弧半径不宜过大,同时滚轮采用单圆弧碟型结构,这种结构轻巧,运动环节较多,但刚性稍差,适合用于小型工件的成形砂轮修整。总结起来,成型磨齿机摆动式金刚滚轮修整结构相对复杂,但能够实现多个动作,修整方式使得滚轮磨损对砂轮廓形精度影响较小。采用点接触修整降低了对滚轮轮廓精度的要求,但会加剧磨损,而法向接触修整适合少齿数工件。为了提高精度,滚轮R圆弧半径不宜过大,滚轮采用单圆弧碟型结构,适合小型工件的成形砂轮修整。成型磨齿机的不当操作可能引发磨削烧伤和裂纹的产生。嘉兴数控成型磨齿机哪家好
磨削过程中热量无法及时被带走,会导致磨削区域产生过热。合肥齿轮成型磨齿机多少钱
成型磨齿机设备,主要用于加工高铁、动车、风电以及地铁车辆上的齿轮箱齿轮,磨齿机是齿轮箱齿轮加工的较后重要工序之一,磨齿精度的好坏关系着齿轮产品的加工质量,关系着齿轮箱组装后的传动精度。高精度设备的完好使用是齿轮产品质量精度的保证,其中砂轮主轴的旋转精度是直接影响齿轮磨削面加工精度的关键因素,而砂轮主轴长时间高速运转就会产生大量热量,热量控制不好,就会降低砂轮主轴的旋转精度,严重时直接损坏主轴轴承和内部零部件合肥齿轮成型磨齿机多少钱


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24