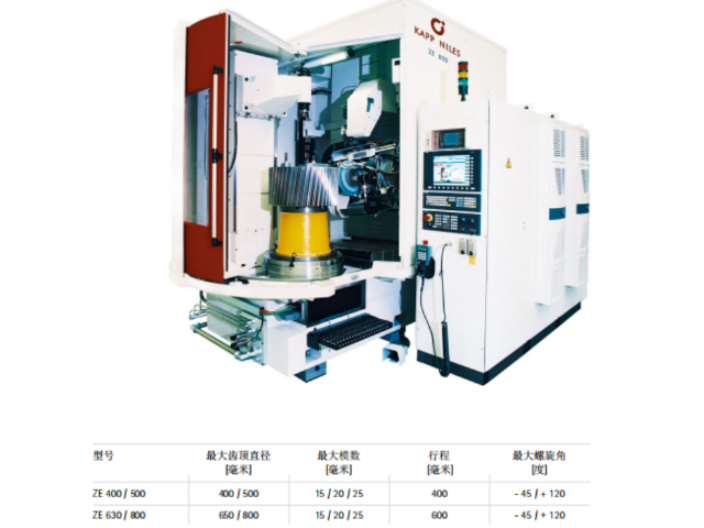
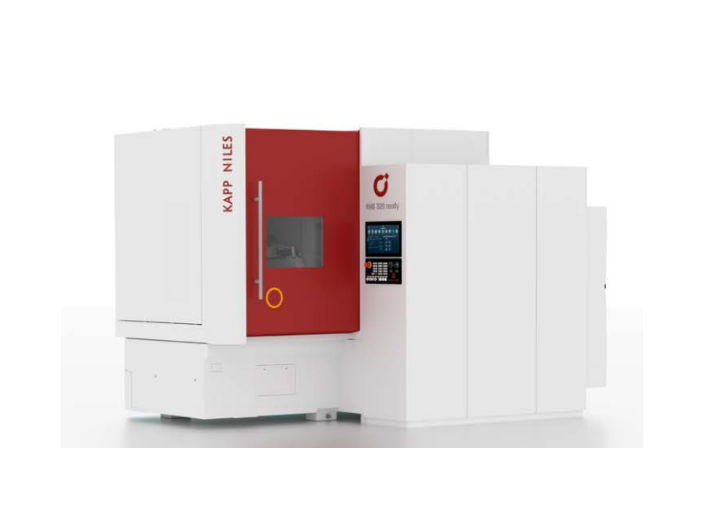
- 品牌
- KAPP,耐尔斯
- 型号
- 齐全
- 基材
- 齐全
成型磨齿机磨削过程中不可避免的会产生大量的磨削热,一部分被冷却液带走,另一部分被传导入加工齿轮的浅表面层内,并快速使齿轮的表层温度升高。在磨削热大量产生时会在齿面浅层形成回火层,在磨削特别异常时,甚至可达到相变乃至熔化温度,经冷却液激冷形成二次淬火层,因此便形成了磨齿烧伤。当产生并作用在被磨齿齿面表层内的磨削拉应力超过材料的脆断强度时还会形成磨削裂纹。磨齿时主要工艺参数对烧伤形成的影响可用4种方法作定性或定量的评价。数控成型磨齿机通过伺服控制系统和位置检测技术,提高了机床的运动精度。西安NILES成形磨齿机优惠价
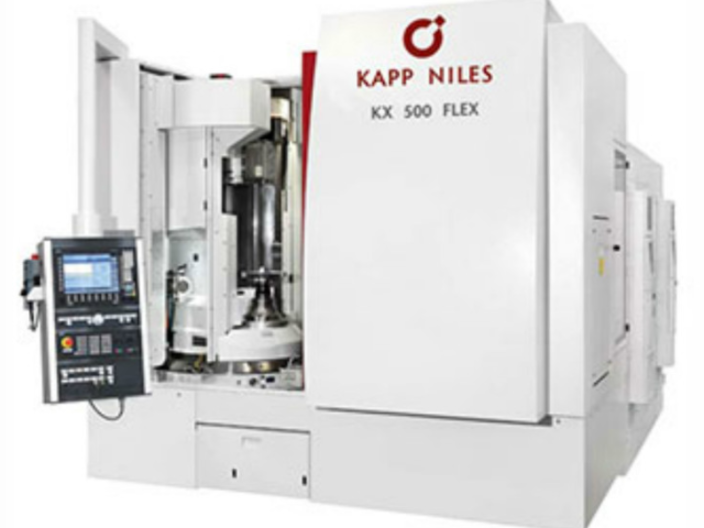
成型磨齿机是一种用于磨齿加工的设备,目前仍然是消除热处理变形、提高齿轮精度和改善齿面粗糙度的主要方法和途径。这种机器具有结构简单、操作和调整方便、加工效率高和通用性强的特点。当配备可修整砂轮时,成型磨齿机可以加工任意齿形的工件,并且能够实现高精度的齿形加工,因此被普遍采用。齿面粗糙度对齿轮的承载能力、抗点蚀、抗胶合和抗磨损能力有着重要的影响,甚至会影响齿轮的传动精度。在加工制造过程中,影响磨削表面粗糙度的因素很多,但总体上可以归纳为砂轮表面形貌和磨削采用的加工参数。而砂轮表面形貌则依赖于金刚滚轮对砂轮的修整参数。无锡齿轮成形磨齿机怎么样采用解析法建立数学模型,可以定量评估成型磨齿机工艺参数对烧伤形成的影响程度。
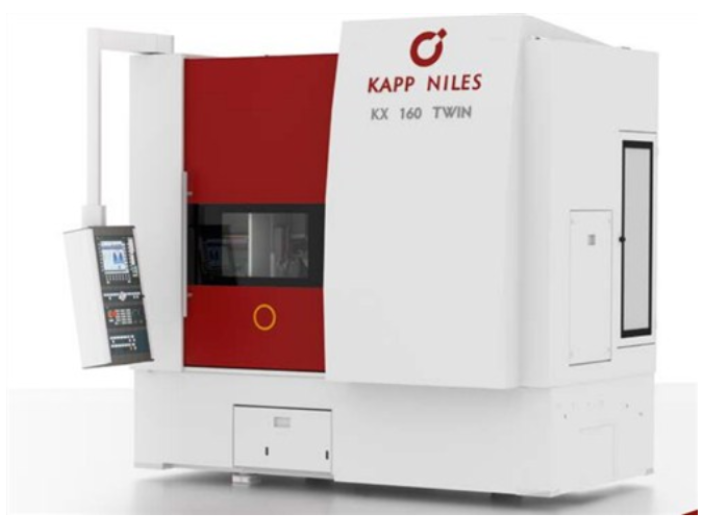
成型磨齿机采用摆动式金刚滚轮修整结构,相对来说比较复杂,需要实现五个动作:砂轮旋转、金刚滚轮旋转、金刚滚轮摆动、滚轮和砂轮偏置以及修整进给。这种修整方式使得金刚滚轮截面始终处于砂轮廓形法向截面内,类似于使用金刚笔尖修整砂轮。使用这种修整方式,滚轮磨损对砂轮廓形精度的影响较小。当滚轮出现磨损时,可以通过修改滚轮R圆弧半径来调整接触点位置,实现补偿。采用点接触修整的方式降低了对滚轮轮廓精度的要求,但会加剧磨损。而法向接触修整则不受工件廓形曲率半径的影响,适合用于少齿数的工件。为了提高精度,滚轮R圆弧半径不宜过大,同时滚轮采用单圆弧碟型结构,这种结构轻巧,运动环节较多,但刚性稍差,适合用于小型工件的成形砂轮修整。总结起来,成型磨齿机摆动式金刚滚轮修整结构相对复杂,但能够实现多个动作,修整方式使得滚轮磨损对砂轮廓形精度影响较小。采用点接触修整降低了对滚轮轮廓精度的要求,但会加剧磨损,而法向接触修整适合少齿数工件。为了提高精度,滚轮R圆弧半径不宜过大,滚轮采用单圆弧碟型结构,适合小型工件的成形砂轮修整。
成形砂轮磨齿机安全操作注意事项:(1)成形砂轮磨齿机使用前应穿戴防护用品。(2)机床工人必须掌握各按钮的功能及操作注意事项。加工前必须关闭机床防护门,机床周围的刀具必须摆放整齐。(3)操作成形砂轮磨齿机时,应注意机器各部位警示牌上的内容。机床通电时,操作人员不得打开和接触机床上有雷电符号和强电装置的零件,以防触电。如遇雷声,关闭内磨齿机。否则,很容易烧毁模块或丢失和更改数据,造成不必要的损失。(4)刀具夹紧后,应手动进行试切。成型磨齿机的砂轮形状复杂,需要更好的保型性能。
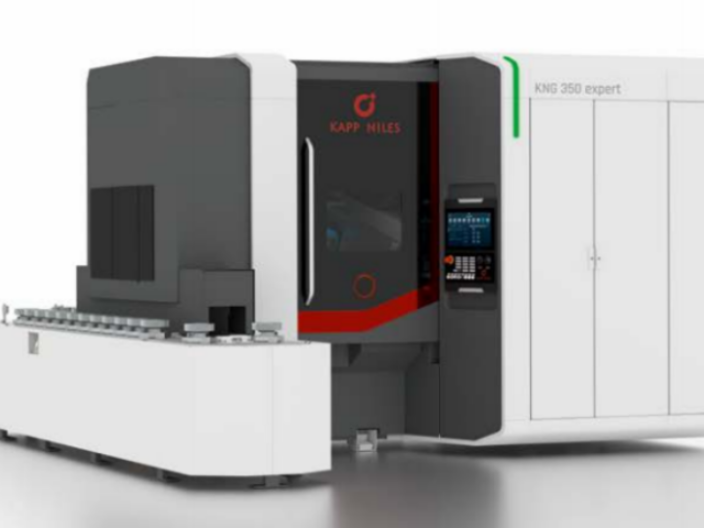
随着对精密齿轮的需求不断增加,越来越多的展成磨齿机被成型磨齿机所取代,这使得磨齿效率得到了明显的提高。然而,在整机装配过程中,我们需要注意以下三点以确保减速机的正常运行。首先,我们要确保各级齿轮传动正常,保证齿轮之间的啮合侧隙适当,齿面之间的啮合良好。在装配过程中,我们需要特别注意定位零件的固定,避免齿轮端面的振摆等问题的出现。其次,在安装轴承时,我们要避免施加不当的敲击力,同时在轴承的运输和装配过程中要小心避免碰撞等情况的发生。这样可以确保轴承的质量和性能不受损害,从而保证减速机的正常运行。较后,我们还需要按照要求对减速器传动部件进行清洗,避免在装配过程中对传动部件造成磕碰等损坏。制造精度和装配精度是减速机产生噪音的两个主要原因,只有通过改进加工制造技术,开发实施先进的装配工艺,并严格执行国家及国际相关标准,才能提高减速机的质量和延长使用寿命。综上所述,随着精密齿轮需求量的增加,我们需要注意以上三点来确保减速机的正常运行。只有通过改进制造和装配技术,并严格执行相关标准,我们才能提高减速机的质量和延长其使用寿命。成型磨齿机磨削裂纹的产生可能是由于油管调整不好或冷却油量过小,导致磨削时齿面没有充分覆盖。立式成型磨齿机销售公司
成型磨齿成为未来磨齿技术的发展总趋势。西安NILES成形磨齿机优惠价
成型磨齿机工装夹具以及辅助工装的刚度也是决定磨齿烧伤的关键因素。传统工装很少考虑芯轴的刚度。在磨削过程中,砂轮的瞬间进给使工件承担很大的轴向力,砂轮的进给使工件处于不稳定状态而使设定的进给量的均匀性无法保证,从而造成使磨齿烧伤的可能性多多增加。为了降低磨齿烧伤的可能性,磨齿前要对渗碳淬火齿轮进行打磨或喷沙,可有效去除齿面的氧化皮,降低杂质堵塞砂轮的可能性,有效降低磨齿烧伤的可能性,另外也可以提高冷却油的洁净度。在砂轮的平衡上作到精益求精,仔细地操作和调控。因为砂轮在高速旋转下,每一微小的抖动都会对齿面造成严重的烧伤。展成磨齿机和成型磨齿机都要保持修整的金刚笔和金刚滚轮的锋利,以修整出锐利的砂轮。若金刚笔有0.3mm以上的磨损,或金刚轮有0.02mm以上的磨损,表明金刚石(笔)已经钝化,需要及时更换。金刚笔和金刚轮的修整速度在粗加工时一定要移动迅速,以保证砂轮的锐利性。西安NILES成形磨齿机优惠价


- 常州耐尔斯成型磨齿机厂家 2025-08-10
- 卡普成型磨齿机厂家 2025-08-08
- 无锡ZP40成型磨齿机厂家 2025-08-07
- 常州卡普成型磨齿机价格 2025-08-04
- 南京重型成型磨齿机 2025-08-04
- 常州重型成型磨齿机销售厂家 2025-08-03
- 武汉NILES成形磨齿机怎么样 2025-08-01
- 齿轮成形磨齿机市场价 2025-07-28
- 常州齿轮成型磨齿机 2025-07-26
- 齿轮成形磨齿机怎么样 2025-07-25
- 武汉数控成形砂轮磨齿机批发价 2025-07-24
- 绍兴数控成形磨齿机销售公司 2025-07-24